ગેલ્વેનાઈઝ્ડ સ્ટીલ ફેબ્રિકેશનમાં દરેક જગ્યાએ જોવા મળે છે: HVAC ડક્ટિંગ, એન્ક્લોઝર, કૃષિ સાધનો, ઓટોમોટિવ પેનલ્સ. તેને કાપવું એ યોગ્ય રીતે સજ્જ મશીન પર એક નિયમિત, સલામત ઉત્પાદન પ્રક્રિયા છે, અને ધુમાડાના સંચાલન વિનાના મશીન પર તે ખરેખર સ્વાસ્થ્ય માટે જોખમી છે. આ માર્ગદર્શિકા ભૌતિકશાસ્ત્ર, બીમારી, સલામતીનો પ્રશ્ન નક્કી કરતી નિષ્કર્ષણ આવશ્યકતાઓ અને કાપવાની ગુણવત્તા નક્કી કરતા પરિમાણ અને ધાર-કાટની વિગતોને આવરી લે છે.
જ્યારે લેસર ઝીંકને અથડાવે છે ત્યારે શું થાય છે
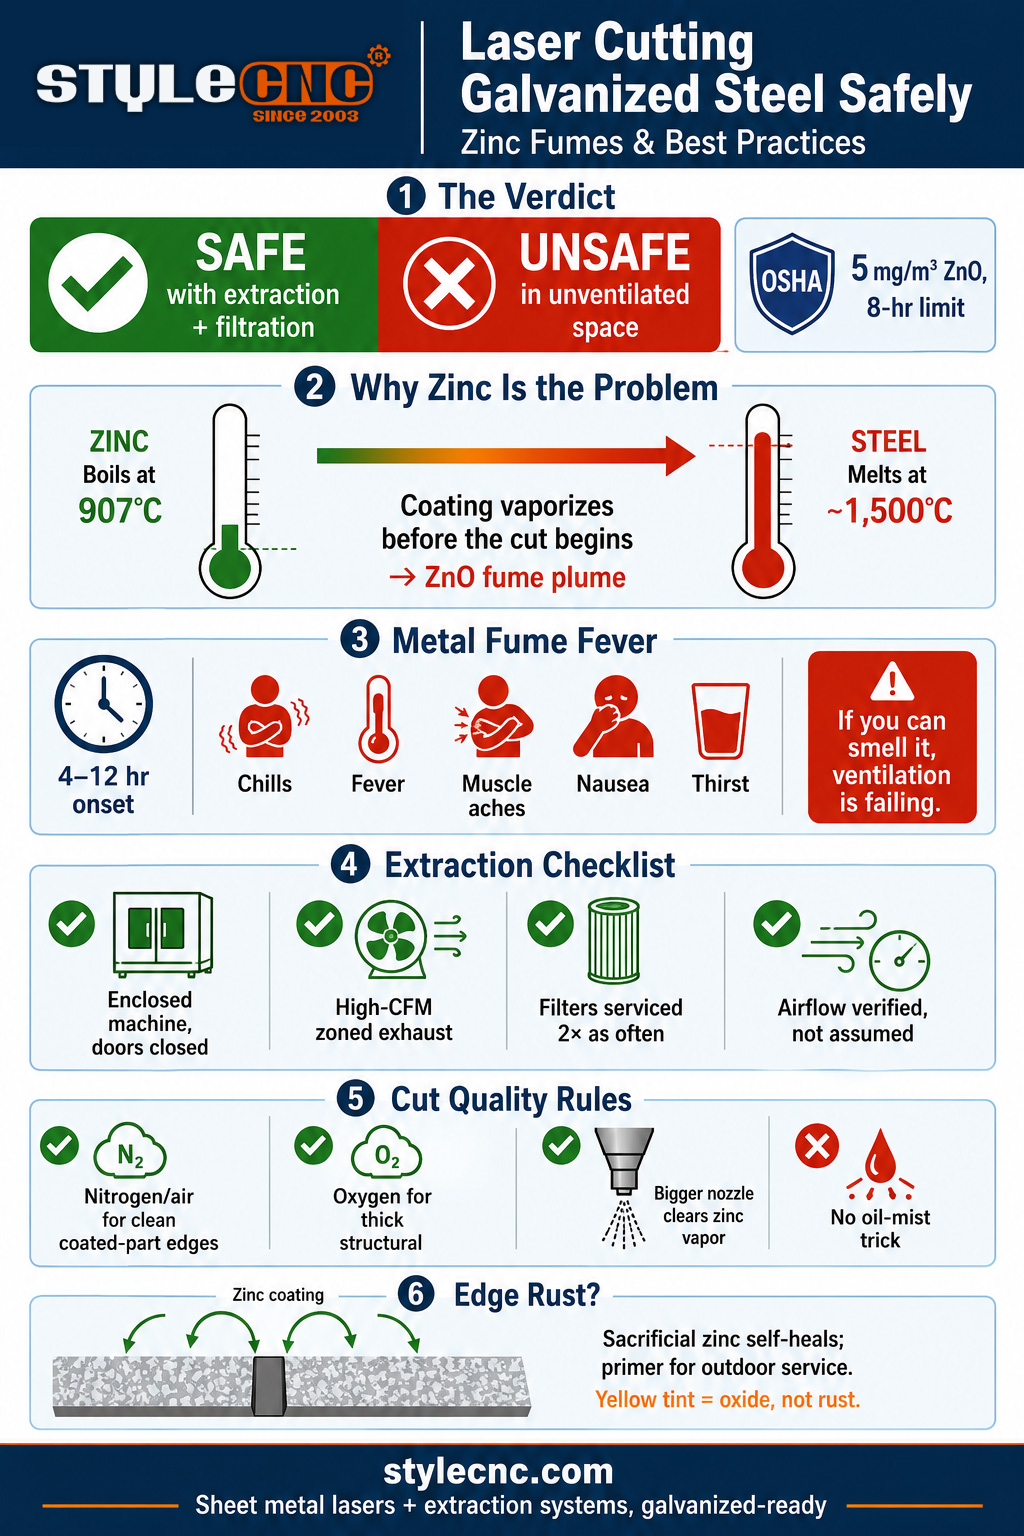
ગેલ્વેનાઈઝ્ડ સ્ટીલ એ સામાન્ય કાર્બન સ્ટીલ છે જે પાતળા ઝીંક જેકેટ પહેરે છે, અને બીમ આવતાની સાથે જ બંને ધાતુઓ અલગ થઈ જાય છે. ઝીંક લગભગ 907 ડિગ્રી સેલ્સિયસ પર ઉકળે છે, જે તાપમાન સ્ટીલ સંપૂર્ણપણે ઓગળે છે તેના કરતા ઘણું ઓછું છે. તેથી કાપવાનું શરૂ થાય તે પહેલાં, કેર્ફની આસપાસનો આવરણ વરાળમાં ફેરવાય છે, ઓક્સિજન સાથે પ્રતિક્રિયા આપે છે અને કાપમાંથી સહાયક ગેસ બહાર કાઢતા સફેદ ઝીંક ઓક્સાઇડ કણોના પ્લમ તરીકે ફૂટે છે.
તે પ્લુમ સમગ્ર સલામતી વાર્તા છે. સ્ટીલ પોતે કોઈપણ હળવા સ્ટીલની જેમ કાપે છે; બાષ્પીભવનિત કોટિંગ એ છે જે બિન-વેન્ટિલેટેડ દુકાનને સફેદ ધુમ્મસથી ભરી દે છે અને ઓપરેટરને જોખમમાં મૂકે છે. ધુમાડો ઉકેલો, અને ગેલ્વેનાઈઝ્ડ નિયમિત કાર્ય બની જાય છે.
મેટલ ફ્યુમ ફીવર: નામ દ્વારા ખતરો
શ્વાસમાં લેવાથી ઝીંક ઓક્સાઇડનો ધુમાડો મેટલ ફ્યુમ ફીવરનું કારણ બને છે, જેને બીમારીના વેલ્ડર્સ ઝિંક શેક્સ અથવા સોમવારે સવારનો તાવ કહે છે. લક્ષણો સંપર્કમાં આવ્યાના 4 થી 12 કલાક પછી દેખાય છે: શરદી, તાવ, સ્નાયુઓમાં દુખાવો, ઉબકા અને અસામાન્ય તરસ, જે સામાન્ય રીતે લગભગ એક દિવસમાં દૂર થઈ જાય છે. NIOSH સાહિત્યમાં અલગ-અલગ એપિસોડથી કોઈ જાણીતી લાંબા ગાળાની અસરોની જાણ નથી, પરંતુ વારંવાર સંપર્કમાં આવવાથી સ્થાયી શ્વસન સમસ્યાઓ થાય છે.
નિયમનકારી રેખા ચોક્કસ છે: 8-કલાકની શિફ્ટમાં ઝીંક ઓક્સાઇડ ધુમાડા માટે OSHA ની અનુમતિપાત્ર એક્સપોઝર મર્યાદા સરેરાશ 5 મિલિગ્રામ પ્રતિ ઘન મીટર છે, જેમાં NIOSH એ જ ભલામણ કરેલ મર્યાદા નક્કી કરે છે. સમગ્ર ઉદ્યોગમાં ઉપયોગમાં લેવાતું વ્યવહારુ દુકાન ભાષાંતર સ્પષ્ટ અને ઉપયોગી છે: જો તમે ધુમાડાની ગંધ અનુભવી શકો છો અથવા હવામાં ધુમ્મસ જોઈ શકો છો, તો નિષ્કર્ષણ અપૂરતું છે અને મર્યાદા ઓળંગાઈ રહી હોવાની શક્યતા છે.
ધુમાડો કાઢવાનો ઉપાય: જરૂરિયાત જે જવાબ નક્કી કરે છે
વ્યાવસાયિક સ્વાસ્થ્ય સાહિત્યથી લઈને મશીન ઉત્પાદકો સુધી, સલામતીના પ્રશ્નના દરેક વિશ્વસનીય જવાબ એક જ મુદ્દા પર એકરૂપ થાય છે: નિષ્કર્ષણ અને ગાળણ એ નિર્ણાયક પરિબળ છે. કાર્યકારી ચેકલિસ્ટ:
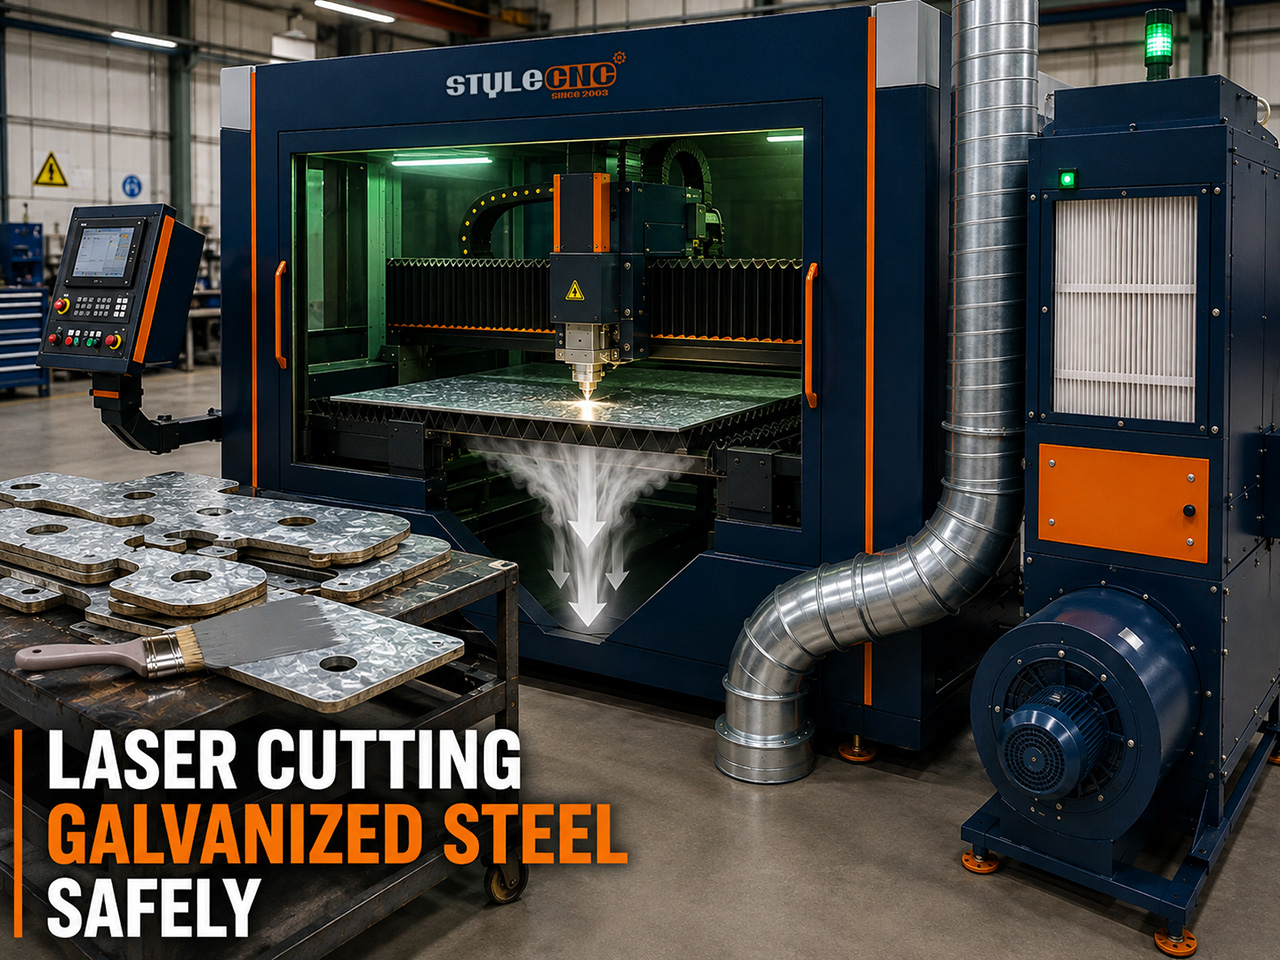
✓ બંધ મશીન, દરવાજા બંધ: એક એન્ક્લોઝર રૂમની સમસ્યામાંથી ધુમાડાના પ્લુમને ડક્ટ સમસ્યામાં ફેરવે છે. ગેલ્વેનાઈઝ્ડ ઇન્ડોરનું ઓપન-ફ્રેમ કટીંગ એ એવી પરિસ્થિતિ છે જે બીમાર ઓપરેટરોને જન્મ આપે છે.
✓ બેડ સાથે મેળ ખાતો હાઇ-ફ્લો એક્ઝોસ્ટ: એક સમર્પિત હાઇ-CFM એક્ઝોસ્ટ ફેન અને ડસ્ટ કલેક્ટર પ્લુમને એન્ક્લોઝરમાંથી બહાર નીકળે તે પહેલાં તેને નીચે અને બહાર ખેંચે છે. ઝોન્ડ અથવા સેગ્મેન્ટેડ એક્સટ્રેક્શન, જે હેડ કાપતી વખતે સક્શનને કેન્દ્રિત કરે છે, ભારે ગેલ્વેનાઈઝ્ડ કાર્યને શ્રેષ્ઠ રીતે સંભાળે છે.
✓ ઝડપી સમયપત્રક પર ગાળણક્રિયા કરવામાં આવે છે: ઝીંક ઓક્સાઇડ કણ બારીક અને ચીકણું હોય છે અને હળવા સ્ટીલની ધૂળ કરતાં લગભગ બમણી ઝડપથી ફિલ્ટર લોડ કરે છે. ભરાયેલા ફિલ્ટર શાંતિથી સુસંગત સિસ્ટમને બિન-અનુપાલક સિસ્ટમમાં ફેરવે છે, તેથી ગેલ્વેનાઈઝ્ડ કાર્ય માટે નિરીક્ષણ અંતરાલ ફક્ત સ્ટીલ-માત્ર શેડ્યૂલ કરતાં વધુ કડક હોવા જોઈએ.
✓ એરફ્લો ચકાસાયેલ છે, ધારેલ નથી: ગંધ-અને-ધુમ્મસ પરીક્ષણ એ રોજિંદા તપાસ છે; ગેલ્વેનાઈઝ્ડ વોલ્યુમ પર ચાલતી દુકાનો માટે 5 મિલિગ્રામ/એમ3 મર્યાદા સામે સમયાંતરે હવાનું નિરીક્ષણ ઔપચારિક છે.
મશીન બાજુ પર, STYLECNC લેસર સિસ્ટમ્સ સાથે જોડાય છે લેસર કટીંગ મશીનો માટે એક્ઝોસ્ટ ફેન અને ડસ્ટ કલેક્ટર બરાબર આ ફરજ માટે, અને લેસર કટર સલામતી માર્ગદર્શિકા સંપૂર્ણ ઓપરેટિંગ ચેકલિસ્ટને આવરી લે છે જેમાં ધુમાડો હેન્ડલિંગ સ્લોટ્સનો સમાવેશ થાય છે.
નિષ્કર્ષણનું એક બીજું કારણ એ છે કે ઝીંક ધૂળ વિદ્યુત વાહક અને ઘર્ષક છે. એકત્ર ન થાય ત્યાં સુધી, તે નિયંત્રણ કેબિનેટમાં સ્થિર થાય છે અને સર્કિટ બોર્ડને પુલ કરે છે, શોષાયેલી ગરમી તેને તોડે ત્યાં સુધી કટીંગ લેન્સને કોટ કરે છે, અને ગતિ ઘટકો પર પીસે છે. ધુમાડાનું સંચાલન મશીનને ઓપરેટરની જેમ જ સુરક્ષિત કરે છે.
ગેલ્વેનાઈઝ્ડ શીટ માટે કટીંગ પેરામીટર્સ અને આસિસ્ટ ગેસ
ગેલ્વેનાઈઝ્ડ ટ્રેસ પર ગુણવત્તા સમસ્યાઓ એ જ ઓછા ઉકળતા ઝીંક સુધી પાછા ફરે છે: કેર્ફની નજીક છાંટા, તળિયે ડ્રોસ અને ધાર સાથે કોટિંગ છાલ. પ્રતિ-પગલા પરિમાણ-સ્તર છે.
✓ પરિણામ દ્વારા ગેસને સહાય કરો: નાઇટ્રોજન અથવા ઉચ્ચ-દબાણવાળી હવા એવા ભાગો માટે સૌથી સ્વચ્છ, ઓક્સાઇડ-ન્યૂનતમ ધાર આપે છે જે જોવા મળશે અથવા પાવડર-કોટેડ થશે; કાપેલા ચહેરા પર સામાન્ય પીળા-રાતા રંગની અપેક્ષા રાખો. ઓક્સિજન વધુ ઓક્સિડાઇઝ્ડ ધારની કિંમતે જાડી શીટને ઝડપી અને સસ્તી કાપે છે. બંને કાયદેસર છે; ભાગની આગામી પ્રક્રિયા દ્વારા પસંદ કરો.
✓ વરાળ ભાર માટે મોટી નોઝલ: ૧.૫ થી ૨.૫ મીમીની આસપાસના નોઝલ, જાડાઈ સાથે મોટા, ઝીંક વરાળને છાંટા અને કચરાના રૂપમાં ફરીથી જમા થાય તે પહેલાં તેને સાફ કરવા માટે જરૂરી ગેસના જથ્થાને ખસેડે છે.
✓ ગતિ તમારો મિત્ર છે.: વધુ પાવર કટીંગ ઝડપી કરવાથી ગરમી ફેલાતા ઓછો સમય મળે છે, જે ઝીંક પીલીંગ અને કિનારી સાથે બળી ગયેલા કોટિંગ માર્જિનને સીધું ઘટાડે છે. આ સામગ્રી પર ઝડપી સફાઈ પાસ ધીમા સાવચેતીભર્યા પાસ કરતાં વધુ સારી છે.
✗ તેલ-ઝાકળની યુક્તિ છોડી દો: કેટલાક ઓપરેટરો શીટ પર તેલનો છંટકાવ કરે છે જેથી છાંટા ચોંટતા અટકે. તે છાંટા માટે કામ કરે છે અને બીજી જગ્યાએ ઉલટાવી દે છે, જેનાથી ધુમાડો વધે છે અને લેન્સ દૂષિત થાય છે. યોગ્ય ગેસ સેટિંગ્સ અને સારા નોઝલ એ જ સમસ્યાને સ્પષ્ટ રીતે હલ કરે છે.
શું લેસર-કટ ગેલ્વેનાઈઝ્ડ કિનારીઓને કાટ લાગશે?
જ્યાં બીમ દ્વારા કોટિંગ દૂર કરવામાં આવ્યું હતું ત્યાં કટ એજ એકદમ સ્ટીલની બનેલી છે, પરંતુ 2 વસ્તુઓ તેને સુરક્ષિત કરે છે. ઝીંક કાટ ખાય છે, તેથી આસપાસનો અકબંધ કોટિંગ ઇલેક્ટ્રોકેમિકલ રીતે સાંકડી ખુલ્લી પટ્ટીનો બચાવ કરે છે, જે કટ લાઇનને આંશિક રીતે સ્વ-હીલિંગ કરે છે. ઇન્ડોર અને આશ્રયસ્થાન એપ્લિકેશનો માટે, ધાર સામાન્ય રીતે કટ તરીકે સારી રીતે કાર્ય કરે છે, અને પીળો-ટેન ઓક્સાઇડ રંગ કોસ્મેટિક છે, નિષ્ફળતાની નિશાની નથી.
આઉટડોર, મરીન અથવા ઉચ્ચ-ભેજવાળી સેવા માટે, અવરોધને પુનઃસ્થાપિત કરો: કાપેલા કિનારીઓ પર બ્રશ કરો અથવા ઝીંક-સમૃદ્ધ પ્રાઈમર સ્પ્રે કરો, અથવા ફિનિશિંગ રૂટિનમાં પોસ્ટ-કટ ટચ-અપનો ઉલ્લેખ કરો. પાવડર કોટ માટે જતા ભાગોને કોટિંગ સિસ્ટમથી જ તેમનું રક્ષણ પાછું મળે છે, જે કોટેડ કાર્ય માટે ક્લીનર નાઇટ્રોજન અથવા એર એજ પસંદ કરવાનું વધુ કારણ છે.
ગેલ્વેનાઈઝ્ડ વર્ક માટે યોગ્ય મશીન સેટઅપ
ગેલ્વેનાઈઝ્ડ શીટ એ મુખ્ય ક્ષેત્ર છે શીટ મેટલ લેસર કટર વર્ગ: પાતળા-થી-મધ્યમ ગેજ શ્રેણીમાં બંધ ફાઇબર લેસર પ્લેટફોર્મ જ્યાં ડક્ટિંગ, એન્ક્લોઝર અને પેનલ કાર્ય કરે છે, એક્ઝોસ્ટ અને ફિલ્ટરેશન સર્કિટ સાથે ગોઠવાયેલ છે જે સલામતીનો જવાબ હા બનાવે છે. મોકલો STYLECNC ગેલ્વેનાઈઝ્ડ ઉત્પાદનના કટ ગુણવત્તા અને હવા ગુણવત્તા બંને બાજુઓને આવરી લેતી ગોઠવણી માટે તમારા ગેજ, માસિક વોલ્યુમ અને દુકાન વેન્ટિલેશન પરિસ્થિતિને ટીમ બનાવો.
વારંવાર પૂછાતા પ્રશ્નો
શું તમે ગેલ્વેનાઈઝ્ડ સ્ટીલને લેસર કાપી શકો છો?
હા, નિયમિત રીતે. ફાઇબર લેસરો HVAC, એન્ક્લોઝર, ઓટોમોટિવ અને કૃષિ ફેબ્રિકેશનમાં ઉત્પાદનમાં ગેલ્વેનાઈઝ્ડ શીટને કાપે છે. સ્ટીલ સબસ્ટ્રેટ સામાન્ય હળવા સ્ટીલની જેમ કાપે છે; ઝીંક કોટિંગ એ જટિલ પરિબળ છે, જે ઝીંક ઓક્સાઇડ ધુમાડામાં બાષ્પીભવન કરે છે જેને મશીનની નિષ્કર્ષણ સિસ્ટમ દ્વારા કેપ્ચર કરવું આવશ્યક છે. કાર્યરત ધુમાડા હેન્ડલિંગ સાથે બંધ મશીન પર, તે એક પ્રમાણભૂત કાર્ય છે. નિષ્કર્ષણ વિના, તે એક સામાન્ય સામગ્રી છે જે ઓપરેટરને ખરેખર બીમાર કરી શકે છે.
ઝીંકના ધુમાડા તમને શું કરે છે?
શ્વાસમાં લેવાથી ઝીંક ઓક્સાઇડ મેટલ ફ્યુમ ફીવરનું કારણ બને છે: શરદી, તાવ, સ્નાયુઓમાં દુખાવો, ઉબકા અને તીવ્ર તરસ, જે સંપર્કમાં આવ્યાના 4 થી 12 કલાક પછી આવે છે અને લગભગ એક દિવસમાં ઠીક થઈ જાય છે. NIOSH સાહિત્યમાં એકલતાથી કોઈ લાંબા ગાળાના નુકસાનની જાણ નથી, પરંતુ વારંવાર સંપર્કમાં આવવાથી ક્રોનિક શ્વસન સમસ્યાઓ થાય છે. OSHA ની એક્સપોઝર મર્યાદા 8 કલાકથી વધુ સરેરાશ 5 mg/m3 ઝીંક ઓક્સાઇડ ફ્યુમ છે, અને વ્યવહારુ નિયમ વધુ કડક છે: જો તમને તેની ગંધ આવે છે, તો વેન્ટિલેશન ઠીક કરો.
ગેલ્વેનાઈઝ્ડ સ્ટીલ માટે કયો સહાયક ગેસ શ્રેષ્ઠ છે?
ભાગના ગંતવ્ય પ્રમાણે પસંદ કરો. નાઇટ્રોજન અથવા ઉચ્ચ-દબાણવાળી સંકુચિત હવા ઓછામાં ઓછા ઓક્સાઇડ સાથે સૌથી સ્વચ્છ ધાર આપે છે, દૃશ્યમાન ભાગો અને પાવડર કોટ માટે યોગ્ય પસંદગી; તે જે પીળો-રાતા રંગ છોડે છે તે સામાન્ય છે. ઓક્સિજન વધુ ઓક્સિડાઇઝ્ડ ધાર સાથે જાડા ગેલ્વેનાઈઝ્ડને ઝડપથી અને સસ્તું કાપે છે, જે માળખાકીય કાર્ય માટે યોગ્ય છે. કોઈપણ રીતે, સાદા સ્ટીલની જરૂર હોય તેના કરતા મોટી નોઝલ ચલાવો, કારણ કે ઝીંક વરાળ સાફ કરવાથી છાંટા અને કચરો અટકે છે.
શું લેસર-કટ ગેલ્વેનાઈઝ્ડ કિનારીઓને કાટ લાગે છે?
સ્ટીલની ધાર કરતાં ધીમી ધાર સૂચવે છે. ઝીંક બલિદાનરૂપે રક્ષણ આપે છે, તેથી કટની બાજુમાં રહેલું અખંડ કોટિંગ ઇલેક્ટ્રોકેમિકલ રીતે સાંકડી ખુલ્લી પટ્ટીનું રક્ષણ કરે છે, અને ઘરની અંદર અથવા આશ્રય પામેલા ભાગો સામાન્ય રીતે કટ તરીકે સારી રીતે કાર્ય કરે છે. બહાર અથવા ભેજવાળી સેવા માટે, ઝીંક-સમૃદ્ધ પ્રાઇમરથી કાપેલી ધારને સ્પર્શ કરો અથવા ડાઉનસ્ટ્રીમ કોટિંગ સિસ્ટમ પર આધાર રાખો. નાઇટ્રોજન અથવા હવાના કાપ પર પીળો રંગદ્રવ્ય સપાટી ઓક્સાઇડ છે, કાટ નથી, અને ખામી નથી.
શું ખાસ વેન્ટિલેશન જરૂરી છે, કે દુકાનની હવા પૂરતી છે?
ગેલ્વેનાઈઝ્ડ ઉત્પાદન માટે સામાન્ય રીતે સ્ટાન્ડર્ડ શોપ વેન્ટિલેશન પૂરતું નથી; ઉત્પાદકો અને સલામતી સાહિત્યમાં સર્વસંમતિ એ છે કે બંધ મશીન પર સમર્પિત નિષ્કર્ષણ અને ગાળણક્રિયા સિસ્ટમ હોય. ઝીંક ઓક્સાઇડ કણો હળવા સ્ટીલની ધૂળ કરતાં બમણી ઝડપથી ફિલ્ટર્સને પણ બંધ કરે છે, તેથી ગેલ્વેનાઈઝ્ડ-ભારે દુકાનોને વધુ કડક ફિલ્ટર સેવા અંતરાલની જરૂર પડે છે. એન્ક્લોઝર બંધ, એક્ઝોસ્ટ ચાલુ, ફિલ્ટર્સ તાજા, ગંધ વગર: તે ઓપરેટિંગ સ્ટાન્ડર્ડ છે.
આ બોટમ લાઇન
લેસર કટીંગ ગેલ્વેનાઈઝ્ડ સ્ટીલની સલામતી એ સામગ્રીનો ગુણધર્મ નથી; તે મશીન સેટઅપનો ગુણધર્મ છે. ઝીંક દર વખતે બાષ્પીભવન કરશે, ધાતુનો ધુમાડો તાવ વાસ્તવિક છે, અને OSHA મર્યાદા ચોક્કસ છે. ઉચ્ચ-પ્રવાહ નિષ્કર્ષણ, તાજા ગાળણક્રિયા અને ગંધહીન ધોરણ સાથે બંધ મશીન ગેલ્વેનાઈઝ્ડને નિયમિત સામગ્રી બનાવે છે. યોગ્ય ગેસ, મોટી નોઝલ, પ્રમાણિક ગતિ અને ઝીંક-સમૃદ્ધ પ્રાઈમર ઉમેરો જ્યાં સેવા વાતાવરણ તેની માંગ કરે છે, અને ઓપરેટર અને ભાગો બંને સારી રીતે બહાર આવે છે.
STYLECNC રૂપરેખાંકિત કરો શીટ મેટલ ફાઇબર લેસરો ની સાથે નિષ્કર્ષણ અને ધૂળ સંગ્રહ પ્રણાલીઓ ગેલ્વેનાઈઝ્ડ કાર્ય જરૂરી છે. તમારા ગેજ અને વોલ્યુમ સાથે મેળ ખાતી ગેલ્વેનાઈઝ્ડ-રેડી ગોઠવણી માટે ટીમને કહો.