બિલેટ એલ્યુમિનિયમ શું છે?
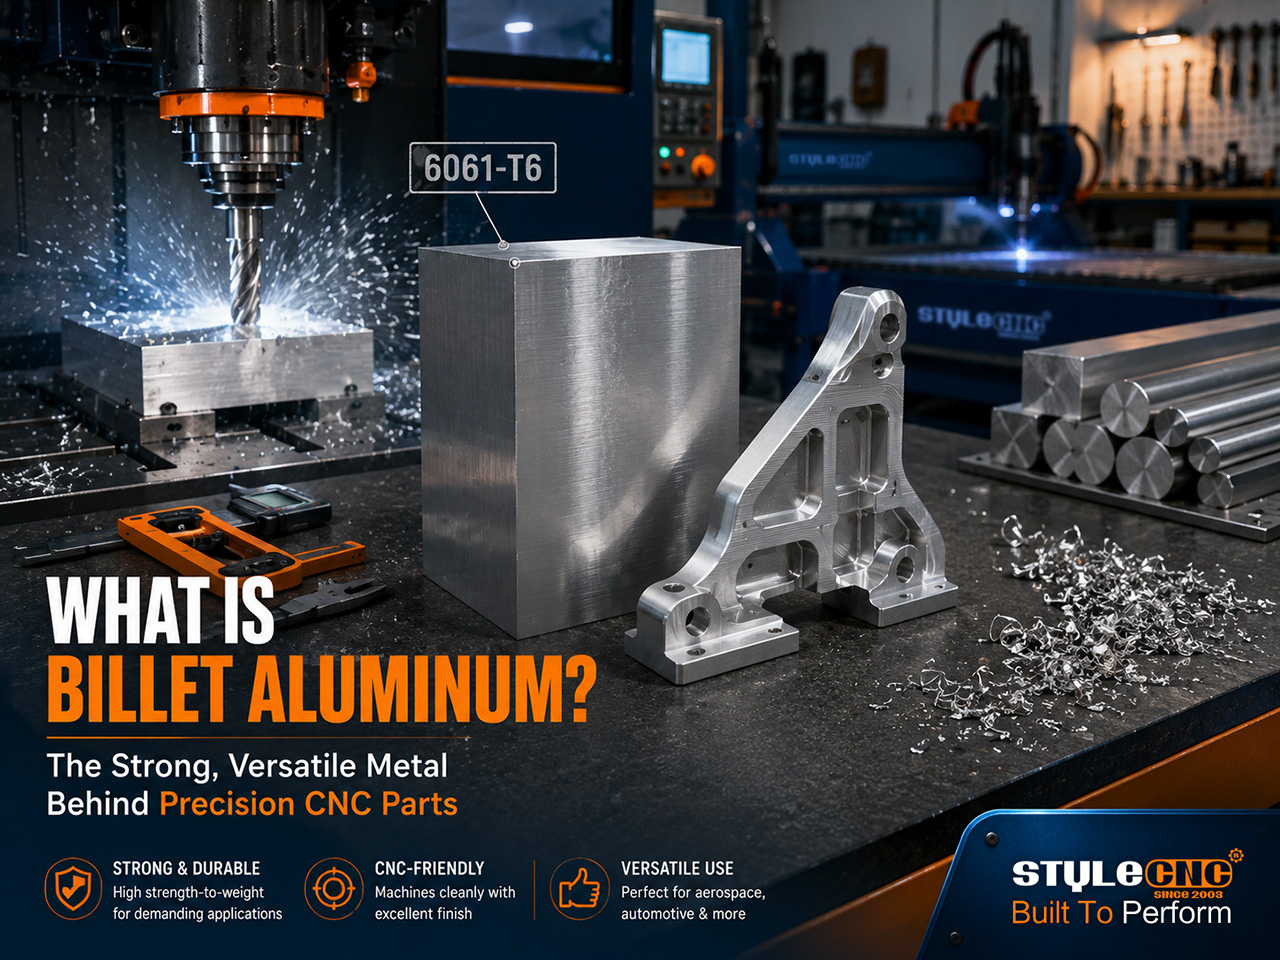
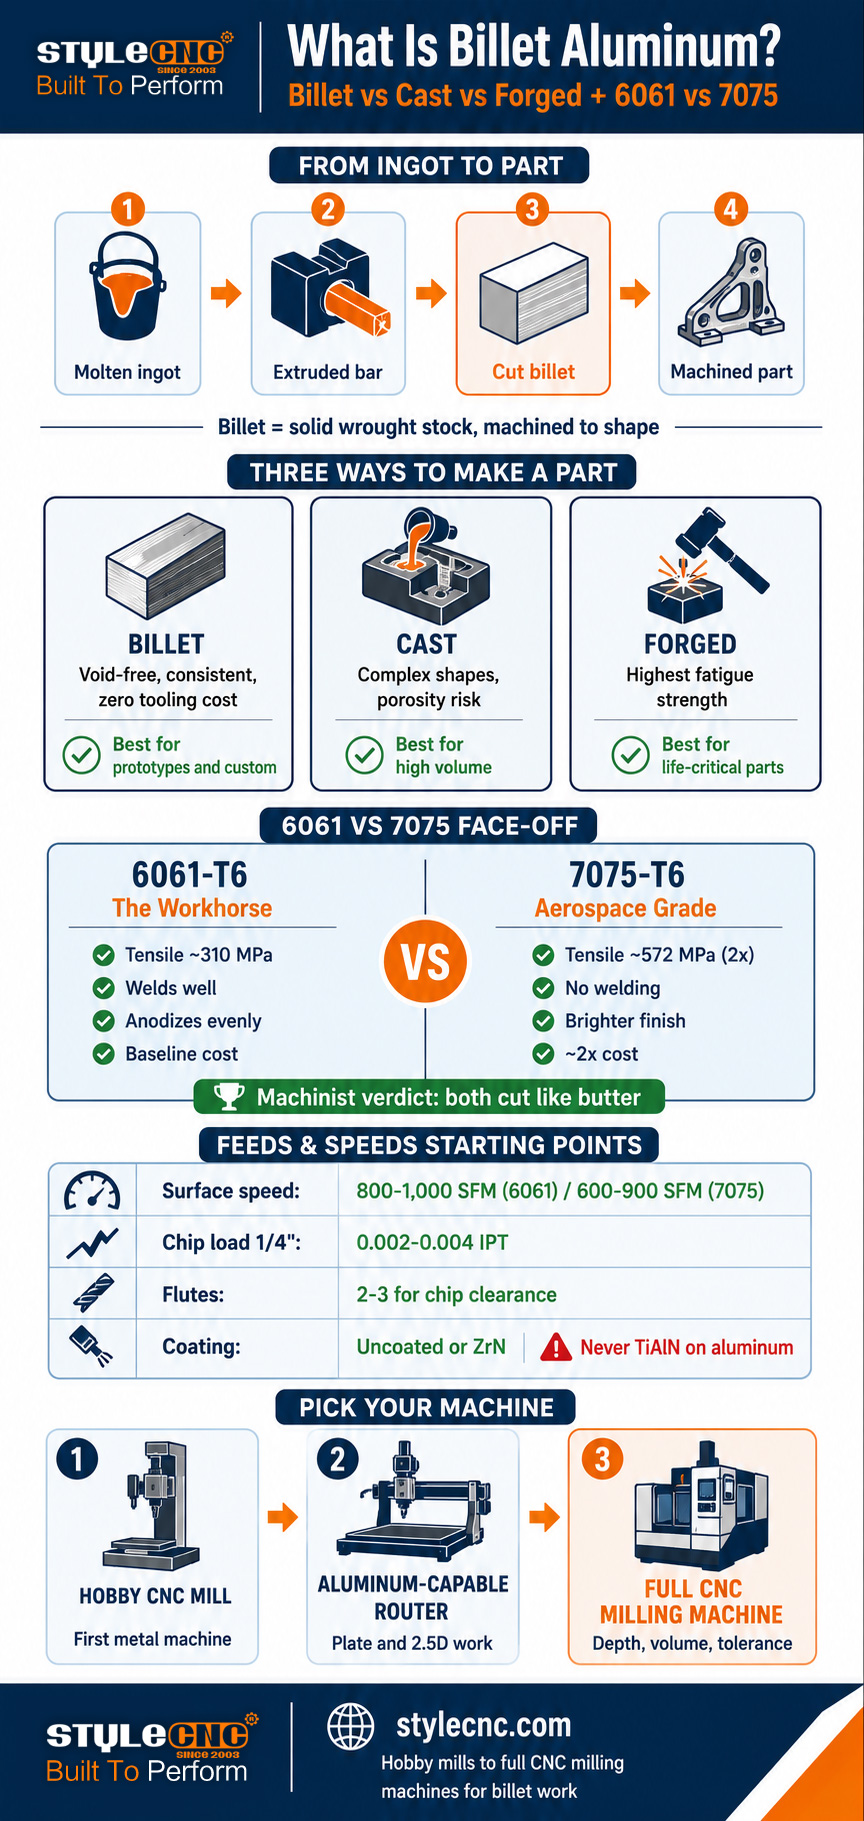
બિલેટ એલ્યુમિનિયમ એ ઘડાયેલા એલ્યુમિનિયમનો એક નક્કર બ્લોક અથવા બાર છે, જે કાસ્ટ ઇનગોટમાંથી બહાર કાઢવામાં આવે છે અથવા રોલ કરવામાં આવે છે અને પછી લંબાઈમાં કાપવામાં આવે છે. બિલેટ તરીકે વર્ણવેલ ભાગોને ઘાટ (કાસ્ટ) માં રેડવામાં અથવા આકારમાં હેમર (બનાવટી) કરવાને બદલે આ નક્કર સ્ટોકમાંથી મશીન કરવામાં આવે છે. બિલેટ પ્રક્રિયા સુસંગત અનાજ માળખું અને અનુમાનિત મશીનિંગ વર્તન આપે છે.
કડક શબ્દોમાં કહીએ તો, બિલેટ કાચા માલના એક સ્વરૂપનું વર્ણન કરે છે, જાદુઈ સામગ્રી નહીં. એલ્યુમિનિયમ પીગળેલી ધાતુને મોટા કાસ્ટ ઇંગોટ્સમાં રેડવામાં આવે છે. તે ઇંગોટ્સ પછી બહાર કાઢવામાં આવે છે અથવા બાર, રાઉન્ડ અને પ્લેટોમાં ગરમ-રોલ્ડ કરવામાં આવે છે, એક પ્રક્રિયા જે ધાતુને સંકુચિત કરે છે, તેના અનાજના માળખાને શુદ્ધ કરે છે, અને કાસ્ટિંગ પાછળ છોડતી મોટાભાગની આંતરિક ખાલી જગ્યાઓને દૂર કરે છે. તે ઘડાયેલા બારને વર્કપીસ-કદના બ્લોક્સમાં કાપો અને તમારી પાસે બિલેટ્સ છે.
જ્યારે કોઈ ઉત્પાદક કહે છે કે કોઈ ભાગ બિલેટ છે, ત્યારે તેનો અર્થ એ થાય કે તે તે નક્કર ઘડાયેલા સ્ટોકમાંથી બનાવવામાં આવ્યો હતો. જે સામગ્રી ભાગ નથી તે ચીપ્સ તરીકે કાપી નાખવામાં આવે છે. આ તેના શુદ્ધ સ્વરૂપમાં સબટ્રેક્ટિવ મેન્યુફેક્ચરિંગ છે, અને તેથી જ બિલેટ ભાગો ગુણવત્તાયુક્ત પ્રતિષ્ઠા અને ખર્ચ પ્રીમિયમ બંને ધરાવે છે: પ્રક્રિયા સામગ્રીનો બગાડ કરે છે પરંતુ સમાન, ગાઢ, ખાલીપણું-મુક્ત આંતરિક માળખાવાળા ભાગો ઉત્પન્ન કરે છે.
બિલેટની આસપાસ ગુણવત્તાયુક્ત પ્રભામંડળ મોટે ભાગે લાયક હોય છે પરંતુ ઘણીવાર વધુ પડતું વેચાય છે. યોગ્ય રીતે ડિઝાઇન કરેલો કાસ્ટ ભાગ ખરાબ રીતે ડિઝાઇન કરેલા બિલેટ ભાગ કરતાં વધુ સારું પ્રદર્શન કરી શકે છે. બિલેટ વિશ્વસનીય રીતે જે પ્રદાન કરે છે તે છે સુસંગતતા: કોઈ છિદ્રાળુ આશ્ચર્ય નહીં, કોઈ છુપાયેલા ખાલી જગ્યાઓ નહીં, એક્સટ્રુઝન પરવાનગી આપે છે તે દરેક દિશામાં અનુમાનિત મજબૂતાઈ અને મશીનિંગ દરમિયાન પરિમાણીય સ્થિરતા.
બિલેટ વિ કાસ્ટ વિ ફોર્જ્ડ એલ્યુમિનિયમ: વાસ્તવિક તફાવતો
3 ઉત્પાદન માર્ગો કાચા એલ્યુમિનિયમને ફિનિશ્ડ ભાગોમાં ફેરવે છે, અને દરેક ધાતુમાં એક અલગ છાપ છોડી જાય છે. નીચે આપેલ કોષ્ટક ભાગોના પ્રદર્શન અને મશીનિંગ માટે મહત્વપૂર્ણ પરિબળો સાથે તેમની તુલના કરે છે.
| પરિબળ | બિલેટ (મશીન) | કાસ્ટ | બનાવટી |
|---|---|---|---|
| તે કેવી રીતે બને છે | ઘન ઘડાયેલા બાર અથવા પ્લેટમાંથી મશીન કરેલ | પીગળેલી ધાતુને બીબામાં રેડવામાં આવી | ગરમ ખાલી હથોડીથી અથવા દબાવીને આકાર આપવામાં આવે છે |
| આંતરિક રચના | એકસમાન, ગાઢ, ખાલીપણું રહિત | છિદ્રાળુતા અને સંકોચન શક્ય ખાલી જગ્યાઓ | ઘનતા; અનાજનો પ્રવાહ ભાગના આકારને અનુસરે છે |
| સ્ટ્રેન્થ | ઉચ્ચ અને સુસંગત | ત્રણમાંથી સૌથી નીચું; કાસ્ટિંગ ગુણવત્તા સાથે બદલાય છે | સૌથી વધુ, ખાસ કરીને થાકની શક્તિ |
| ડિઝાઇન સ્વતંત્રતા | ટૂલ ઍક્સેસ દ્વારા મર્યાદિત | સૌથી વધુ; શક્ય જટિલ આંતરિક આકારો | મર્યાદિત; સરળ મજબૂત આકારો |
| ટૂલિંગ ખર્ચ | કંઈ નહીં (ફક્ત ફિક્સિંગ) | વોલ્યુમ કરતાં વધુ (મોલ્ડ કોસ્ટ) ઋણમુક્તિ | મોટા વોલ્યુમ માટે સૌથી વધુ (ડાઇ કોસ્ટ) |
| શ્રેષ્ઠ વોલ્યુમ | ૧ થી સો | સેંકડો થી લાખો | હજારો થી લાખો |
| લાક્ષણિક ભાગો | પ્રોટોટાઇપ્સ, કસ્ટમ કૌંસ, પ્રદર્શન ભાગો | એન્જિન બ્લોક્સ, હાઉસિંગ, વ્હીલ્સ (કાસ્ટ) | સસ્પેન્શન આર્મ્સ, એરક્રાફ્ટ ફિટિંગ, ક્રેન્કશાફ્ટ |
| સપાટી પૂર્ણાહુતિ પ્રક્રિયા | મશીન્ડ ફિનિશ, Ra 1.6 અથવા તેથી વધુ | જેમ-કાસ્ટ રફ; જરૂર હોય ત્યાં મશીન કરેલ | બનાવટી ત્વચા; ઇન્ટરફેસ પર મશિન કરેલ |
વ્યવહારુ નિર્ણયનો નિયમ: જ્યાં મોલ્ડનો ખર્ચ ઓછો થાય છે અને જટિલ ભૂમિતિ મહત્વપૂર્ણ છે ત્યાં કાસ્ટિંગ ઉચ્ચ વોલ્યુમ પર જીતે છે. જ્યાં થાકની શક્તિ જીવન માટે મહત્વપૂર્ણ હોય ત્યાં ફોર્જિંગ જીતે છે. પ્રોટોટાઇપ્સ, ઓછા વોલ્યુમ કસ્ટમ વર્ક અને કોઈપણ ભાગ માટે બિલેટ જીતે છે જ્યાં શોખીન અથવા નોકરીદાતાને ટૂલિંગ રોકાણ વિના આજે સંપૂર્ણ તાકાતની જરૂર હોય છે. તે છેલ્લો કેસ બરાબર તે છે જ્યાં CNC મિલો અને એલ્યુમિનિયમ-સક્ષમ રાઉટર્સ રહે છે.
૬૦૬૧ વિરુદ્ધ ૭૦૭૫: આ બે ગ્રેડ મહત્વના છે
કોઈપણ મેટલ સપ્લાયરમાં જાઓ અને બે ઘડાયેલા એલોય બિલેટ રેક્સ પર પ્રભુત્વ ધરાવે છે: 6061 અને 7075. એલ્યુમિનિયમ એસોસિએશનના ડેટા મુજબ, 6000 અને 7000 શ્રેણીના લીડ CNC મશીનિંગનો ઉપયોગ થાય છે, અને મોટાભાગની દુકાનો માટે પસંદગી આ બે સુધી મર્યાદિત હોય છે.
| સંપત્તિ | 6061-T6 (વર્કહોર્સ) | 7075-T6 (એરોસ્પેસ ગ્રેડ) |
|---|---|---|
| તણાવ શક્તિ | ~310 MPa (45 ksi) | ~572 MPa (83 ksi), લગભગ બમણું |
| કઠિનતા (બ્રિનેલ) | ~ 95 | ~ 150 |
| કાટ પ્રતિકાર | ઉત્તમ; એકસરખી રીતે એનોડાઇઝ કરે છે | વાજબી; સામાન્ય રીતે રક્ષણ માટે એનોડાઇઝ્ડ અથવા કોટેડ |
| વેલ્ડેબિલિટી | માનક પ્રક્રિયાઓ સાથે સારું | ખરાબ; વેલ્ડીંગની ભલામણ કરવામાં આવતી નથી |
| યંત્રશક્તિ | ખૂબ જ સારી; થોડી ચીકણી ચિપ્સ | ખૂબ સારું; વધુ કઠણ, ચિપ્સ તોડવા માટે ક્લીનર |
| સપાટી પૂર્ણાહુતિ | સારું; સુસંગત એનોડાઇઝિંગ રંગ | તેજસ્વી મશીનવાળી ફિનિશ; એનોડાઇઝ રંગ બદલાય છે |
| સંબંધિત ખર્ચ | બેસલાઇન | આશરે 2x પ્રતિ પાઉન્ડ (વાસ્તવિક અવતરણ: ~$38 વિરુદ્ધ ~$101 પ્રતિ સમકક્ષ બાર) |
| માટે શ્રેષ્ઠ | કૌંસ, ફિક્સર, એન્ક્લોઝર, સામાન્ય ભાગો | ઉચ્ચ-તાણવાળા માળખાકીય ભાગો, એરોસ્પેસ, રેસિંગ |
સ્પેક શીટ્સમાં જે ખૂટે છે તે એ છે કે બંને મશીનમાં કેટલા સમાન અનુભવે છે. પ્રેક્ટિકલ મશીનિસ્ટ સભ્યો જે દૈનિક ધોરણે બંને કાપે છે તેઓ સમાન પ્રોગ્રામ્સ અને ટૂલિંગનો ઉપયોગ કરીને અહેવાલ આપે છે, જેમાં 7075 નોંધપાત્ર રીતે તેજસ્વી ફિનિશ છોડી દે છે અને કાર્બાઇડ ધાર થોડી ઝડપથી પહેરીને ચિપ્સને વધુ સરળતાથી તોડે છે. એક સભ્યએ સમુદાયની સર્વસંમતિનો સારાંશ આપ્યો: કાં તો એક માખણની જેમ કાપે છે. હોબી-મશીનિસ્ટ ફોરમના વપરાશકર્તાઓ તેનો પડઘો પાડે છે: 6061 જેટલી જ ફીડ્સ અને ગતિ, 7075 થી ડરશો નહીં.
વાસ્તવિક નિર્ણય લેવા માટે કિંમત અને ઉપયોગિતા જવાબદાર છે, મશીનરી ક્ષમતા નહીં. જ્યારે ભાગને ખરેખર મજબૂતાઈની જરૂર હોય ત્યારે 7075 માટે બમણું ચૂકવણી કરો: લોડ-બેરિંગ બ્રેકેટ, સસ્પેન્શન ઘટકો, ઉચ્ચ-તાણવાળા ફિક્સર. બાકીની બધી બાબતો માટે 6061 નો ઉપયોગ કરો, અને બોનસ તરીકે વધુ સારી એનોડાઇઝિંગ સુસંગતતા અને વેલ્ડેબિલિટી મેળવો.
T6 નો અર્થ શું છે? સાદી ભાષામાં ટેમ્પર્સ
એલોય નંબર પછીના અક્ષરો ટેમ્પરનું વર્ણન કરે છે, ગરમી-સારવારની સ્થિતિ જે અંતિમ તાકાત નક્કી કરે છે. બિલેટ ખરીદદારો માટે, 3 હોદ્દો રેક પરની લગભગ દરેક વસ્તુને આવરી લે છે.
✓ T6: ગરમીથી સારવાર કરાયેલ અને કૃત્રિમ રીતે વૃદ્ધ દ્રાવણ. 6061 અને 7075 બંને માટે પ્રમાણભૂત પૂર્ણ-શક્તિનું ટેમ્પર. જો કોઈ સૂચિ ફક્ત 6061 અથવા ટેમ્પર વિના 7075 કહે છે, તો T6 ધારો પરંતુ માળખાકીય કાર્ય માટે ખરીદતા પહેલા પુષ્ટિ કરો.
✓ T651: T6 વત્તા નિયંત્રિત ખેંચાણ જે આંતરિક તાણને દૂર કરે છે. પ્લેટ સ્ટોક માટે મહત્વપૂર્ણ: T651 પ્લેટ મશીનિંગ દરમિયાન ચપટી રહે છે કારણ કે વાર્પિંગનું કારણ બને છે તે શેષ તાણ દૂર કરવામાં આવે છે. મોટા ખિસ્સાવાળા વિસ્તારોવાળા ભાગો માટે નાના પ્રીમિયમને પાત્ર છે.
✓ O (એનિલ કરેલ): નરમ, ડેડ-એનિલ કરેલી સ્થિતિ. વાળવામાં સરળ, મશીન માટે ભયંકર (અત્યંત ચીકણું), અને નબળા. જ્યાં સુધી તમે પહેલું બનાવવા અને પછી હીટ-ટ્રીટ કરવાની યોજના ન બનાવો ત્યાં સુધી મશીનવાળા ભાગો ટાળો.
જાડી પ્લેટનું મશીનિંગ કરનારા કોઈપણ માટે તણાવ-રાહત બિંદુ પર ભાર મૂકવાની જરૂર છે. બિન-તાણ-રાહત સ્ટોકમાં ઊંડા ખિસ્સા કાપવાથી લોક-ઇન તણાવ મુક્ત થાય છે, અને સામગ્રી બહાર આવતાં ભાગ દેખીતી રીતે નમી શકે છે. T651 પ્લેટ ખાસ કરીને તેને રોકવા માટે અસ્તિત્વમાં છે. પાતળા ભાગો અને નાના કૌંસ માટે, પ્રમાણભૂત T6 બાર યોગ્ય છે.
મશીનિંગ બિલેટ એલ્યુમિનિયમ: ફીડ્સ અને સ્પીડ્સ બેઝિક્સ
એલ્યુમિનિયમ મશીન માટે સૌથી વધુ માફ કરનારી ધાતુ છે, તેથી જ લાકડા અને પ્લાસ્ટિકથી આગળ વધતા શોખીનો માટે તે યોગ્ય પ્રથમ ધાતુ છે. નીચે આપેલા આંકડા વર્તમાન ઉદ્યોગ કટીંગ ચાર્ટ અને મશીનિસ્ટ ફોરમ પ્રેક્ટિસમાંથી લેવામાં આવેલા સર્વસંમતિ પ્રારંભિક બિંદુઓ છે. તેમને પ્રથમ-પાસ રેન્જ તરીકે ગણો, પછી કટ સાંભળીને ટ્યુન કરો.
| પરિમાણ | 6061-T6 પ્રારંભિક બિંદુ | 7075-T6 પ્રારંભિક બિંદુ |
|---|---|---|
| સપાટી ગતિ (કાર્બાઇડ) | ૮૦૦ થી ૧,૦૦૦ SFM રફિંગ | ૬૦૦ થી ૯૦૦ SFM (૧૦ થી 20% નીચું) |
| ચિપ લોડ, 1/4 ઇંચ એન્ડ મિલ | ૦.૦૦૩ થી ૦.૦૦૬ આઈપીટી | ૦.૦૦૩ થી ૦.૦૦૬ આઈપીટી (સમાન) |
| ચિપ લોડ, 1/2 ઇંચ એન્ડ મિલ | ૦.૦૦૩ થી ૦.૦૦૬ આઈપીટી | ૦.૦૦૩ થી ૦.૦૦૬ આઈપીટી (સમાન) |
| વાંસળી ગણતરી | ચિપ ક્લિયરન્સ માટે 2 અથવા 3 વાંસળી | 2 અથવા 3 વાંસળી; ચીપ્સ સરળતાથી તૂટે છે |
| ટૂલ કોટિંગ | કોટેડ વગરનું અથવા ZrN (ક્યારેય TiAlN નહીં) | કોટેડ વગરનું અથવા ZrN (ક્યારેય TiAlN નહીં) |
| શીતક / લુબ્રિકેશન | ઝાકળ અથવા પૂર; બિલ્ટ-અપ ધારને અટકાવે છે | એ જ; ગરમીનું સંચાલન થોડું વધારે મહત્વનું છે |
3 નિયમો કોઈપણ ચાર્ટ કરતાં વધુ w8 ધરાવે છે. પ્રથમ, ચિપ લોડ કિંગ છે: ખૂબ હળવી ચિપ અને ટૂલ કાપવાને બદલે ઘસવામાં આવે છે, ગરમી બનાવે છે અને એલ્યુમિનિયમને કટીંગ એજ પર વેલ્ડ કરે છે (બિલ્ટ-અપ એજ, નંબર વન એલ્યુમિનિયમ ફિનિશ કિલર). બીજું, કટમાંથી ચિપ્સ બહાર કાઢો: રિકટીંગ ચિપ્સ ફિનિશને બગાડે છે અને ટૂલ્સને તોડી નાખે છે, જેના કારણે મોટા ગલેટ્સવાળી 2 અને 3 ફ્લુટ એન્ડ મિલ્સ એલ્યુમિનિયમના કામ પર પ્રભુત્વ ધરાવે છે. ત્રીજું, એલ્યુમિનિયમ પર ક્યારેય TiAlN-કોટેડ ટૂલ્સનો ઉપયોગ કરશો નહીં: કોટિંગમાં એલ્યુમિનિયમ હોય છે અને રાસાયણિક રીતે વર્કપીસ પર પિત્ત થાય છે.
હોબી મશીનો માટે એક કાર્યકારી ઉદાહરણ
વ્યવહારુ રીગ: 4,200 RPM સ્પિન્ડલ સાથે હોબી મિલ અથવા એલ્યુમિનિયમ-સક્ષમ રાઉટર અને 1/2 ૬૦૬૧ માં ૩ ઇંચની ૩-ફ્લુટ કાર્બાઇડ એન્ડ મિલ. આ સેટઅપ ચલાવતા એક હોબી-મશીનિસ્ટ સભ્ય ૩ HP ઉપલબ્ધ સાથે પ્રતિ દાંત લગભગ ૦.૦૦૫ ઇંચ ચિપ લોડ પર ૩૦ થી ૪૦ IPM નો અહેવાલ આપે છે. સાધારણ મશીનો પર એલ્યુમિનિયમ મશીનિંગનું આ જ લક્ષણ છે: મધ્યમ RPM, પ્રમાણિક ચિપ લોડ અને કઠોર વર્કહોલ્ડિંગ બીટ બીટ પીછો કરતી મોટી-દુકાન સપાટીની ગતિ.
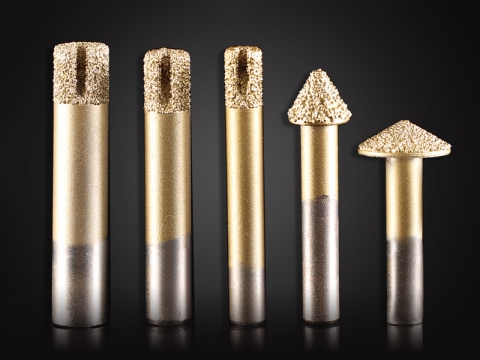
હાઇ-RPM રાઉટર્સ ગણિતને ઉલટાવી દે છે. 10,000 થી 24,000 RPM રાઉટર સ્પિન્ડલ મોટા કટર માટે પૂરતું ધીમું કરી શકતું નથી, તેથી એલ્યુમિનિયમ રાઉટરનું કામ નાના સિંગલ-ફ્લુટ અને 2-ફ્લુટ એન્ડ મિલ્સની તરફેણ કરે છે (1/8 થી 1/4 ઇંચ) ચિપ લોડ જાળવવા માટે આક્રમક ફીડ સાથે ઝડપથી દોડે છે. સિંગલ-ફ્લુટ એલ્યુમિનિયમ બિટ્સ આ માટે ચોક્કસ અસ્તિત્વમાં છે: એક મોટું ગલેટ રાઉટરની ગતિએ ચિપ્સને સાફ કરે છે જ્યાં મલ્ટિ-ફ્લુટ ટૂલ્સ ભરાઈ જાય છે.
બિલેટ એલ્યુમિનિયમ માટે તમારે કયા મશીનની જરૂર છે?
બિલેટ એલ્યુમિનિયમ નવા નિશાળીયાની ધારણા કરતાં ઘણી વધુ મશીનોની પહોંચમાં છે. જરૂરિયાત કઠોરતા અને ચિપ મેનેજમેન્ટની છે, કાચી શક્તિની નહીં. 3 મશીન વર્ગો શોખથી દુકાન સુધીના સ્પેક્ટ્રમને આવરી લે છે.
ડેસ્કટોપ અને હોબી સીએનસી મિલ્સ. ધાતુ માટે હેતુ-નિર્મિત, કઠોર લોખંડના ફ્રેમ્સ અને ઓછા-RPM હાઇ-ટોર્ક સ્પિન્ડલ્સ સાથે જે મોટા કટરને અનુકૂળ આવે છે. ધાતુ માટે હોબી CNC મિલિંગ મશીન અને ડેસ્કટોપ નાનું CNC મિલિંગ મશીન ક્લાસ 6061 અને 7075 બંનેમાં કૌંસ, એન્ક્લોઝર અને નાના બિલેટ ભાગોનું સંચાલન કરે છે. આ કુદરતી 1લી ધાતુ મશીન છે.
એલ્યુમિનિયમ-સક્ષમ CNC રાઉટર્સ. કઠોર ફ્રેમ, યોગ્ય સ્પિન્ડલ્સ અને મિસ્ટ લુબ્રિકેશનવાળા ગેન્ટ્રી રાઉટર્સ નાના-કટર હાઇ-RPM અભિગમનો ઉપયોગ કરીને બિલેટ એલ્યુમિનિયમને સારી રીતે કાપે છે. એલ્યુમિનિયમ સોલ્યુશન્સ માટે CNC રાઉટર માર્ગદર્શિકા સેટઅપ આવશ્યકતાઓને આવરી લે છે, અને ડિસ્ક ATC સિસ્ટમ સાથે એલ્યુમિનિયમ CNC રાઉટર ઉત્પાદન અંતનું પ્રતિનિધિત્વ કરે છે જ્યાં ટૂલ બદલાય છે અને મોટા પરબિડીયાઓ મહત્વપૂર્ણ છે. પ્લેટ વર્ક માટે રાઉટર્સ ચમકે છે: ફ્લેટ બિલેટ ભાગો, પેનલ્સ અને 2.5D કૌંસ.
સંપૂર્ણ CNC મિલિંગ મશીનો. ઊંડા કાપ, વધુ સખત ટેમ્પર્સ, ઉત્પાદન વોલ્યુમ અને બહુવિધ સેટઅપની જરૂર હોય તેવા ભાગો માટે, સીએનસી મિલિંગ મશીન કેટલોગ મોલ્ડ-ગ્રેડ પ્લેટફોર્મ દ્વારા ઓટોમેટિક મેટલ મિલિંગ મશીનોને ફેલાવે છે. સ્ટેપ અપ કઠોરતા ખરીદે છે, જે સીધા જ ઝડપી સામગ્રી દૂર કરવામાં અને બિલેટ કાર્યમાં વધુ સારી સહિષ્ણુતામાં રૂપાંતરિત થાય છે. વ્યાપક મેટલ સીએનસી મશીન કેટલોગ સ્ટીલ, પિત્તળ અને તાંબા સાથે એલ્યુમિનિયમનું મિશ્રણ કરતી દુકાનો માટે નજીકના વિકલ્પો આવરી લે છે.
શબ્દાવલિ: બિલેટ એલ્યુમિનિયમ શરતો
સ્ટોક ખરીદતી વખતે, ફોરમ થ્રેડ્સ વાંચતી વખતે અથવા સામગ્રી સૂચિઓની તુલના કરતી વખતે આ સંદર્ભનો ઉપયોગ કરો.
| શબ્દ | વ્યાખ્યા |
|---|---|
| બિલેટ | એક્સટ્રુડેડ અથવા રોલ્ડ સ્ટોકમાંથી કાપેલા ઘડાયેલા એલ્યુમિનિયમના સોલિડ બ્લોક અથવા બાર, મશીનિંગ માટે તૈયાર. |
| ઘડવામાં | એલ્યુમિનિયમ જે કાસ્ટિંગ પછી યાંત્રિક રીતે કામ કરેલું (બહાર કાઢેલું, રોલ કરેલું) છે, જે તેના અનાજના બંધારણને શુદ્ધ કરે છે. |
| વાહન | એલ્યુમિનિયમનો મોટો એઝ-કાસ્ટ બ્લોક જેમાંથી ઉત્પાદનો બનાવવામાં આવે છે. |
| ટેમ્પર | ગરમી-સારવાર સ્થિતિનું નામ (T6, T651, O) જે એલોયની અંતિમ તાકાત અને કઠિનતા નક્કી કરે છે. |
| T651 | તણાવ રાહત માટે T6 ટેમ્પર વત્તા નિયંત્રિત સ્ટ્રેચિંગ; મશીનિંગ દરમિયાન જાડી પ્લેટને સપાટ રાખે છે. |
| બિલ્ટ-અપ એજ (BUE) | ગરમી અને ઘસવાથી એલ્યુમિનિયમનું વેલ્ડિંગ કટીંગ એજ પર થાય છે; ખરાબ ફિનિશિંગનું મુખ્ય કારણ. |
| ચિપ લોડ (IPT) | દરેક ક્રાંતિ દીઠ કાપતા દાંત દ્વારા દૂર કરવામાં આવતી સામગ્રીના ઇંચ; કોર ફીડ્સ-અને-ગતિ ચલ. |
| એસએફએમ | પ્રતિ મિનિટ સપાટી ફીટ; સમગ્ર સામગ્રીમાં કટીંગ એજની ગતિ. |
| ગમ્મીનેસ | સોફ્ટ એલ્યુમિનિયમ (ખાસ કરીને 6061 અને એનિલ સ્ટોક) ની વૃત્તિ સ્વચ્છ રીતે કાતરવાને બદલે સ્મીયર કરે છે. |
| નિષ્ઠા | કાસ્ટ એલ્યુમિનિયમમાં ફસાયેલા ગેસના કારણે આંતરિક ખાલી જગ્યાઓ; યોગ્ય રીતે બનાવેલા બિલેટ સ્ટોકમાં ગેરહાજર. |
વારંવાર પૂછાતા પ્રશ્નો
શું બિલેટ એલ્યુમિનિયમ કાસ્ટ એલ્યુમિનિયમ કરતાં વધુ મજબૂત છે?
સામાન્ય રીતે હા, એ જ એલોય ફેમિલી માટે. બિલેટ સ્ટોક બનાવતી ઘડાયેલી પ્રક્રિયા કાસ્ટિંગ પાછળ છોડી શકે તેવી છિદ્રાળુતા અને ખાલી જગ્યાઓને સંકુચિત કરે છે, જેનાથી બિલેટ ભાગોને વધુ સુસંગત શક્તિ મળે છે. બનાવટી એલ્યુમિનિયમ થાક શક્તિ બંને પર શ્રેષ્ઠ છે કારણ કે ફોર્જિંગ ભાગના આકાર સાથે અનાજના પ્રવાહને સંરેખિત કરે છે. પ્રમાણિક ચેતવણી: સારી રીતે એન્જિનિયર્ડ કાસ્ટ ભાગ ખરાબ રીતે ડિઝાઇન કરેલા બિલેટ ભાગ કરતાં વધુ સારી કામગીરી કરી શકે છે, તેથી બિલેટ સુસંગતતાની ગેરંટી છે, સ્વચાલિત તાકાત જીત નહીં.
શું 7075 કરતાં 6061 મશીનમાં બનાવવું મુશ્કેલ છે?
ભાગ્યે જ, જે મશીનિસ્ટો બંનેને દરરોજ કાપે છે તેમના મતે. પ્રેક્ટિકલ મશીનિસ્ટ ફોરમના સભ્યો બંને એલોય પર સમાન પ્રોગ્રામ્સ અને ટૂલિંગ ચલાવતા હોવાનો અહેવાલ આપે છે, જેમાં તફાવત એ છે કે 7075 કાર્બાઇડની ધાર થોડી ઝડપથી પહેરે છે, ચિપ્સને વધુ સરળતાથી તોડે છે અને તેજસ્વી સપાટી પૂર્ણાહુતિ છોડે છે. વર્તમાન ઉદ્યોગ કટીંગ ચાર્ટ્સ સમાન ચિપ લોડ સાથે 7075 સપાટીની ગતિ 6061 (600 થી 900 SFM વિરુદ્ધ 800 થી 1,000 SFM રફિંગ) ની નીચે 10 થી 20 ટકા મૂકે છે. કોઈપણ એલોય શોખીન વ્યક્તિને ડરાવવા જોઈએ નહીં.
૬૦૬૧ કરતા ૭૦૭૫ આટલું મોંઘુ કેમ છે?
ઝીંક-આધારિત એલોયિંગ, કડક ઉત્પાદન નિયંત્રણ, અને એરોસ્પેસ માંગ. પ્રેક્ટિકલ મશીનિસ્ટ ખરીદી થ્રેડોમાંથી વાસ્તવિક કિંમતો તફાવત સ્પષ્ટપણે દર્શાવે છે: 6061-T6 માટે આશરે $38 અને 7075-T6 માટે $101 ના ભાવે ક્વોટ કરાયેલ તુલનાત્મક બાર, સામાન્ય રીતે ટાંકવામાં આવતા 2x-પ્લસ પ્રીમિયમની નજીક. વધારાની કિંમત તાણ શક્તિને લગભગ બમણી કરે છે (લગભગ 572 MPa વિરુદ્ધ 310 MPa), જે ફક્ત ખરેખર લોડ-બેરિંગ એપ્લિકેશનોમાં જ વળતર આપે છે.
શું CNC રાઉટર ખરેખર બિલેટ એલ્યુમિનિયમ કાપી શકે છે?
હા, યોગ્ય અભિગમ સાથે. યોગ્ય સ્પિન્ડલ્સવાળા કઠોર-ફ્રેમ રાઉટર્સ નાના સિંગલ-ફ્લુટ અથવા 2-ફ્લુટ કાર્બાઇડ એન્ડ મિલનો ઉપયોગ કરીને નિયમિતપણે બિલેટ એલ્યુમિનિયમ પ્લેટ કાપે છે (1/8 થી 1/4 ઇંચ) ઉચ્ચ RPM પર ચાલે છે જેમાં ચિપ લોડ જાળવવા માટે આક્રમક ફીડ, તેમજ બિલ્ટ-અપ એજ અટકાવવા માટે મિસ્ટ લુબ્રિકેશનનો સમાવેશ થાય છે. રાઉટર્સ જે સારી રીતે કરી શકતા નથી તે છે મોટા કટર સાથે ઊંડા ભારે રફિંગ, જ્યાં કઠોર CNC મિલો સ્થાન લે છે. ફ્લેટ બ્રેકેટ, પેનલ્સ અને 2.5D બિલેટ ભાગો મજબૂત રીતે રાઉટર ક્ષેત્ર છે.
6061-T6 માં T6 નો અર્થ શું છે?
T6 એ ટેમ્પર હોદ્દો છે: સોલ્યુશન હીટ-ટ્રીટેડ અને કૃત્રિમ રીતે પૂર્ણ તાકાત સુધી વૃદ્ધ. તે 6061 અને 7075 બિલેટ સ્ટોક બંને માટે પ્રમાણભૂત સ્થિતિ છે. T651 એક નિયંત્રિત સ્ટ્રેચ ઉમેરે છે જે આંતરિક તાણથી રાહત આપે છે, જે જાડા પ્લેટને સપાટ રાખે છે જ્યારે તમે તેમાં ઊંડા ખિસ્સા લગાવો છો. એનિલ કરેલ (O ટેમ્પર) સ્ટોક નરમ, મશીન માટે ચીકણું અને નબળુ છે, તેથી મશીન કરેલા ભાગો માટે તેને ટાળો.
બિલેટ એલ્યુમિનિયમમાં શિખાઉ માણસે કઈ ફીડ્સ અને ગતિથી શરૂઆત કરવી જોઈએ?
6061-T6 માં કાર્બાઇડ ટૂલિંગ સાથે: આશરે 800 થી 1,000 SFM સપાટી ગતિ, દાંત દીઠ 0.002 થી 0.004 ઇંચ ચિપ લોડ 1/4 ઇંચ એન્ડ મિલ, 2 અથવા 3 ફ્લુટ્સ, અનકોટેડ અથવા ZrN કોટિંગ, અને મિસ્ટ અથવા ફ્લડ કૂલન્ટ. હોબી મશીન પર જે લગભગ 4,200 RPM સુધી મર્યાદિત છે જેમાં 1/2 ઇંચ 3-વાંસળી કટર, ફોરમ-દસ્તાવેજીકૃત પ્રેક્ટિસ લગભગ 0.005 ચિપ લોડ પર 30 થી 40 IPM ચાલે છે. રૂઢિચુસ્ત શરૂઆત કરો, કટ સાંભળો અને ઝડપ વધારતા પહેલા ફીડ વધારો.
આ બોટમ લાઇન
બિલેટ એલ્યુમિનિયમ ફક્ત ઘડાયેલા સ્ટોકને ભાગોમાં મશિન કરવામાં આવે છે, અને તે જે પ્રતિષ્ઠા ધરાવે છે તે ઘડાયેલા માળખાની સુસંગતતામાંથી આવે છે: કોઈ કાસ્ટિંગ પોરોસિટી નહીં, અનુમાનિત તાકાત અને સ્વચ્છ મશીનિંગ વર્તન. મોટાભાગના કામ માટે, 6061-T6 એ સાચો જવાબ છે, જેમાં 7075-T6 એવા ભાગો માટે અનામત છે જેને ખરેખર બમણી કિંમતે બમણી તાકાતની જરૂર હોય છે. બંને એલોય મશીન એટલા સરળતાથી બનાવે છે કે તે લાકડા અને પ્લાસ્ટિકથી આગળ નીકળી ગયેલા કોઈપણ શોખીન માટે યોગ્ય પ્રથમ ધાતુ છે.
ધાતુ કરતાં મશીન વધુ મહત્વનું છે. એક કઠોર હોબી સીએનસી મિલિંગ મશીન અથવા યોગ્ય રીતે ગોઠવેલ એલ્યુમિનિયમ-સક્ષમ CNC રાઉટર કોઈપણ વર્કશોપ માટે બિલેટ વર્ક ખોલે છે, અને સંપૂર્ણ CNC મિલિંગ મશીન કેટલોગ જ્યારે ભાગનું કદ, ઊંડાઈ, અથવા વોલ્યુમ એન્ટ્રી ક્લાસ કરતાં વધી જાય છે ત્યારે સ્ટેપ અપને આવરી લે છે. સંપર્ક કરો STYLECNC તમે જે બિલેટ ભાગો બનાવવા માંગો છો તેની સાથે મશીનને મેચ કરવા માટે ટીમ બનાવો.