CNC પ્લાઝ્મા કટર શું છે અને તે કેવી રીતે કામ કરે છે?
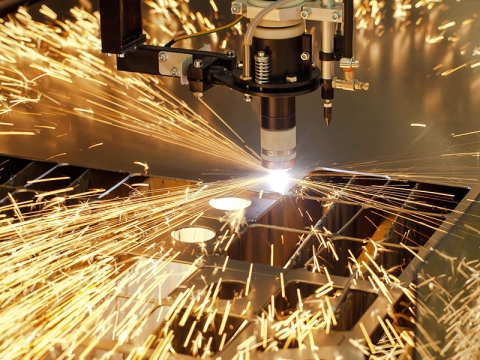
ના મિશ્રણ પ્લાઝ્મા કટર અને CNC કંટ્રોલરને CNC પ્લાઝ્મા કટીંગ મશીન કહેવામાં આવે છે. CNC પ્લાઝ્મા કટર એક સરળ અને ઉપયોગમાં સરળ CNC સિસ્ટમને જોડીને ઉચ્ચ તાપમાને નોઝલમાંથી બહાર નીકળેલા હાઇ-સ્પીડ એરફ્લોને આયનાઇઝ કરીને વિદ્યુત વાહક બનાવે છે. જ્યારે પ્રવાહ પસાર થાય છે, ત્યારે વાહક ઉચ્ચ-તાપમાન પ્લાઝ્મા ચાપ બનાવે છે, અને ચાપની ગરમી વર્કપીસના કાપ પરની ધાતુને સ્થાનિક રીતે ઓગળે છે (અને બાષ્પીભવન થાય છે), અને પીગળેલી ધાતુને હાઇ-સ્પીડ પ્લાઝ્મા એરફ્લોની શક્તિ દ્વારા દૂર કરવામાં આવે છે જેથી કાપની પ્રક્રિયા પદ્ધતિ બને. વલયાકાર ગેસ ફ્લો ટેકનોલોજી દ્વારા રચાયેલ વિસ્તરેલ અને સ્થિર પ્લાઝ્મા ચાપ કોઈપણ વાહક ધાતુના સરળ અને આર્થિક કટીંગની ખાતરી આપે છે.
સમસ્યાઓ અને ઉકેલો
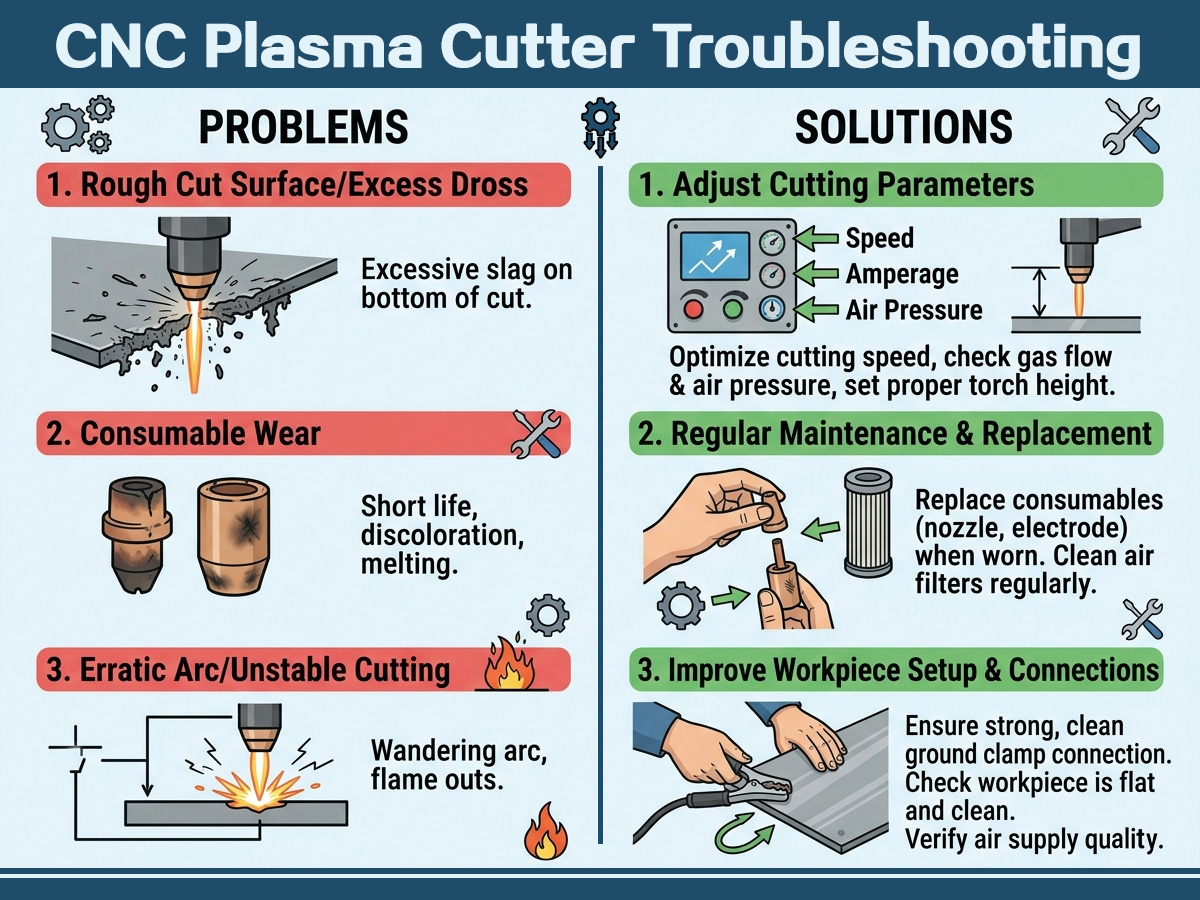
CNC પ્લાઝ્મા કટર મશીન ચલાવવાની પ્રક્રિયામાં, તમને વિવિધ નિષ્ફળતાઓનો સામનો કરવો પડશે. સમસ્યાઓનો સામનો કરતી વખતે, ઓપરેટરે સૌ પ્રથમ શાંત રહેવું જોઈએ, સમસ્યાઓના લક્ષણો સાથે નિષ્ફળતાના કારણોનું વિશ્લેષણ કરવું જોઈએ અને મુશ્કેલીનિવારણ માટે ઉકેલો શોધવા જોઈએ.
કાર્યકારી હવાનું દબાણ ખૂબ ઓછું છે.
જ્યારે પ્લાઝ્મા કટર કામ કરી રહ્યું હોય, ત્યારે જો કાર્યકારી હવાનું દબાણ મેન્યુઅલ દ્વારા જરૂરી હવાના દબાણ કરતા ઘણું ઓછું હોય, તો તેનો અર્થ એ થાય કે પ્લાઝ્મા આર્કની ઇજેક્શન ગતિ નબળી પડી ગઈ છે, અને ઇનપુટ હવાનો પ્રવાહ જરૂરી મૂલ્ય કરતા ઓછો છે. આ સમયે, ઉચ્ચ-ઊર્જા, ઉચ્ચ-સ્પીડ પ્લાઝ્મા આર્ક બનાવી શકાતો નથી. પરિણામે, ચીરાની ગુણવત્તા નબળી છે, ચીરામાં પ્રવેશ થતો નથી, અને ચીરા એકઠા થાય છે. અપૂરતા હવાના દબાણના કારણો છે: એર કોમ્પ્રેસરમાંથી અપૂરતી હવા ઇનપુટ. કટરના એર રેગ્યુલેટિંગ વાલ્વનું દબાણ નિયમન ખૂબ ઓછું છે, સોલેનોઇડ વાલ્વમાં તેલ પ્રદૂષણ છે, અને હવાનો માર્ગ સરળ નથી. તેથી, આ પાસાઓમાંથી એક પછી એક તપાસ કરવી અને સમસ્યાઓ શોધીને સમયસર તેમને સુધારવા જરૂરી છે.
કાર્યકારી હવાનું દબાણ ખૂબ વધારે છે.
જો ઇનપુટ હવાનું દબાણ ખૂબ ઊંચું હોય, તો પ્લાઝ્મા ચાપ બન્યા પછી, વધુ પડતો હવા પ્રવાહ કેન્દ્રિત ચાપ સ્તંભને ઉડાડી દેશે, ચાપ સ્તંભની ઊર્જાને વિખેરી નાખશે અને પ્લાઝ્મા ચાપની કટીંગ શક્તિને નબળી પાડશે. મુખ્ય કારણો છે: ઇનપુટ હવાનું અયોગ્ય ગોઠવણ, એર ફિલ્ટર દબાણ ઘટાડતા વાલ્વનું વધુ પડતું ગોઠવણ અથવા એર ફિલ્ટર દબાણ ઘટાડતા વાલ્વની નિષ્ફળતા.
ઇલેક્ટ્રોડ નોઝલ જેવા પહેરેલા ભાગોનું અયોગ્ય સ્થાપન.
ઇલેક્ટ્રોડ નોઝલ થ્રેડેડ છે અને તેને સ્થાને સ્ક્રૂ કરવાની જરૂર છે. નોઝલનું અયોગ્ય ઇન્સ્ટોલેશન, જેમ કે સ્ક્રુ થ્રેડ કડક નથી, અને એડી કરંટ રિંગ યોગ્ય રીતે ઇન્સ્ટોલ કરેલ નથી, તે અસ્થિર કટીંગ અને ઘસાઈ ગયેલા ભાગોને ખૂબ ઝડપથી નુકસાન પહોંચાડશે.
ઇનપુટ AC વોલ્ટેજ ખૂબ ઓછું છે.
કમિશનિંગ અને ઉપયોગ કરતા પહેલા, તપાસો કે પ્લાઝ્મા કટીંગ મશીન સાથે જોડાયેલ પાવર ગ્રીડમાં પૂરતી વહન ક્ષમતા છે કે નહીં અને પાવર કોર્ડના સ્પષ્ટીકરણો જરૂરિયાતોને પૂર્ણ કરે છે કે નહીં. પ્લાઝ્મા કટીંગ મશીનનું ઇન્સ્ટોલેશન સ્થાન મોટા વિદ્યુત ઉપકરણો અને વારંવાર વિદ્યુત હસ્તક્ષેપ ધરાવતા સ્થળોથી દૂર હોવું જોઈએ.
ગ્રાઉન્ડ વાયર અને વર્કપીસ વચ્ચે નબળો સંપર્ક.
કાપતા પહેલા ગ્રાઉન્ડિંગ એક આવશ્યક તૈયારી છે. જો કોઈ ખાસ ગ્રાઉન્ડિંગ ટૂલનો ઉપયોગ ન કરવામાં આવે, તો વર્કપીસની સપાટી પર ઇન્સ્યુલેશન હોય છે, અને ગંભીર વૃદ્ધત્વ સાથે ગ્રાઉન્ડ વાયરનો લાંબા ગાળાનો ઉપયોગ ગ્રાઉન્ડ વાયર અને વર્કપીસ વચ્ચે નબળો સંપર્ક પેદા કરશે.
ટોર્ચ ગ્રિપની કટીંગ સ્પીડ અને ઊભીતા.
વિવિધ સામગ્રી અને જાડાઈ અનુસાર કટીંગ ગતિ ઝડપી કે ધીમી હોવી જોઈએ, અને વર્તમાન કદ સુસંગત હોવું જોઈએ. ખૂબ ઝડપી કે ખૂબ ધીમી કટીંગ સપાટી અસમાન થશે અને ઉપર અને નીચેની ધાર પર સ્લેગ થશે. વધુમાં, કટીંગ ટોર્ચ ઊભી રીતે પકડી રાખવામાં આવતી નથી, અને સ્પ્રે કરેલ પ્લાઝ્મા આર્ક પણ ત્રાંસી રીતે સ્પ્રે કરવામાં આવે છે, જેના કારણે કટીંગ સપાટી ઢાળવાળી પણ બનશે.
મુશ્કેલીનિવારણ
| સમસ્યાઓ | સમસ્યાનું કારણ | સોલ્યુશન્સ |
| હોસ્ટ "પાવર સ્વીચ" ચાલુ કરો, પાવર લાઇટ પ્રગટતી નથી | ૧. "પાવર ઇન્ડિકેટર" લાઈટ તૂટી ગઈ છે. | બદલો |
| 2. 2A ફ્યુઝ ખરાબ છે | બદલો | |
| ૩. કોઈ ઇનપુટ ૩-ફેઝ ૩૮૦V વોલ્ટેજ નથી | ઓવરહેલ | |
| ૪. ઇનપુટ ૩૮૦V ૩-ફેઝ વોલ્ટેજ ફેઝ લોસ. "ફેઝ ઇન્ડિકેટરનો અભાવ" લાઇટ | 3-ફેઝ વોલ્ટેજ માપવા માટે મલ્ટિમીટરનો ઉપયોગ કરો જે જરૂરિયાતોને પૂર્ણ કરે છે | |
| ૫. પાવર અને તેથી વધુ | બદલો | |
| ૬. ખરાબ કંટ્રોલ પેનલ અથવા હોસ્ટ | ઓવરહેલ | |
| ઇનપુટ 3-ફેઝ પાવર ચાલુ થયા પછી, પંખો ચાલુ થતો નથી, પરંતુ "પાવર ઇન્ડિકેટર" લાઇટ ચાલુ હોય છે. | ૧. ઇનપુટ ૩-ફેઝ પાવર ફેઝ લોસ | કોષ્ટક 1.4 સાથે બાંધકામ સામગ્રીનો અભિગમ |
| ૨. પંખો વિદેશી પદાર્થોથી અટવાઈ ગયો | વિદેશી શરીરને દૂર કરો | |
| ૩. પંખાના પાવર પ્લગ છૂટા થઈ ગયા | ફરીથી દાખલ કરો | |
| ૪. પંખાની લીડ બંધ | ઓવરહેલ | |
| ૫. પંખો ક્ષતિગ્રસ્ત છે. | બદલો અથવા ઓવરહોલ કરો | |
| 3-ફેઝ ઇનપુટ પાવર ચાલુ કરો, પાવર સૂચક લાઇટ ચાલુ કરો, પંખો રોટેશન સામાન્ય છે, પરંતુ "ટેસ્ટ ગેસ" સ્વીચ ખોલો, ટોર્ચ નોઝલ હવાના પ્રવાહ વિના | ૧. કોઈ ઇનપુટ કોમ્પ્રેસ્ડ એર નહીં | ગેસ સપ્લાય અને ગેસ પાઇપલાઇનનું જાળવણી |
| 2. હોસ્ટ બેક "એર ફિલ્ટર પ્રેશર રેગ્યુલેટર" અસંતુલન, પ્રેશર ગેજ શૂન્ય સૂચવે છે. "ઓછું દબાણ" લાલ પ્રકાશ સૂચવે છે | દબાણ ફરીથી ગોઠવો. પદ્ધતિ: "એર ફિલ્ટર પ્રેશર રીડ્યુસર" હેન્ડ વ્હીલને ઘડિયાળની દિશામાં ફેરવો જેથી તે વધે, નહીં તો ઘટાડો. | |
| ૩. "ટેસ્ટ ગેસ" ખરાબ પ્રકાશ | બદલો | |
| ૪. હોસ્ટ ઇલેક્ટ્રોમેગ્નેટિક વાલ્વ ખરાબ છે. | ઓવરહોલ અથવા બદલો | |
| ૫. ગેસ પાઇપલાઇન લીક અથવા શોર્ટ સર્કિટ | ઓવરહેલ | |
| "ટેસ્ટ ગેસ" સ્વીચ ચાલુ કરો, નોઝલમાં હવાનો પ્રવાહ છે, જ્યારે "કટ" લાઇટ બંધ થાય છે, ત્યારે ટોર્ચ સ્વીચ બંધ થાય છે, પરંતુ ન તો એર જેટ કે ન તો હોસ્ટ પ્રોગ્રામ એક્શન | ૧. ટોર્ચ સ્વીચ તૂટેલી અથવા તૂટેલી સ્વીચ લાઇન | બદલો અથવા ઓવરહોલ કરો |
| 2. "કટ" સ્વીચ ખરાબ છે | બદલો | |
| ૩. હોસ્ટ કંટ્રોલ સર્કિટ બોર્ડને નુકસાન | ઓવરહેલ | |
| ૪. હોસ્ટ કંટ્રોલ ટ્રાન્સફોર્મર અથવા સંબંધિત લાઇનો અથવા ઘટકોને નુકસાન થયું છે | ઓવરહેલ | |
| ૫. તાપમાન ઉપર દબાણના અભાવે અને રક્ષણ ડાઉનટાઇમમાં અન્ય કારણોસર યજમાન | જ્યાં સુધી હવાનું દબાણ સામાન્ય ન થાય અથવા યજમાન તાપમાન સામાન્ય થયા પછી સામાન્ય ન થાય ત્યાં સુધી | |
| ૬. વોટર કૂલ્ડ કટીંગ ટોર્ચ, જે વોટર કૂલિંગ સિસ્ટમથી સજ્જ છે, યોગ્ય રીતે કામ કરી રહી નથી, અથવા ટાંકીમાં પાણીનો અભાવ છે, જેના કારણે દબાણનો અભાવ છે, જેના કારણે હોસ્ટ સુરક્ષિત સ્થિતિમાં છે. | તપાસો અને ઉકેલો, જો નળના પાણી પુરવઠા વિભાગનું દબાણ, પાણીનું દબાણ વધારવું જોઈએ | |
| નોઝલમાં હવાનો પ્રવાહ હોય તેવી ટોર્ચ સ્વીચ ચાલુ કરો પરંતુ ન તો "ઉપર" કે ન તો "ઉપર" કાપો. | ૧. ઇનપુટ ૩-ફેઝ પાવર ફેઝ લોસ | ઓવરહેલ |
| 2. હવાનું દબાણ 0 કરતા ઓછું.45Mpa | કોષ્ટક 3.2 માં વર્ણવેલ પદ્ધતિ દ્વારા સામાન્યમાં સમાયોજિત કરો | |
| ૩. ઇનપુટ હવાનો પ્રવાહ ખૂબ નાનો છે | ઇનપુટ હવા પ્રવાહ 300L / મિનિટ વધારો | |
| 4. "જમીન કાપો" ચક અને વર્કપીસ નબળી વાહકતા અથવા "જમીન કાપો" વાયર ફ્રેક્ચર | ક્લેમ્પ અથવા સર્વિસ કંડક્ટર ફરીથી | |
| ૫. કટીંગ ટોર્ચ નોઝલ ઇલેક્ટ્રોડ અથવા અન્ય ભાગોને નુકસાન થયું | નવા ભાગોનું રિપ્લેસમેન્ટ | |
| ૬. કાપવાની પદ્ધતિ સાચી નથી | ટોર્ચ સ્વીચ ચાલુ કરતા પહેલા ટોર્ચ નોઝલ વર્કપીસ કટીંગના શરૂઆતના બિંદુ પર મૂકવી જોઈએ. | |
| 7. કટીંગ ટોર્ચ કેબલ ઓપન સર્કિટ | હોસ્ટ "આઉટપુટ ઇન્ટરફેસ" ના વાહક ભાગ અને ટોર્ચ ઇલેક્ટ્રોડ વચ્ચેનો માર્ગ માપવા માટે મલ્ટિમીટર R * 10 ફાઇલનો ઉપયોગ કરો, અન્યથા સપાટીનો કેબલ તૂટી જશે. | |
| 8. હોસ્ટ "FD" સ્પાર્ક ગેપ ખૂબ મોટો અથવા શોર્ટ સર્કિટ | ટંગસ્ટન સળિયાના ગેપને ફરીથી ગોઠવો લગભગ 0.5mm-08mm, જો ટંગસ્ટન સળિયાની રચનાનો વિભાગ હોય, તો 2 ગાબડા બરાબર ઉમેરાય છે 0.5mm-08mm | |
| 9. લાઇનનો હોસ્ટ ભાગ અથવા ઘટક નુકસાન, જેમ કે પ્રેશર કંટ્રોલર | ઓવરહેલ | |
| ૧૦, હોસ્ટ કંટ્રોલ બોર્ડની વિકૃતિઓ અથવા નુકસાન | ઓવરહોલ અથવા બદલો | |
| ૧૧. ટોર્ચ નુકસાન | મલ્ટિમીટર R * 10K ફાઇલ કટીંગ ટોર્ચ ઇલેક્ટ્રોડ હોલ્ડરનો ઉપયોગ કરો અને બાહ્ય થ્રેડ M32 અથવા M35 પ્રતિકાર મૂલ્ય ∽ થી સેંકડો K ની નજીક હોવું જોઈએ, જો પ્રતિકાર ખૂબ નાનો હોય (જેમ કે થોડા Ka થોડા Ω) નુકસાન અથવા ભીનાશ સૂચવે છે, તો ધોવા અને સૂકવણી માપન પછી, નુકસાનની પુષ્ટિ કરવા માટે બદલવું જોઈએ. | |
| સંપર્ક કાપી શકાય છે, પરંતુ બિન-સંપર્ક કાપી શકાતો નથી, પ્રયોગ નોન-ટ્રાન્સફર આર્ક નોન-સ્પાર્કિંગ નોઝલ | 1.15A ફ્યુઝ ફ્યુઝ ઓપન સર્કિટ | બદલો |
| 2. "એર ફિલ્ટર પ્રેશર રીડ્યુસર" સૂચવે છે કે મૂલ્ય ખૂબ વધારે છે | કોષ્ટક 3.2 માં દર્શાવેલ પદ્ધતિ અનુસાર ગોઠવો | |
| ૩. ટોર્ચ ઇલેક્ટ્રોડ નોઝલ અથવા અન્ય ભાગોને નુકસાન થયું | બદલો | |
| ૪. કટીંગ ટોર્ચ ભીની, સંકુચિત હવામાં ભેજનું પ્રમાણ ખૂબ વધારે છે | ટોર્ચને સૂકવવામાં આવે છે અને સંકુચિત હવા સૂકવવામાં આવે છે અને પછી મશીનમાં નાખવામાં આવે છે. | |
| 5. "પાયલોટ આર્ક ઇન્ટરફેસ" ટોર્ચ ખુલ્લા વચ્ચેના વાયરને કાપવા માટે | "પાયલોટ આર્ક ઇન્ટરફેસ" ટર્મિનલ માપવા માટે મલ્ટિમીટર R * 10 ફાઇલનો ઉપયોગ કરો અને મેટલ ટોર્ચ કટીંગ ટોર્ચ પસાર થવી જોઈએ. | |
| 6. કટીંગ ટોર્ચને નુકસાન | નિરીક્ષણ પદ્ધતિ આ કોષ્ટક 5.11 જેવી જ છે. | |
| ફાઇલમાં મૂકવામાં આવેલ કટીંગ જાડાઈ પસંદગી સ્વીચ કાપી શકાય છે, પરંતુ બીજી ફાઇલ કામ કરતી નથી. | ૧. કાપેલી જાડી સ્વીચ અથવા વાયરની પસંદગી ખરાબ | બદલો |
| 2. હોસ્ટ AC કોન્ટેક્ટર CJ1 અથવા CJ2 માંથી એક ખરાબ | બદલો અથવા સમારકામ | |
| ૩. રેક્ટિફાયર મુખ્ય ટ્રાન્સફોર્મર B3 ખરાબ અથવા સંબંધિત વાયર ઓપન સર્કિટ | સેવા | |
| કામ પર અસ્થિર ઇલેક્ટ્રિક ચાપ | ૧. દબાણ ખૂબ ઓછું અથવા ખૂબ વધારે છે | પુનઃગોઠવણી, પદ્ધતિ કોષ્ટક 3.2 નો સંદર્ભ લો |
| 2. કટીંગ ટોર્ચ નોઝલ અથવા ઇલેક્ટ્રોડ બર્નિંગ | બદલો | |
| ૩. ઇનપુટ એસી વોલ્ટેજ ખૂબ ઓછું છે | ઇનપુટ AC વોલ્ટેજ ગોઠવો | |
| ૪. "જમીન કાપો" અને વાહક વચ્ચે ખરાબ કામ | યોગ્ય રીતે જોડાયેલ | |
| ૫. કાપણી ધીમે ધીમે ખસેડવી | ચળવળની ગતિને સમાયોજિત કરો | |
| ૬. સ્પાર્ક જનરેટર આપમેળે ચાપ તોડી શકતો નથી | સામાન્ય રીતે, ટોર્ચ સ્વીચ ખોલવાનો સ્પાર્ક જનરેટર ડિસ્ચાર્જ સમય 0.5-1S હોવો જોઈએ, અને પછી આપમેળે બંધ થઈ જવું જોઈએ, નહીં તો, નિયંત્રણ સર્કિટ બોર્ડમાં ખામી સર્જાય છે; નિયંત્રણ સર્કિટ અથવા ઘટક નિષ્ફળતા, ઓવરહોલ થવી જોઈએ. | |
| ૭. હોસ્ટમાં સંબંધિત ઘટકો યોગ્ય રીતે કામ કરી રહ્યા નથી | ઓવરહેલ | |
| પ્લાઝ્મા કટીંગ જાડાઈ રેટેડ સૂચકાંકો સુધી | 1. 3V સુધી 380-ફેઝ વોલ્ટેજ ઇનપુટ કરો | ઇનપુટ વોલ્ટેજ ગોઠવો |
| 2. ઇનપુટ પાવર ક્ષમતા ખૂબ નાની છે, દબાણમાં ઘટાડો ખૂબ વધારે છે. | ઇનપુટ ક્ષમતા વધારવી જોઈએ | |
| ૩. સંકુચિત હવાનું દબાણ ખૂબ ઓછું અથવા ખૂબ વધારે હોય ત્યાં પ્રવેશ કરો | 0.4Mpa પર સમાયોજિત કરો, પદ્ધતિ કોષ્ટક 3.2 જુઓ | |
| 4. સંકુચિત હવાનો પ્રવાહ ખૂબ નાનો છે તેમાં પ્રવેશ કરો, કાર્ય દબાણ ગેજ બતાવે છે કે મૂલ્ય સામાન્યથી લગભગ 0.3Mpa સુધી ઘટી ગયું છે, કામ કરવાનું બંધ કરો પાવર સ્વીચ બંધ કરો, દબાણ તરત જ સામાન્ય થઈ જશે. | વત્તા ઇનપુટ સંકુચિત હવાનો પ્રવાહ 300L/મિનિટ સુધી; જો સિસ્ટમ પાઇપ હોલ પર આધારિત હોય તો તે ખૂબ નાનું હોવું જોઈએ, φ કરતા વધારે હોવું જોઈએ8mm પાઇપલાઇનમાં છિદ્ર | |
| 5. "કટ જાડાઈ પસંદગી" ગિયર પસંદ કરેલ અયોગ્ય સ્વિચ કરો | "અપસ્કેલ" માં એક્સચેન્જ કરો | |
| 6. કાપવાની ઝડપ ખૂબ ઝડપી | કાપવાની ગતિ ધીમી કરો | |
| ૭. કાર્ય સામગ્રી કોષ્ટક ૨ સાથે મેળ ખાતી નથી. | ગોઠવણ પરિમાણો | |
| 8. નોઝલનું છિદ્ર બળી ગયું છે | નવી નોઝલ ગોઠવો | |
| 9. ઇલેક્ટ્રોડ બળી ગયું છે | બદલો | |
| ૧૦. નોઝલ મોડેલ ખોટું છે. | યોગ્ય પ્રકારની નોઝલ ગોઠવો | |
| ૧૧. એર સિસ્ટમ અથવા કટીંગ ટોર્ચ કેબલને નુકસાન થયું, પછી નોઝલ ઓરિફિસ ફ્લો નોંધપાત્ર રીતે ઓછો થયો | સમારકામ અથવા બદલો | |
| સામગ્રીનો પૂર્વગ્રહ કાપો | ૧. નોઝલ ઇલેક્ટ્રોડ ક્ષતિગ્રસ્ત છે | બદલો |
| 2. નોઝલ ઇલેક્ટ્રોડ માઉન્ટિંગ પોઝિશન અલગ અક્ષ છે | યોગ્ય રીતે ફરીથી ઇન્સ્ટોલ કરો | |
| ૩. ખૂબ ઝડપથી કાપવું | યોગ્ય ધીમો કરો | |
| ૪. નોઝલ અક્ષ અને વર્કપીસ પ્લેન ઊભી નથી | ગોઠવો અને ઉકેલો | |
| ખૂબ પહોળો કાપો, નબળી ગુણવત્તાનો ચીરો | 1. કાપવાની ગતિ ખૂબ ધીમી છે. | ઝડપને વ્યવસ્થિત કરો |
| 2. નોઝલ, ઇલેક્ટ્રોડ બળી ગયું છે | અપડેટ | |
| 3. કાર્યકારી સામગ્રી, જાડાઈ અને "કટ જાડા પસંદગી" સ્વીચની સ્થિતિ મેળ ખાતી નથી. | ગોઠવણ | |
| ૪. નોઝલ મોડેલ સાચું નથી, છિદ્ર ખૂબ મોટું છે. | યોગ્ય પ્રકારની નોઝલ બદલો | |
| પ્લાઝ્મા કટીંગ ટોર્ચ બળી ગઈ | ૧. ધાતુનું દબાણ કેપ સંકુચિત નથી | સામાન્ય રીતે ઇલેક્ટ્રોડ નોઝલ બદલો, તેને તાત્કાલિક સંકુચિત કરવું જોઈએ. |
| 2. કટીંગ ટોર્ચ વાહક સાંધા ઢીલા, તૂટેલી કેબલ શ્વાસનળી, વોટર-કૂલ્ડ ટોર્ચ ઇન્ટરફેસ લિકેજ | સમયસર તપાસો અને ઉકેલો | |
| ૩. કટીંગ ટોર્ચ સાંધા નબળા ઇન્સ્યુલેશન | ખાતરી કરવી જોઈએ કે સારાના જંકશન પર ઇન્સ્યુલેશન | |
| ૪. કટીંગ ટોર્ચ સિરામિક રક્ષણાત્મક કવર ક્ષતિગ્રસ્ત છે, પરંતુ તાત્કાલિક બદલાયું નથી. | તાત્કાલિક બદલવું જોઈએ | |
| ૫. વધારે પાણીમાં સંકુચિત હવા | જો સંકુચિત હવામાં ભેજનું પ્રમાણ વધારે હોય, તો પાણીમાં "એર ફિલ્ટર પ્રેશર રીડ્યુસર" સમયસર ડિસ્ચાર્જ કરો. | |
| ૬. બુટ કટીંગ, કટીંગ ટોર્ચ મોડેલ ખોટું | સમાંતર કટીંગ માટે વોટર-કૂલ્ડ કટીંગ ટોર્ચ પસંદ કરવી જોઈએ, એર-કૂલ્ડ કટીંગ ટોર્ચ વહન ક્ષમતા ખૂબ ઓછી છે, તેનો ઉપયોગ કરી શકાતો નથી. | |
| ૭. ઇલેક્ટ્રોડ બળ્યા પછી બદલાતું નથી | ઇલેક્ટ્રોડ બર્ન તાત્કાલિક અપડેટ થવું જોઈએ | |
| 8. વોટર-કૂલ્ડ ટોર્ચ કાર્યરત પાણીની વ્યવસ્થા સામાન્ય નથી અથવા આસપાસનું તાપમાન ખૂબ ઓછું છે, ઇન્ટરફેસ લિકેજ | તપાસો અને ઉકેલો, અને ઠંડું તાપમાન વાતાવરણમાં કામ કરી શકતા નથી | |
| રેક્ટિફાયર ડાયોડ D1-D6 ઘણીવાર બળી જાય છે | ૧. નવા ડાયોડ રિવર્સ રિવર્સ વોલ્ટેજ ખૂબ ઓછું છે. | રિવર્સ વોલ્ટેજ સ્ટેન્ડ> 1200V ડાયોડ પસંદ કરવો જોઈએ |
| 2. C101-C103; C104; C106 અથવા R101; R102 એક અથવા થોડા ક્ષતિગ્રસ્ત | બદલો | |
| ૩. રેક્ટિફાયર ટ્રાન્સફોર્મર B3 ક્ષતિગ્રસ્ત છે. | બદલો અથવા સમારકામ | |
| ૪. પ્લાઝ્મા કટીંગ ટોર્ચ ક્ષતિગ્રસ્ત છે. | મુખ્ય એકમમાંથી ટોર્ચ દૂર કરો, મલ્ટિમીટર R * 10K ફાઇલ માપન ઇલેક્ટ્રોડ અને ટોર્ચ બાહ્ય થ્રેડ M32 અથવા M35 વડે. પ્રતિકાર મૂલ્ય ∽ ની નજીક હોવું જોઈએ, જો દસ K થી ઓછું નુકસાન થયું હોય. |
ચેતવણી
CNC પ્લાઝ્મા કટરનો ઉપયોગ કરતી વખતે, કટીંગ ગુણવત્તા અસ્થિર હોય છે, અને પહેરેલા ભાગો વારંવાર બદલવા પડે છે. એવું જોવા મળે છે કે ઓપરેશન દરમિયાન વપરાશકર્તાનું સંચાલન પૂરતું પ્રમાણિત નથી, અને તે જ સમયે, તે કેટલીક વિગતો પર પૂરતું ધ્યાન આપતો નથી. CNC પ્લાઝ્મા કટીંગ મશીનોના દૈનિક ઉપયોગ માટે કેટલીક ટિપ્સનો સારાંશ, તમને સુવિધા આપવાની આશા સાથે:
કાપણી ધારથી શરૂ થવી જોઈએ.
શક્ય હોય ત્યારે, કાપેલા ભાગને છિદ્રિત કરવાને બદલે ધારથી કાપવાનું શરૂ કરો. ધારને શરૂઆતના બિંદુ તરીકે ઉપયોગ કરવાથી ઉપભોગ્ય વસ્તુનું જીવન લંબાશે, સાચો રસ્તો એ છે કે પ્લાઝ્મા આર્ક શરૂ કરતા પહેલા નોઝલને સીધા વર્કપીસની ધાર પર લક્ષ્ય રાખવું.
બિનજરૂરી "આર્સિંગ (અથવા પાયલોટિંગ)" સમય ઘટાડો.
ચાપ શરૂ કરતી વખતે નોઝલ અને ઇલેક્ટ્રોડ બંને ખૂબ જ ઝડપથી ઉપયોગમાં લેવાય છે, અને શરૂ કરતા પહેલા ટોર્ચને કટીંગ મેટલથી ચાલવાના અંતરે મૂકવી જોઈએ.
નોઝલ ઓવરલોડ કરશો નહીં.
નોઝલ ઓવરલોડ કરવાથી (એટલે કે, નોઝલના ઓપરેટિંગ કરંટ કરતાં વધી જવાથી) નોઝલ ઝડપથી નિષ્ફળ જશે. કરંટની તીવ્રતા નોઝલના ઓપરેટિંગ કરંટના 95% હોવી જોઈએ. ઉદાહરણ તરીકે: 100A નોઝલનું એમ્પેરેજ 95A પર સેટ કરવું જોઈએ.
વાજબી કાપવાના અંતરનો ઉપયોગ કરો.
સૂચના માર્ગદર્શિકાની જરૂરિયાતો અનુસાર, વાજબી કટીંગ અંતર અપનાવવામાં આવે છે. કટીંગ અંતર એ કટીંગ નોઝલ અને વર્કપીસની સપાટી વચ્ચેનું અંતર છે. છિદ્ર કરતી વખતે, સામાન્ય કટીંગ અંતર કરતાં બમણું અંતર અથવા પ્લાઝ્મા આર્ક દ્વારા પ્રસારિત થઈ શકે તેવા મહત્તમ h8 અંતરનો ઉપયોગ કરવાનો પ્રયાસ કરો.
છિદ્રની જાડાઈ મશીન સિસ્ટમની માન્ય શ્રેણીની અંદર હોવી જોઈએ.
કટીંગ મશીન સ્ટીલ પ્લેટને વીંધી શકતું નથી જે કાર્યકારી જાડાઈ કરતાં વધુ હોય. સામાન્ય વીંધવાની જાડાઈ છે 1/2 સામાન્ય કટીંગ જાડાઈના. ટોર્ચ અને ઉપભોગ્ય વસ્તુઓને સ્વચ્છ રાખવાનો પ્રયાસ કરો. ટોર્ચ અને ઉપભોગ્ય વસ્તુઓ પરની કોઈપણ ગંદકી સિસ્ટમના પ્લાઝ્મા કાર્યને ખૂબ અસર કરશે. ઉપભોગ્ય વસ્તુઓ બદલતી વખતે, તેમને સ્વચ્છ ફલાલીન પર મૂકો, ટોર્ચની કનેક્શન રિબ વારંવાર તપાસો, અને ઇલેક્ટ્રોડ સંપર્ક સપાટી અને નોઝલને હાઇડ્રોજન પેરોક્સાઇડ આધારિત ક્લીનરથી સાફ કરો.
CNC પ્લાઝ્મા કટર સમસ્યાઓ અને ઉકેલો: 10 વારંવાર પૂછાતા પ્રશ્નો
૧. મારું CNC પ્લાઝ્મા કટર નીચેની ધાર પર વધુ પડતો કચરો કેમ ઉત્પન્ન કરે છે?
ખોટી મુસાફરી ગતિને કારણે નીચેનો કાટમાળ બને છે. ધીમી કાપણી નરમ કાટમાળ બનાવે છે; ઝડપી કાપણી સખત કાટમાળ ઉત્પન્ન કરે છે જેને પીસવાની જરૂર પડે છે. ઝડપને સમાયોજિત કરો 10% તમારા તરફથી વધારા પ્લાઝ્મા કટર માર્ગદર્શિકા ચાર્ટ કાપો.
2. મારી પ્લાઝ્મા ટોર્ચનો આર્ક મધ્ય-કટ ગુમાવવાનું કારણ શું છે?
આર્ક લોસ સામાન્ય રીતે અપૂરતા હવાના દબાણ, ખરાબ જમીન જોડાણ અથવા દૂષિત પ્લેટ સપાટીને કારણે થાય છે. ખાતરી કરો કે તમારા ક્લેમ્પ સંપર્કો એકદમ ધાતુને સાફ કરે છે અને તમારા પર સતત હવા પહોંચાડવાની ખાતરી કરો સીએનસી પ્લાઝ્મા કટીંગ ટેબલ.
પ્લાઝ્મા કટીંગ દરમિયાન પાતળા શીટ મેટલને લપેટાતા કેવી રીતે અટકાવી શકાય?
સંપૂર્ણ ઘૂંસપેંઠ પ્રાપ્ત કરવા માટે સૌથી ઓછા એમ્પીરેજનો ઉપયોગ કરો, મુસાફરીની ગતિ મહત્તમ કરો અને નજીકના રસ્તાઓ વચ્ચે ઠંડક મેળવવા માટે ક્રમિક કાપનો ઉપયોગ કરો. A પ્લાઝ્મા વોટર ટેબલ ૧૬ ગેજ કરતા પાતળા મટિરિયલ પર વાર્પિંગ નાટકીય રીતે ઘટાડે છે.
૪. મારા પ્લાઝ્મા-કટ છિદ્રો શા માટે ટેપર અને ગોળાકાર છે?
એક ઇંચથી ઓછા છિદ્રો માટે ભલામણ કરેલ કટ h8 પર તમારા THC ને લોક કરો અને મુસાફરીની ગતિ ઓછી કરો 60% પરિમિતિ ગતિ. આ ચાપની પાછળની ધારને પકડી શકે છે, જેનાથી વધુ નળાકાર છિદ્રો ઉત્પન્ન થાય છે.
૫. મારે પ્લાઝ્મા ઉપભોગ્ય વસ્તુઓ કેટલી વાર બદલવી જોઈએ?
જ્યારે તમને છિદ્ર મોટું થાય, ઇલેક્ટ્રોડ ક્રેટરિંગ થાય, ચાપ ભટકાય અથવા વધેલો કચરો દેખાય ત્યારે નોઝલ અને ઇલેક્ટ્રોડ બદલો. તાજા ઉપભોક્તા વસ્તુઓ અન્ય કોઈપણ ફેરફાર કરતાં વધુ કાપની સમસ્યાઓ હલ કરે છે. અનુસરો પ્લાઝ્મા કટર જાળવણી સમયપત્રક ઘસારાને ટ્રેક કરવા માટે.
6. પ્લાઝ્મા-કટ કિનારીઓ પર અસંગત બેવલ એંગલનું કારણ શું છે?
ક્ષતિગ્રસ્ત અથવા ઘસાઈ ગયેલી નોઝલ છિદ્ર ચાપ સમપ્રમાણતાને વિક્ષેપિત કરે છે અને અસમાન કોણીયતા બનાવે છે. કટ h8 ને ±0.010 ઇંચની અંદર રાખો અને ચકાસો કે તમારી સ્વિર્લ રિંગ અને શિલ્ડ કેપ સીટ સુસંગતતા માટે યોગ્ય રીતે છે. પ્લાઝ્મા કટીંગ ચોકસાઇ.
૭. શું મારી સંકુચિત હવામાં ભેજ પ્લાઝ્મા કટની ગુણવત્તાને અસર કરી શકે છે?
હા. ભેજ ટોર્ચની અંદર આયનીકરણને વિક્ષેપિત કરે છે, જેના કારણે ચાપ અસ્થિરતા અને ઝડપી વપરાશ યોગ્ય ઘસારો થાય છે. કટરના ઉપરના ભાગમાં રેફ્રિજરેટેડ એર ડ્રાયર અને કોલેસિંગ ફિલ્ટર ઇન્સ્ટોલ કરો.
8. મારું THC ટોર્ચને ખૂણા પરના વર્કપીસમાં કેમ નાખે છે?
જ્યારે મશીન ખૂણા પર ગતિ ધીમી પાડે છે, ત્યારે આર્ક વોલ્ટેજ બદલાય છે અને THC સ્ટેન્ડઓફ અંતરને ખોટી રીતે વાંચે છે. તમારા નિયંત્રકને ગોઠવો જેથી કરીને ધીમી ગતિ દરમિયાન THC ને અક્ષમ કરી શકાય. સીએનસી પ્લાઝ્મા કટર ઓપરેટિંગ મેન્યુઅલ એન્ટિ-ડાઇવ સેટિંગ્સ માટે.
૯. શું હું મારા CNC પ્લાઝ્મા ટેબલ પર હેન્ડહેલ્ડ પ્લાઝ્મા ટોર્ચનો ઉપયોગ કરી શકું?
હેન્ડ ટોર્ચમાં ખાંચવાળા નોઝલ હોય છે જે યાંત્રિક કામગીરી દરમિયાન બંધ થઈ જાય છે. CNC ઉપયોગ માટે ફ્લેટ-ફેસ નોઝલવાળી મશીન ટોર્ચ આવશ્યક છે. સરખામણી કરો હેન્ડહેલ્ડ વિરુદ્ધ CNC પ્લાઝ્મા કટર સેટઅપ પહેલાં.
૧૦. નાની દુકાન માટે CNC પ્લાઝ્મા કટીંગ સિસ્ટમનો ખર્ચ કેટલો છે?
હોબી-ગ્રેડ 4×4 ટેબલ શરૂ થાય છે $5,000–$8,000, જ્યારે ઉત્પાદન પ્રણાલીઓની શ્રેણી $1૫,૦૦૦–$૫૦,૦૦૦+. ઉપભોગ્ય વસ્તુઓ અને CAM સોફ્ટવેર માટે બજેટ.