શું ફાઇબર લેસર એલ્યુમિનિયમ કાપી શકે છે?
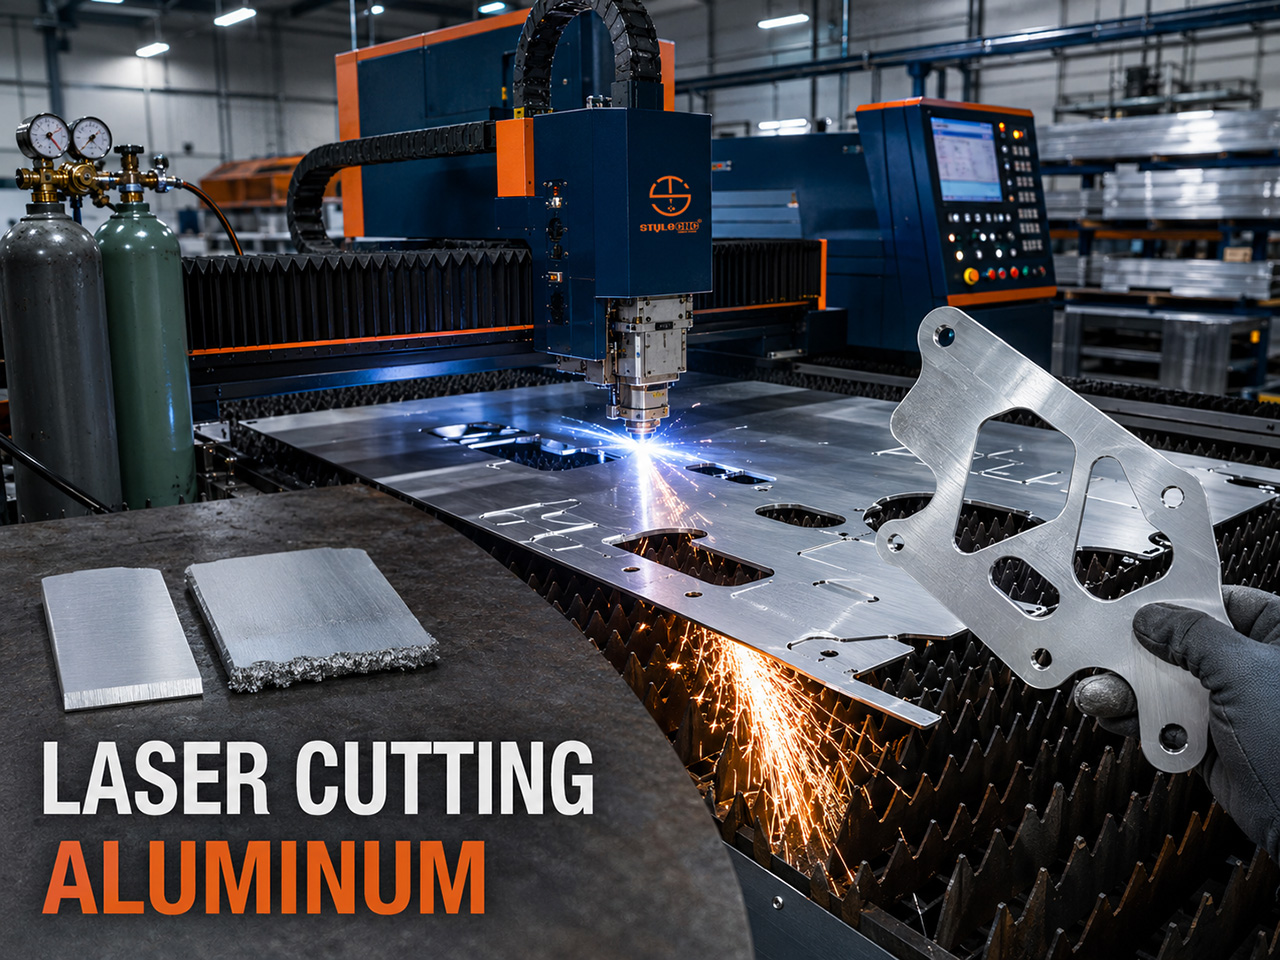
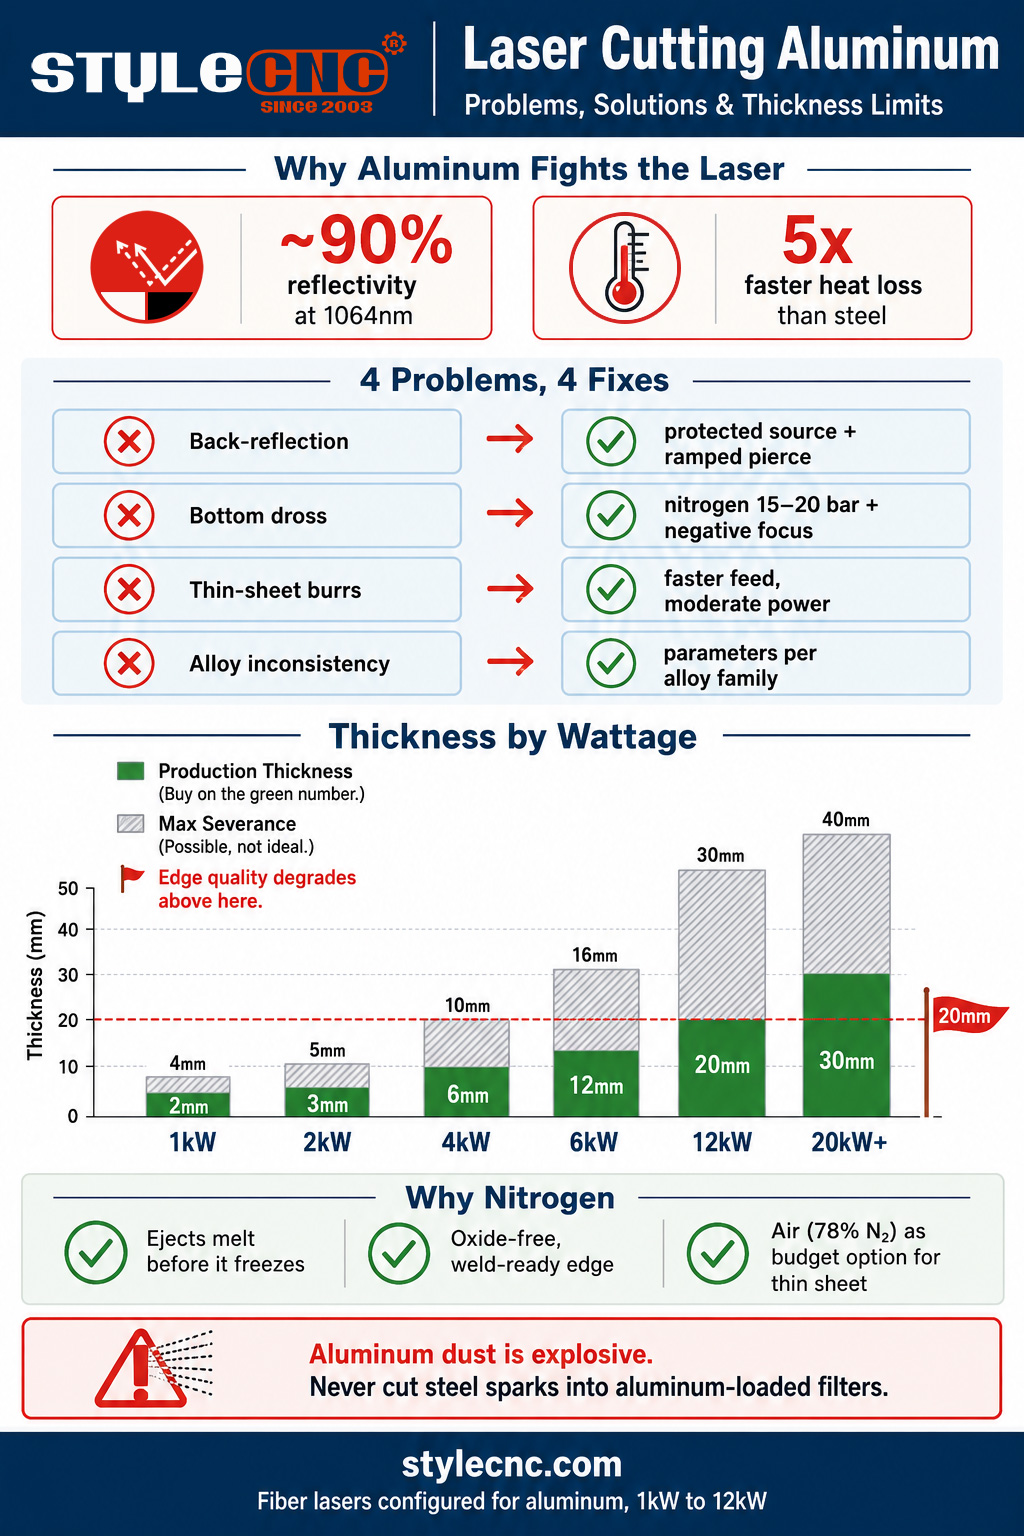
હા, ફાઇબર લેસરો એલ્યુમિનિયમને સારી રીતે કાપે છે: 1064 nm તરંગલંબાઇ એલ્યુમિનિયમ કરતાં ઘણી સારી રીતે શોષી લે છે CO2 લેસરો, જે ફાઇબરને પ્રમાણભૂત પસંદગી બનાવે છે. 1.5 થી 2 kW ફાઇબર લેસર 3 mm સુધી સ્વચ્છ રીતે કાપે છે, 3 kW લગભગ 6 થી 8 mm હેન્ડલ કરે છે, 6 kW 12 થી 16 mm સુધી પહોંચે છે, અને 12 kW 30 mm સુધી કાપે છે, જોકે ધારની ગુણવત્તા લગભગ 20 mm થી ઉપર બગડે છે. ઉચ્ચ-દબાણ નાઇટ્રોજન સહાય (15 થી 20 બાર) એ કચરો-મુક્ત ધારની ચાવી છે.
પ્રામાણિક જવાબમાં બે ભાગ છે. ફાઇબર લેસરો નિયમિતપણે એલ્યુમિનિયમ કાપે છે, ઇલેક્ટ્રોનિક્સ એન્ક્લોઝરથી લઈને એરોસ્પેસ બ્રેકેટ અને EV બેટરી ટ્રે સુધી. અને એલ્યુમિનિયમ હજુ પણ સ્ટીલ કરતાં વધુ સખત રીતે બેફામ સેટઅપ્સને સજા કરે છે, કારણ કે તેના 2 ભૌતિક ગુણધર્મો સીધા લેસર કટીંગના ભૌતિકશાસ્ત્રની વિરુદ્ધ કાર્ય કરે છે.
પહેલું પરાવર્તન છે: એલ્યુમિનિયમ ઓરડાના તાપમાને ફાઇબર લેસરના 1064 nm બીમના આશરે 90 ટકા પ્રતિબિંબિત કરે છે, તેથી શરૂઆતમાં વિતરિત શક્તિનો માત્ર એક ભાગ જ સામગ્રીમાં જોડાય છે. બીજું થર્મલ વાહકતા છે: સ્ટીલ માટે લગભગ 50 ની સામે આશરે 237 W/mK પર, એલ્યુમિનિયમ કટ ઝોનમાંથી લગભગ 5 ગણી ઝડપથી ગરમી બહાર કાઢે છે. બીમ મેલ્ટ પૂલ બનાવવા માટે લડી રહ્યું છે જ્યારે આસપાસની શીટ તેને સક્રિય રીતે ઠંડુ કરે છે. લેસર કટીંગ એલ્યુમિનિયમ વિશે જે કંઈ મુશ્કેલ છે તે તે 2 સંખ્યાઓ પર આધારિત છે.
એલ્યુમિનિયમ કાપને બગાડતી 4 સમસ્યાઓ (અને તેમના સુધારાઓ)
સમસ્યા ૧: પાછળનું પ્રતિબિંબ
તે કેમ થાય છે: કાપેલું એલ્યુમિનિયમ 1064 nm પર અરીસાની જેમ કાર્ય કરે છે. પિઅરિંગ દરમિયાન, મેલ્ટ પૂલ બને તે પહેલાં, બીમનો એક ભાગ સીધો ઓપ્ટિકલ પાથ પર પ્રતિબિંબિત થાય છે. અસુરક્ષિત મશીનો પર આ કટીંગ હેડ ઓપ્ટિક્સ અથવા, ગંભીર કિસ્સાઓમાં, લેસર સ્રોતને નુકસાન પહોંચાડી શકે છે, તેથી જ જૂના સ્રોતો તેમના માર્ગદર્શિકાઓમાં એલ્યુમિનિયમ ચેતવણીઓ આપતા હતા.
ફિક્સ: આધુનિક ફાઇબર લેસરો બેક-રિફ્લેક્શન પ્રોટેક્શન (આઇસોલેટર અને સેન્સર જે નુકસાન પહેલાં સ્રોતને ફોલ્ટ કરે છે) સાથે આવે છે. ખાતરી કરો કે તમારા સ્રોતને પ્રતિબિંબિત ધાતુઓ માટે રેટ કરવામાં આવ્યો છે, માથાને લંબ રાખો જેથી પ્રતિબિંબો પાછળ સ્વચ્છ રીતે ધ્યાન કેન્દ્રિત ન કરે, અને યોગ્ય પિયર્સિંગ રૂટિન (રેમ્પ્ડ પાવર, સહેજ ડિફોકસ) નો ઉપયોગ કરો જેથી મિરર ફેઝ સેકન્ડને બદલે મિલિસેકન્ડ ચાલે.
સમસ્યા ૨: નીચેની ધાર પર ડ્રોસ
તે કેમ થાય છે: એલ્યુમિનિયમ ખામીને નિર્ધારિત કરતી ખામી. પીગળેલું એલ્યુમિનિયમ ચીકણું હોય છે, અને શીટની ઉચ્ચ વાહકતા પીગળેલા પદાર્થને એટલી ઝડપથી ઠંડુ કરે છે કે સહાયક ગેસ તેને બહાર કાઢે તે પહેલાં તે કાદવવાળું બની જાય છે. અર્ધ-ઘન ધાતુ કર્ફના તળિયે ચોંટી જાય છે અને સખત, તીક્ષ્ણ મણકામાં થીજી જાય છે જેને ગ્રાઉન્ડ કરવું પડે છે. જાડી શીટ તેને વધુ ખરાબ બનાવે છે: વધુ પીગળવાની માત્રા, સમાન એસ્કેપ વિન્ડો.
ફિક્સ: ઇજેક્શન પાવર કરતાં વધુ સારું છે. મોટા નોઝલ દ્વારા 15 થી 20 બાર પર ઉચ્ચ-દબાણવાળા નાઇટ્રોજન ચલાવો, ફોકસ નેગેટિવ (મટીરીયલમાં) સેટ કરો જેથી કર્ફ તળિયે પહોળો રહે અને ઓગળવા માટે બહાર નીકળે, અને સ્ટીલ-સમકક્ષ સેટિંગ્સથી ફીડને 10 થી 15 ટકા ધીમો કરો. જો ડ્રૉસ ચાલુ રહે, તો વધુ વોટેજ સુધી પહોંચતા પહેલા ગેસ, નોઝલ, સ્ટેન્ડઓફ અને ફોકસને ઠીક કરો; ખરાબ રીતે બહાર કાઢેલા કટ પર વધારાની શક્તિ ફક્ત સાફ કરવા માટે વધુ ઓગળવા માટે બનાવે છે.
સમસ્યા ૩: પાતળી ચાદર પર ખાડા અને ખરબચડી ધાર
તે કેમ થાય છે: ૩ મીમીથી ઓછી શીટ પર સામાન્ય કારણ પલટી જાય છે: ખૂબ ગરમી, ખૂબ ઓછી નહીં. વધુ પડતી શક્તિ અથવા ધીમી ફીડ નરમ એલોયને વધુ ગરમ કરે છે, કર્ફની ધાર પીગળી જાય છે, અને કટ સ્વચ્છ તેજસ્વી ચહેરાને બદલે ઉંચા ગડબડ અને પટ્ટાવાળી, રાખોડી ધાર સાથે બહાર નીકળે છે.
ફિક્સ: મધ્યમ શક્તિ અને સ્વચ્છ નાઇટ્રોજન સાથે પાતળા એલ્યુમિનિયમને ઝડપથી કાપો. નોઝલની સ્થિતિ અને સેન્ટરિંગ ચકાસો (એક ઘસાઈ ગયેલી અથવા કેન્દ્રથી દૂર રહેલ નોઝલ ગેસના પ્રવાહને બાજુ તરફ ખેંચે છે અને કર્ફની એક બાજુ ગબડે છે), અને મહત્તમ ધારની ચપળતા માટે સપાટી પર અથવા તેની નીચે ધ્યાન કેન્દ્રિત કરો. સારી રીતે ટ્યુન કરેલ પાતળા-શીટ એલ્યુમિનિયમ ટેબલ પરથી તેજસ્વી, ગબડ-મુક્ત અને બ્રેક માટે તૈયાર હોવું જોઈએ.
સમસ્યા ૪: એલોય વચ્ચે અસંગત પરિણામો
તે કેમ થાય છે: ઓપરેટરો એક કામ પર પરિમાણોને સમાયોજિત કરે છે અને બીજા કામ પર ડ્રૉસ મેળવે છે કારણ કે એલ્યુમિનિયમ એક સામગ્રી નથી. શુદ્ધ 1xxx શ્રેણી સરળતાથી કાપે છે પરંતુ ભારે ખેંચે છે. 5xxx મરીન ગ્રેડ સામાન્ય એલોયમાંથી સૌથી સ્વચ્છને કાપે છે. 6xxx આર્કિટેક્ચરલ એક્સટ્રુઝન બર્નિંગ ટાળવા માટે કાળજીપૂર્વક ગતિ નિયંત્રણની જરૂર પડે છે, અને ઉચ્ચ-શક્તિવાળી 7xxx એરોસ્પેસ પ્લેટ સૌથી વધુ પેરામીટર-સંવેદનશીલ અને ક્રેક-પ્રોન છે.
ફિક્સ: એક એલ્યુમિનિયમ સેટિંગ નહીં, પરંતુ એલોય ફેમિલી દીઠ પરિમાણો સ્ટોર કરો. જ્યારે નવું એલોય અથવા તો એક નવું બેચ આવે, ત્યારે શીટ નાખતા પહેલા એક ટૂંકો ટેસ્ટ કટ ચલાવો અને સ્પીડ અને પ્રેશર ફરીથી ટ્યુન કરો. 15 મિનિટના ટેસ્ટ કટનો ખર્ચ એક સ્ક્રેપ્ડ નેસ્ટ કરતાં ઓછો થાય છે.
વોટેજ દ્વારા એલ્યુમિનિયમ લેસર કટીંગ જાડાઈ ચાર્ટ
કોઈપણ જાડાઈના દાવામાં સૌથી મહત્વપૂર્ણ તફાવત એ મહત્તમ વિચ્છેદન અને ઉત્પાદન જાડાઈ છે. મહત્તમ વિચ્છેદનનો અર્થ એ છે કે બીમ ધીમે ધીમે, ધારની ગુણવત્તા સાથે પસાર થાય છે જેને ફરીથી કામ કરવાની જરૂર પડી શકે છે. ઉત્પાદન જાડાઈનો અર્થ સ્થિર ગતિ, સ્વચ્છ ધાર અને પુનરાવર્તિતતા થાય છે. ઉત્પાદન નંબર સામે ખરીદો અને ભાવ આપો.
| લેસર પાવર | ઉત્પાદન જાડાઈ | મહત્તમ વિભાજન | નોંધો |
|---|---|---|---|
| 1 કેડબલ્યુ | 1 થી 2 મીમી | 3 થી 4 મીમી | પાતળી ચાદર, સાઇનેજ, એન્ક્લોઝર. તેની બારીમાં સ્વચ્છ અને ઝડપી |
| 1.5 થી 2 kW | 2 થી 3 મીમી | 4 થી 5 મીમી | વિશ્વસનીય એલ્યુમિનિયમ ઉત્પાદન કાર્ય માટે પ્રવેશ બિંદુ |
| 3 કેડબલ્યુ | 4 થી 6 મીમી | 8 થી 10 મીમી | સામાન્ય ફેબ્રિકેશન અને જોબ શોપ માટે સ્વીટ સ્પોટ |
| 6 કેડબલ્યુ | 8 થી 12 મીમી | 16 મીમી | મોટાભાગના એલ્યુમિનિયમ એપ્લિકેશનોને પર્યાપ્ત રીતે આવરી લે છે |
| 12 કેડબલ્યુ | 12 થી 20 મીમી | 25 થી 30 મીમી | ધારની ગુણવત્તા ~20 મીમીથી ઉપર નોંધપાત્ર રીતે બગડે છે |
| ૨૦ કિલોવોટ+ | 20 થી 30 મીમી | ૨૦,૦૦૦ મીમી+ | પ્લેટ વર્ક; ડીપ નેગેટિવ ફોકસ (-8 થી -15 મીમી) જરૂરી |
2 ભૌતિકશાસ્ત્ર નોંધો સમજાવે છે કે શા માટે ટેબલ ટોચ પર સપાટ થાય છે. પાવર-ટુ-જાડાઈ સ્કેલિંગ સબ-લિનિયર છે: ડબલિંગ વોટેજ ઉપયોગી જાડાઈને લગભગ અડધાથી વધારે છે, બમણું નહીં, કારણ કે પાવર-જાડાઈ સંબંધમાં ઘાતાંક લેસર કટીંગ માટે 0.65 ની આસપાસ બેસે છે. અને ખાસ કરીને જાડા એલ્યુમિનિયમ પર, શીટની વાહકતા તેને હીટ સિંકમાં ફેરવે છે: વધારાની વોટેજ આસપાસની ધાતુમાં બાજુમાં ફેલાય છે અને કટને ઊંડો કરતાં મેલ્ટ પૂલને વધુ ઝડપથી મોટું કરે છે, તેથી જ પાવરને ડ્રોસી જાડા-પ્લેટ કટમાં ધકેલવાથી સામાન્ય રીતે ડ્રોસ સાફ કરવાને બદલે તેને જાડું થાય છે.
દરેક પાવર લેવલ પર સ્ટીલ, સ્ટેનલેસ અને એલ્યુમિનિયમમાં સામાન્ય-ધાતુના ચિત્ર માટે, ફાઇબર લેસર કટીંગ જાડાઈ, ઝડપ અને પાવર સંદર્ભ આ એલ્યુમિનિયમ-વિશિષ્ટ ચાર્ટ જેમાં સ્લોટ કરે છે તે સંપૂર્ણ મલ્ટી-મટીરિયલ કોષ્ટકો ધરાવે છે.
એલ્યુમિનિયમ માટે નાઇટ્રોજન સહાય શા માટે મહત્વપૂર્ણ છે
લેસર કટીંગમાં આસિસ્ટ ગેસ બે કામ કરે છે: તે પીગળેલી ધાતુને કફમાંથી બહાર કાઢે છે, અને તે કટ ફેસ પર રસાયણશાસ્ત્રને નિયંત્રિત કરે છે. એલ્યુમિનિયમ પર, બંને કામ નાઇટ્રોજન તરફ નિર્દેશ કરે છે.
✓ દબાણ હેઠળ ઇજેક્શન: એલ્યુમિનિયમના ઝડપથી ઠંડુ થતા પીગળવાથી, તે કાદવવાળું બને તે પહેલાં તેને છોડી દેવું જરૂરી છે. મોટા વ્યાસના નોઝલ દ્વારા 15 થી 20 બાર પર નાઇટ્રોજન યાંત્રિક વિસ્ફોટ પૂરો પાડે છે જે તેના ટૂંકા પ્રવાહી વિન્ડોમાં પીગળેલા કચરાને સાફ કરે છે. આ ડ્રોસ પરનો એકમાત્ર સૌથી મોટો લિવર છે.
✓ એક નિષ્ક્રિય કટ ચહેરો: કાર્બન સ્ટીલ પર પ્રમાણભૂત, ઓક્સિજન સહાય, એલ્યુમિનિયમ સાથે પ્રતિક્રિયા કરીને કર્ફની અંદર અને તેની આસપાસ સખત એલ્યુમિનિયમ ઓક્સાઇડ બનાવે છે, જે ધારને ખરબચડી બનાવે છે અને પછીથી વેલ્ડીંગ અથવા એનોડાઇઝિંગને જટિલ બનાવે છે. નાઇટ્રોજન કટ ફેસને તેજસ્વી, ઓક્સાઇડ-મુક્ત અને ટેબલ પરથી સીધા વેલ્ડ-તૈયાર રાખે છે.
✓ કોઈપણ રીતે દહન મદદ કરતું નથી: કાર્બન સ્ટીલ પર ઓક્સિજન તેનું સ્થાન કાપમાં એક્ઝોથર્મિક ઉર્જાનું યોગદાન આપીને મેળવે છે. એલ્યુમિનિયમ ઓક્સાઇડ દંડ જેટલું બોનસ આપતું નથી, તેથી ઓક્સિજન વેપાર સંપૂર્ણપણે નુકસાનકારક છે.
✓ બજેટ મધ્યમ તરીકે સંકુચિત હવા: હવામાં આશરે 78 ટકા નાઇટ્રોજન હોય છે, અને આધુનિક ઉચ્ચ-દબાણવાળી હવા પ્રણાલીઓ બોટલ્ડ-નાઇટ્રોજન ખર્ચના અંશમાં સ્વીકાર્ય રીતે પાતળા અને મધ્યમ એલ્યુમિનિયમને કાપે છે. આંશિક ઓક્સિડેશનથી ધાર પર થોડો ગ્રે રંગની અપેક્ષા રાખો. સંકેતો અને સામાન્ય ફેબ્રિકેશન માટે તે પસાર થાય છે; વેલ્ડ-પ્રેપ અને એનોડાઇઝ-બાઉન્ડ ભાગો માટે, નાઇટ્રોજન પર રહો.
વ્યવહારુ ખર્ચ નોંધ: દબાણ અને નોઝલના કદ સાથે નાઇટ્રોજનનો વપરાશ ખૂબ જ વધે છે, જે બરાબર એલ્યુમિનિયમ રેસીપી છે. દરરોજ એલ્યુમિનિયમ કાપતી દુકાનો સામાન્ય રીતે સ્ટીલ-માત્ર દુકાનો કરતા નાઇટ્રોજન જનરેટરને વધુ ઝડપથી યોગ્ય ઠેરવે છે, અને બોટલ્ડ ગેસ એકમાત્ર રસ્તો છે એમ માનતા પહેલા એર-સહાય વિકલ્પ વાસ્તવિક ભાગો પર લાયક બનવા યોગ્ય છે.
સલામતી નોંધ જે કોઈએ અવગણવી ન જોઈએ: એલ્યુમિનિયમ ડસ્ટ
ફાઇન એલ્યુમિનિયમ પાવડર વિસ્ફોટક છે, અને લેસર કટીંગ તે ઉત્પન્ન કરે છે. ખતરો કટીંગ પોતે નથી પરંતુ ધૂળ સંગ્રહ પ્રણાલીમાં છે: ફિલ્ટર્સમાં એકઠા થતા એલ્યુમિનિયમ ફાઇન ઇંધણનો ભાર બનાવે છે, અને ક્લાસિક અકસ્માત દૃશ્ય સ્ટીલને કાપવાનું છે, જેના સ્પાર્ક ઇગ્નીશન સ્ત્રોત તરીકે કાર્ય કરે છે, જે પહેલાથી જ એલ્યુમિનિયમ ધૂળથી ભરેલી નિષ્કર્ષણ પ્રણાલીમાં જાય છે.
રક્ષણાત્મક નિયમો સરળ છે. ડસ્ટ સિસ્ટમને વાસ્તવિક સમયપત્રક પર સ્વચ્છ રાખો, સ્ટીલના સ્પાર્ક્સને ક્યારેય એલ્યુમિનિયમ-લોડેડ ફિલ્ટર્સમાં ભેળવશો નહીં (કામને અલગ કરો અથવા સામગ્રીના ફેરફારો વચ્ચે સાફ કરો), અને જ્યાં એલ્યુમિનિયમનું પ્રમાણ વધુ હોય ત્યાં ભીના વિભાજક અથવા સ્પાર્ક એરેસ્ટર પર નિષ્કર્ષણ ઉત્પાદકના માર્ગદર્શનનું પાલન કરો. ઉત્પાદન વોલ્યુમ પર એલ્યુમિનિયમ કાપતી દરેક ફાઇબર લેસર દુકાને આને સ્થાયી પ્રક્રિયા તરીકે ગણવી જોઈએ, આદિવાસી જ્ઞાન તરીકે નહીં.
STYLECNC એલ્યુમિનિયમ માટે ફાઇબર લેસરો
STYLECNC ફાઇબર લેસર કટીંગ મશીનો એલ્યુમિનિયમની જરૂરિયાતો અનુસાર ગોઠવણી સાથે આવે છે: પ્રતિબિંબીત ધાતુઓ માટે રેટ કરેલ બેક-રિફ્લેક્શન-પ્રોટેક્ટેડ સ્ત્રોતો, 15 થી 20 બાર નાઇટ્રોજન કાર્ય માટે ઉચ્ચ-દબાણ સહાયક ગેસ સર્કિટ અને પ્રતિ-એલોય એલ્યુમિનિયમ સેટિંગ્સ સાથે કટીંગ પેરામીટર લાઇબ્રેરીઓ. શ્રેષ્ઠ ફાઇબર લેસર મેટલ કટીંગ મશીન લાઇન 1.5 થી 6 kW રેન્જને આવરી લે છે જ્યાં મોટાભાગના એલ્યુમિનિયમ ફેબ્રિકેશન રહે છે, અને શીટ મેટલ લેસર કટર રૂપરેખાંકન પાતળા અને મધ્યમ શીટના કાર્યને લક્ષ્ય બનાવે છે જે એન્ક્લોઝર, સાઇનેજ અને પેનલ ઉત્પાદન પર પ્રભુત્વ ધરાવે છે.
જાડી પ્લેટમાં ધકેલતી દુકાનો માટે, હાઇ-પાવર ફાઇબર લેસર મેટલ કટીંગ મશીન ૧૨ કિલોવોટ વર્ગમાં પ્રવેશ કરે છે જ્યાં ૨૦ મીમી ઉત્પાદન એલ્યુમિનિયમ વાસ્તવિક બને છે. અને એન્ટ્રી-લેવલ ક્ષમતા પર જમીની સત્ય નજર માટે, 1000W IPG ફાઇબર લેસર કટીંગ 3 મીમી એલ્યુમિનિયમ વિડિઓ વાસ્તવિક સામગ્રી પર જાડાઈ ચાર્ટની નીચેની પંક્તિ કેવી દેખાય છે તે બરાબર બતાવે છે. સંપર્ક કરો STYLECNC એલ્યુમિનિયમ વર્ક સાથે મેળ ખાતી ગોઠવણી અને ગેસ-સિસ્ટમ ભલામણ માટે તમારા એલોય, જાડાઈ શ્રેણી અને માસિક વોલ્યુમ સાથે ટીમ બનાવો.
વારંવાર પૂછાતા પ્રશ્નો
શું ફાઇબર લેસર એલ્યુમિનિયમને નુકસાન પહોંચાડ્યા વિના કાપી શકે છે?
હા, કોઈપણ આધુનિક મશીન પર. ઐતિહાસિક ભય ફાઇબર તરંગલંબાઇ પર એલ્યુમિનિયમની આશરે 90 ટકા પરાવર્તકતાથી આવે છે: વેધન દરમિયાન, કાપેલી સપાટી ઓપ્ટિક્સમાં બીમ ઊર્જાને પ્રતિબિંબિત કરે છે, અને પ્રારંભિક અસુરક્ષિત સ્ત્રોતોને નુકસાન થઈ શકે છે. વર્તમાન ફાઇબર સ્ત્રોતો બેક-રિફ્લેક્શન આઇસોલેશન અને સેન્સર સાથે આવે છે જે સુરક્ષિત રીતે ફોલ્ટ થાય છે, જેના કારણે એલ્યુમિનિયમ હવે એક નિયમિત ઉત્પાદન સામગ્રી છે. ખરીદતા પહેલા સ્ત્રોતના પ્રતિબિંબીત-ધાતુ રેટિંગની પુષ્ટિ કરો, પછી વિશ્વાસ સાથે કાપો.
મારા એલ્યુમિનિયમ લેસર કટ પર ડાઘ કેમ છે?
કારણ કે એલ્યુમિનિયમનું પીગળવું ખૂબ ઝડપથી ઠંડુ થાય છે અને બહાર નીકળી શકતું નથી. શીટ સ્ટીલ કરતા લગભગ 5 ગણી ઝડપથી ગરમીનું સંચાલન કરે છે, તેથી પીગળેલી ધાતુ કેર્ફમાં કાદવવાળી થઈ જાય છે અને ગેસ બહાર કાઢે તે પહેલાં નીચેની ધાર પર થીજી જાય છે. કાર્ય કરતો ફિક્સ ક્રમ: નાઇટ્રોજન દબાણ 15 થી 20 બાર સુધી વધારવું, મોટી નોઝલ ફિટ કરવી, સામગ્રીમાં વધુ ઊંડે (નકારાત્મક) ફોકસ કરવું અને 10 થી 15 ટકા ધીમી ફીડ કરવી. ઇજેક્શન યોગ્ય હોય ત્યારે જ પાવર ઉમેરો; ખરાબ રીતે બહાર કાઢેલા કટ પર વધુ વોટેજ ફક્ત વધુ કચરો બનાવે છે.
લેસર કેટલી જાડાઈથી એલ્યુમિનિયમ કાપી શકે છે?
પાવર ક્લાસ દ્વારા, ઉત્પાદનની દ્રષ્ટિએ: 1 kW 1 થી 2 mm, 3 kW 4 થી 6 mm, 6 kW 8 થી 12 mm અને 12 kW 12 થી 20 mm સુધી ચાલે છે જેમાં મહત્તમ વિચ્છેદ 30 mm ની નજીક હોય છે. આશરે 20 mm થી ઉપર, ધારની ગુણવત્તા પાવરને ધ્યાનમાં લીધા વિના બગડે છે કારણ કે એલ્યુમિનિયમની વાહકતા બીમ ઊર્જાને શીટમાં બાજુ તરફ ફેલાવે છે તેના કરતાં તે કટને ઊંડા કરે છે. ઉત્પાદન જાડાઈ પર કામો અવતરણ કરો, બ્રોશર વિચ્છેદ નંબર પર નહીં.
શું મને એલ્યુમિનિયમ લેસર કાપવા માટે નાઇટ્રોજનની જરૂર છે?
સ્વચ્છ, વેલ્ડ-રેડી, એનોડાઇઝ-રેડી ધાર માટે, હા: ઉચ્ચ-દબાણ નાઇટ્રોજન પીગળેલા ભાગને બહાર કાઢે છે અને કટ ફેસ ઓક્સાઇડ-મુક્ત રાખે છે, અને ઓક્સિજન સક્રિય રીતે ધાર પર હાર્ડ ઓક્સાઇડ બનાવીને એલ્યુમિનિયમને નુકસાન પહોંચાડે છે જેના બદલામાં કોઈ દહન લાભ થતો નથી. બજેટ વિકલ્પ ઉચ્ચ-દબાણવાળી સંકુચિત હવા છે, જે 78 ટકા નાઇટ્રોજન છે અને સહેજ ગ્રે ધાર રંગ સાથે સ્વીકાર્ય રીતે પાતળા-થી-મધ્યમ એલ્યુમિનિયમને કાપી નાખે છે. સાઇનેજ અને સામાન્ય ફેબ્રિકેશન હવા ચલાવી શકે છે; વેલ્ડ-પ્રેપ અને કોસ્મેટિક કાર્ય નાઇટ્રોજન પર રહેવું જોઈએ.
કરી શકો છો CO2 લેસર કટ એલ્યુમિનિયમ?
ખરાબ રીતે, અને તેની ભલામણ કરવામાં આવતી નથી. એલ્યુમિનિયમ પ્રતિબિંબિત કરે છે CO2 લેસરની ૧૦.૬ માઇક્રોન તરંગલંબાઇ ફાઇબર તરંગલંબાઇ કરતાં પણ વધુ મજબૂત છે, તેથી જોડાણ વધુ ખરાબ છે, બેક-રિફ્લેક્શન જોખમ વધારે છે, અને વ્યવહારુ જાડાઈની વિંડો પાતળી છે. આ મુખ્ય કારણોમાંનું એક છે કે ધાતુનું ઉત્પાદન ફાઇબર સ્ત્રોતો તરફ નિર્ણાયક રીતે ખસેડવામાં આવ્યું છે: ૧૦૬૪ એનએમ બીમ એલ્યુમિનિયમમાં ઘણી વખત વધુ સારી રીતે શોષાય છે, એક સીમાંત વળાંક લે છે. CO2 પ્રક્રિયાને નિયમિત ફાઇબરમાં ફેરવો.
વિવિધ એલ્યુમિનિયમ એલોય આટલા અલગ રીતે કેમ કાપે છે?
એલોય રસાયણશાસ્ત્ર પીગળવાની વર્તણૂકમાં ફેરફાર કરે છે. શુદ્ધ 1xxx શ્રેણીનું એલ્યુમિનિયમ સરળતાથી કાપવામાં આવે છે પરંતુ સૌથી ભારે કચરો ઉત્પન્ન કરે છે. 5xxx મરીન ગ્રેડ ક્લીન-કટીંગ ફેવરિટ છે. 6xxx આર્કિટેક્ચરલ એલોયને બર્નિંગ ટાળવા માટે શિસ્તબદ્ધ ગતિ નિયંત્રણની જરૂર છે, અને 7xxx એરોસ્પેસ પ્લેટ સૌથી વધુ પેરામીટર-સંવેદનશીલ અને ક્રેક-પ્રોન ફેમિલી છે. બેચ-ટુ-બેચ ભિન્નતા એક ગ્રેડની અંદર પણ બીજો સ્તર ઉમેરે છે. કાર્યકારી જવાબ એ છે કે એલોય ફેમિલી દીઠ પેરામીટર લાઇબ્રેરી અને જ્યારે પણ નવી સામગ્રી આવે છે ત્યારે ઝડપી પરીક્ષણ કટ.
આ બોટમ લાઇન
એકવાર સેટઅપ તેના 2 વ્યાખ્યાયિત ગુણધર્મોનું પાલન કરે ત્યારે એલ્યુમિનિયમ ફાઇબર લેસર પર સુંદર રીતે કાપ મૂકે છે. રિફ્લેક્ટિવિટી સુરક્ષિત આધુનિક સ્ત્રોતો અને શિસ્તબદ્ધ વેધન દ્વારા ઉકેલાય છે. વાહકતા, ડ્રૉસનું મૂળ અને જાડાઈ ટોચમર્યાદા, ઇજેક્શન દ્વારા ઉકેલાય છે: ઉચ્ચ-દબાણ નાઇટ્રોજન, યોગ્ય નોઝલ, નકારાત્મક ધ્યાન અને પ્રમાણિક ગતિ. વિચ્છેદ દાવાને બદલે ઉત્પાદન-જાડાઈ સ્તંભ સાથે વોટેજ મેચ કરો, એલોય દીઠ પરિમાણો રાખો અને ધૂળ સિસ્ટમ સ્વચ્છ રાખો.
STYLECNC રૂપરેખાંકિત કરો ફાઇબર લેસર કટીંગ મશીનો 1 kW શીટ કટરથી લઈને 12 kW પ્લેટ સિસ્ટમ સુધીના એલ્યુમિનિયમના કામ માટે, ગેસ સર્કિટ અને પેરામીટર લાઇબ્રેરીઓ સાથે સામગ્રીની માંગણીઓ. મોકલો STYLECNC ઉપરોક્ત આંકડાઓના આધારે ભલામણ માટે તમારી જાડાઈ શ્રેણી અને એલોયને ભેગા કરો.