તમારે કયા સહાયક ગેસનો ઉપયોગ કરવો જોઈએ?
6 મીમીથી વધુ કાર્બન સ્ટીલ માટે ઓક્સિજનનો ઉપયોગ કરો, જ્યાં તેની એક્ઝોથર્મિક પ્રતિક્રિયા ઓછા દબાણ અને ઓછી કિંમતે કટીંગ ઉર્જા ઉમેરે છે. સ્ટેનલેસ સ્ટીલ, એલ્યુમિનિયમ અને કોઈપણ ધાર માટે નાઇટ્રોજનનો ઉપયોગ કરો જે ઓક્સાઇડ-મુક્ત અને વેલ્ડ-રેડી હોવી જોઈએ, 12 થી 20 બાર પર. પાતળા-થી-મધ્યમ હળવા સ્ટીલ અને નોન-કોસ્મેટિક કાર્ય માટે સૂકા, તેલ-મુક્ત સંકુચિત હવાનો ઉપયોગ કરો, જ્યાં તેની કિંમત લગભગ શૂન્ય હોય, તેની થોડી ઓક્સિડાઇઝ્ડ ધાર કરતાં વધુ હોય.
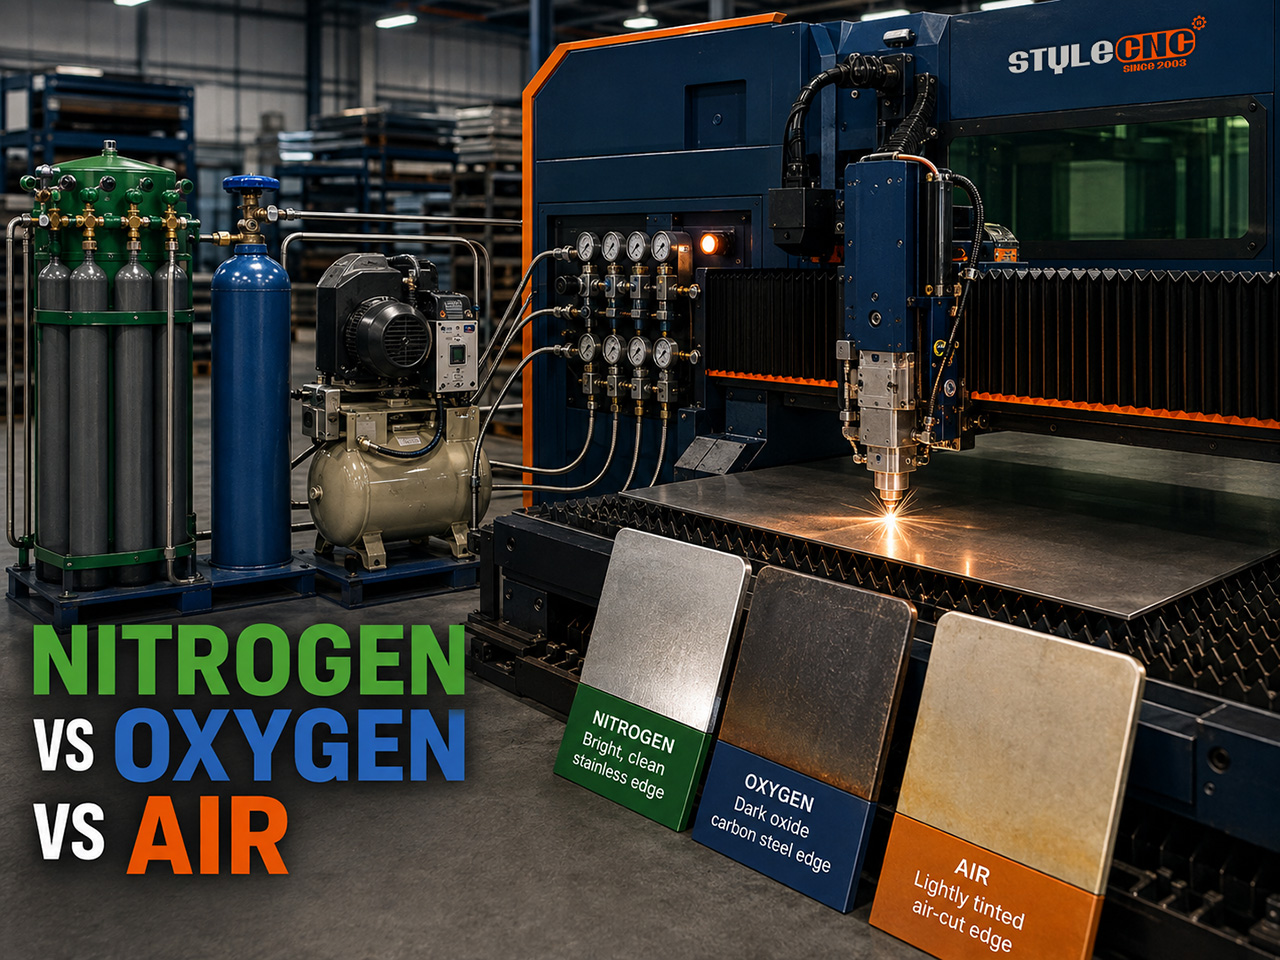
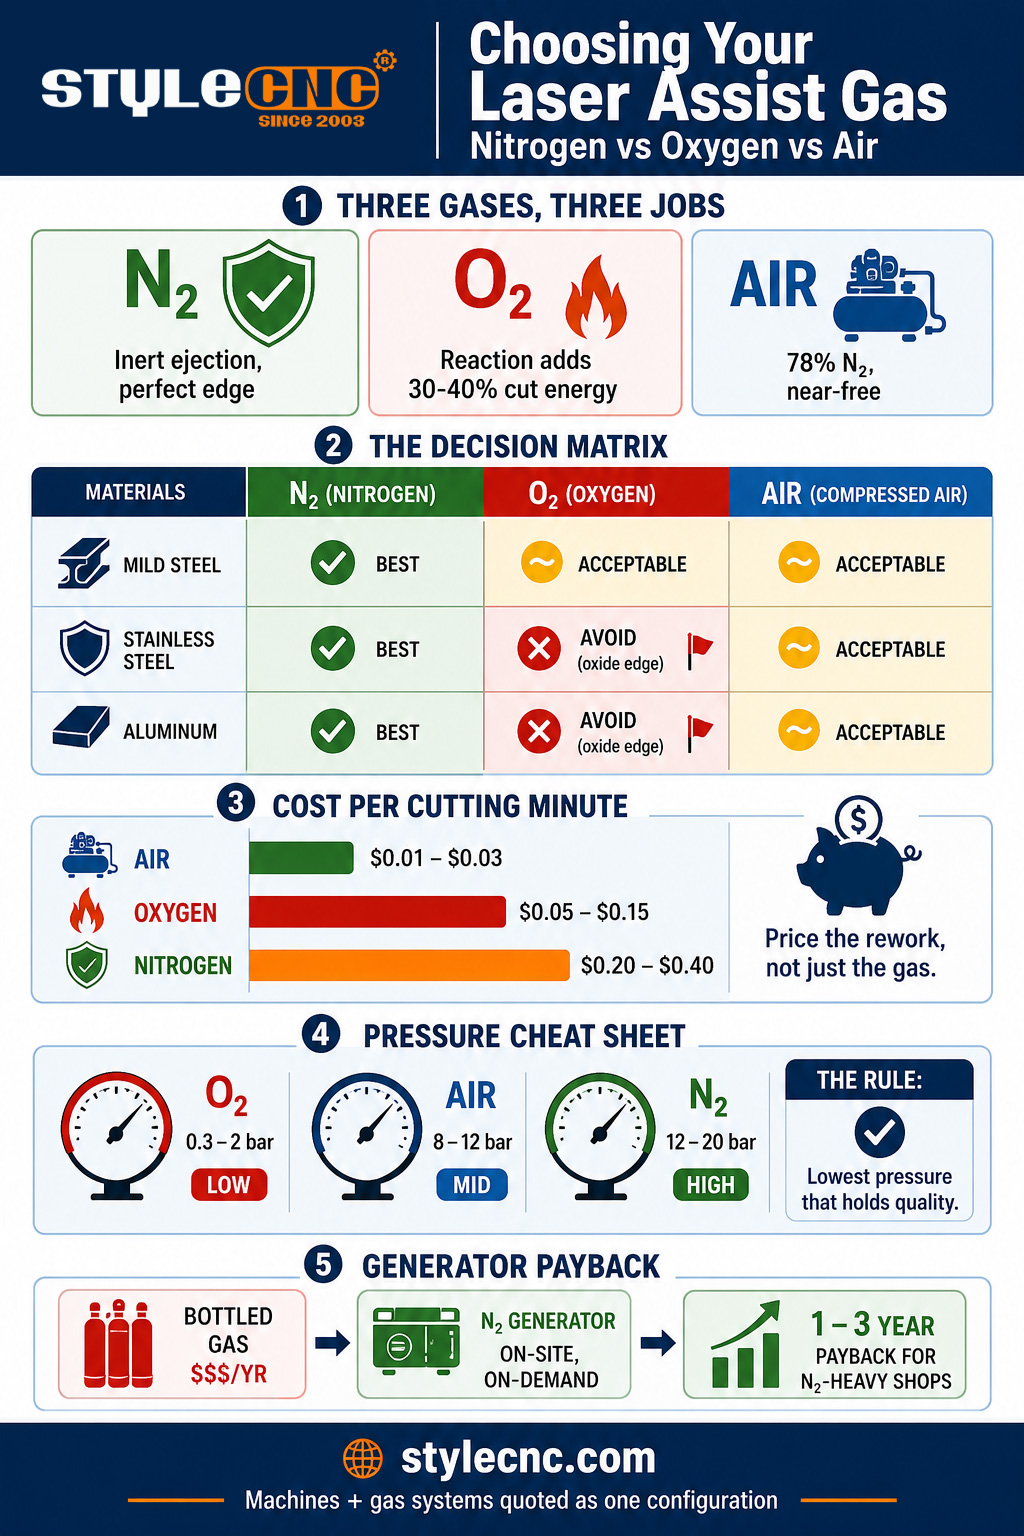
આસિસ્ટ ગેસ 2 કામ કરે છે. યાંત્રિક રીતે, તે પીગળેલા ધાતુને ફરીથી મજબૂત બનાવતા પહેલા તેને બ્લાસ્ટ કરે છે, જેના પર ધારની ગુણવત્તા મોટે ભાગે આધાર રાખે છે. રાસાયણિક રીતે, તે કાં તો કટને ખવડાવે છે અથવા તેનું રક્ષણ કરે છે: ઓક્સિજન ગરમ લોખંડ સાથે પ્રતિક્રિયા આપે છે અને કાર્બન સ્ટીલ પર કુલ કટીંગ ઊર્જાના આશરે 30 થી 40 ટકા ફાળો આપે છે, જ્યારે નાઇટ્રોજન નિષ્ક્રિય રહે છે અને બીમ જે રીતે બનાવે છે તે રીતે કટ ફેસ છોડી દે છે. હવા, 78 ટકા નાઇટ્રોજન અને 21 ટકા ઓક્સિજન હોવાથી, એક જ સમયે બંનેનું પાતળું સંસ્કરણ કરે છે. દરેક પસંદગીનો નિર્ણય તે રસાયણશાસ્ત્ર અને તેમના ખૂબ જ અલગ ખર્ચ વચ્ચેનો વેપાર છે.
સરખામણી: ધાર ગુણવત્તા, ગતિ, દબાણ અને કિંમત
નીચે આપેલ કોષ્ટક વાસ્તવિક ખરીદી અને અવતરણ નક્કી કરતા પરિબળોમાં 3 વાયુઓની તુલના કરે છે. માપન પંક્તિ આધાર દર્શાવે છે જેથી સંખ્યાઓ બ્રોશર-અસ્પષ્ટને બદલે તુલનાત્મક હોય.
| પરિબળ | નાઇટ્રોજન | પ્રાણવાયુ | કોમ્પ્રેસ્ડ એર |
|---|---|---|---|
| માપન | લાક્ષણિક 1 થી 6 kW ફાઇબર, 1 થી 12 mm શીટ, ઉત્પાદન સેટિંગ્સ | એ જ આધાર પર, કાર્બન સ્ટીલ ફોકસ | એ જ આધાર પર, તેલ-મુક્ત સૂકી હવા |
| કટીંગ મિકેનિઝમ | ફક્ત નિષ્ક્રિય પીગળવું ઇજેક્શન | ઉષ્માગતિશીલ પ્રતિક્રિયા 30 ઉમેરે છે 40% કાપેલી ઊર્જા | બંનેને પાતળું (78% N2, 21% O2) |
| સંચાલનનું દબાણ | 12 થી 20 બાર | 0.3 થી 2 બાર | ૮ થી ૧૨ બાર (~૧૭ સુધી વધારીને) |
| ગેસ પ્રવાહ | ૩૦૦ થી ૫૦૦+ લિટર/મિનિટ | 20 થી 60 એલ / મિનિટ | કોમ્પ્રેસર દ્વારા પૂરું પાડવામાં આવેલ, ઉચ્ચ વોલ્યુમ |
| પ્રતિ કટીંગ મિનિટ ખર્ચ | $0.20 થી 0.40 (0.60+ ઉચ્ચ-દબાણ) | $0.05 થી 0.15 સુધી | $0.01 થી 0.03 (વીજળી) |
| માઇલ્ડ સ્ટીલ એજ | તેજસ્વી, ઓક્સાઇડ-મુક્ત, વેલ્ડ-રેડી | ઝડપી કાપ, ઘેરો ઓક્સાઇડ સ્તર | આછો ઓક્સાઇડ રંગ, તેની કિંમત માટે સારો |
| સ્ટેનલેસ સ્ટીલની ધાર | તેજસ્વી, રંગ- અને વેલ્ડ-તૈયાર (માનક) | દૂષિત ક્રોમિયમ ઓક્સાઇડ ધાર; ટાળો | સહેજ પીળો રંગ; સ્વીકાર્ય બિન-કોસ્મેટિક |
| એલ્યુમિનિયમ ધાર | સ્વચ્છ, એનોડાઇઝ-તૈયાર (માનક) | હાર્ડ ઓક્સાઇડ, ખરબચડી ધાર; ટાળો | ગ્રે રંગભેદ સાથે સ્વીકાર્ય પાતળી શીટ |
| ગતિ પાત્ર | પાતળી શીટ પર સૌથી ઝડપી, જાડી શીટ પર પાવર-મર્યાદિત | જાડા કાર્બન સ્ટીલ પર સૌથી ઝડપી | પાતળા ગેજ પર નાઇટ્રોજનની નજીક |
| માટે શ્રેષ્ઠ | સ્ટેનલેસ, એલ્યુમિનિયમ, કોસ્મેટિક અને વેલ્ડ-પ્રેપ વર્ક | કાર્બન સ્ટીલ 6 મીમી અને તેથી વધુ | પાતળા-થી-મધ્યમ માઈલ્ડ સ્ટીલ, મોટા-વોલ્યુમ બજેટનું કામ |
સ્ટેનલેસ રો પોતાની ચેતવણીને પાત્ર છે. કટીંગ તાપમાને, ટ્રેસ ઓક્સિજન પણ સ્ટેનલેસ સ્ટીલમાં ક્રોમિયમ સાથે પ્રતિક્રિયા આપે છે અને દૂષિત ઓક્સાઇડ ધાર છોડી દે છે જે પેઇન્ટને નકારી કાઢે છે અને વેલ્ડ્સ સાથે ચેડા કરે છે. એટલા માટે નાઇટ્રોજન સ્ટેનલેસ પર પસંદગી નથી પરંતુ પ્રમાણભૂત છે, અને શા માટે પ્રામાણિક કિંમતની સરખામણીમાં ફરીથી કામ શામેલ છે: ફેબ્રિકેટર્સ હજાર બ્રેકેટમાંથી ઓક્સિડેશન પીસતા હોય છે તેની બાજુમાં મોંઘા નાઇટ્રોજન સસ્તા છે.
ભાગ દીઠ ખર્ચ ગણિત
કોંક્રિટના ભાગ પર સંખ્યાઓ પર કામ કરો: 2 મીમી શીટમાં 60 સેકન્ડ કાપવાનો સમય ધરાવતો કૌંસ, જે 1,000 ટુકડાઓ પર અવતરણ થયેલ છે.
✓ પ્રાણવાયુ: પ્રતિ કટીંગ મિનિટ $0.05 થી 0.15 ના દરે, ગેસ પ્રતિ ભાગ લગભગ $0.05 થી 0.15, અથવા સમગ્ર રનમાં $50 થી 150 ઉમેરે છે. ધાર પર એક ઓક્સાઇડ સ્તર હોય છે જેને વેલ્ડીંગ અથવા પાવડર કોટ કરતા પહેલા સાફ કરવું આવશ્યક છે.
✓ નાઇટ્રોજન: પ્રતિ મિનિટ $0.20 થી 0.40 ના દરે, ગેસ પ્રતિ ભાગ $0.20 થી 0.40, પ્રતિ રન $200 થી 400 ઉમેરે છે. ધાર કાપ તરીકે સમાપ્ત થાય છે: કોઈ ડિબર-એન્ડ-ડિગ્રીઝ પગલું નહીં, સીધા વેલ્ડિંગ અથવા કોટ કરવા માટે. જો ઓક્સાઇડ દૂર કરવા માટે પ્રતિ ભાગ 20 સેકન્ડનો પણ શ્રમ ખર્ચ થાય, તો નાઇટ્રોજન ઉચ્ચ ગેસ લાઇન હોવા છતાં કુલ ગણિત જીતી જાય છે.
✓ કમ્પ્રેસ્ડ એર: ઓઇલ-ફ્રી કોમ્પ્રેસર, ડ્રાયર અને ફિલ્ટરેશન ટ્રેનમાં એક વખતના 5,000 થી 20,000 ડોલરના રોકાણ પછી, કોમ્પ્રેસર વીજળીના પ્રતિ મિનિટ $0.01 થી 0.03 ડોલરના દરે, ગેસ પ્રતિ ભાગ 0.01 થી 0.03 ડોલર, પ્રતિ રન 10 થી 30 ડોલર ઉમેરે છે. હળવા સ્ટીલના ભાગો માટે જે કોઈપણ રીતે પેઇન્ટ કરવામાં આવે છે, આ ઉદ્યોગનો ખર્ચ સ્તર છે.
સ્કેલ ફરીથી જવાબ બદલી નાખે છે. નાઇટ્રોજન-ભારે કાર્યને કાપવાથી 2-શિફ્ટ ઓપરેશન બોટલ્ડ અથવા બલ્ક ગેસમાં વાર્ષિક 6 ફિગર બર્ન કરી શકે છે, જે ઓન-સાઇટ નાઇટ્રોજન જનરેટર માટે ક્લાસિક સમર્થન છે; પેબેક સામાન્ય રીતે તે વપરાશ પર 1 થી 3 વર્ષમાં આવે છે. અને જ્યારે તમે તેમાં હોવ ત્યારે શુદ્ધતાના ટ્રેપને ટાળો: સહાયક ગેસને હળવા સ્ટીલના કાર્ય માટે પ્રયોગશાળા 5-નાઇન શુદ્ધતાની જરૂર નથી, અને તેના માટે ચૂકવણી નોઝલ દ્વારા પૈસા વેન્ટિલેટેડ છે.
જાડાઈ દ્વારા ગેસ પ્રેશરને સહાય કરો
દબાણ સેટિંગ સામગ્રી અને ગેસને અનુસરે છે, નાઇટ્રોજન માટે જાડાઈ સાથે વધે છે અને ઓક્સિજન માટે જાડાઈ સાથે ઘટે છે. ફાઇબર લેસર કાર્ય માટે શરૂઆતની બારીઓ:
| સામગ્રી અને જાડાઈ | ગેસ | શરૂઆતનું દબાણ |
|---|---|---|
| માઇલ્ડ સ્ટીલ 1 થી 6 મીમી | હવા અથવા નાઇટ્રોજન | ૮ થી ૧૨ બાર (હવા) / ૧૦ થી ૧૪ બાર (N2) |
| માઇલ્ડ સ્ટીલ 6 થી 20 મીમી | પ્રાણવાયુ | ૦.૫ થી ૨ બાર, જાડાઈ વધતાં ઘટે છે |
| સ્ટેનલેસ 1 થી 6 મીમી | નાઇટ્રોજન | 10 થી 16 બાર |
| સ્ટેનલેસ 6 થી 12 મીમી | નાઇટ્રોજન | ૧૬ થી ૨૦ બાર, મોટી નોઝલ |
| એલ્યુમિનિયમ 1 થી 6 મીમી | નાઇટ્રોજન (અથવા હવા, પાતળું) | 12 થી 16 બાર |
| એલ્યુમિનિયમ 6 થી 12 મીમી | નાઇટ્રોજન | ૧૬ થી ૨૦ બાર, નકારાત્મક ધ્યાન |
2 વપરાશની આદતો બજેટનું રક્ષણ કરે છે. સૌથી ઓછા દબાણનો ઉપયોગ કરો જે ધારની ગુણવત્તા જાળવી રાખે છે, કારણ કે દબાણ અને નોઝલ વ્યાસ સાથે પ્રવાહ અને કિંમતમાં તીવ્ર વધારો થાય છે. અને નોઝલને કેન્દ્રિત અને જાડાઈ સાથે મેળ ખાતા રાખો: ખોટી રીતે ગોઠવાયેલ અથવા મોટા કદની નોઝલ કાપમાં કોઈ સુધારો કર્યા વિના પ્રતિ કલાક બે-અંક ડોલર વેન્ટ કરી શકે છે.
ગેસ એ ઘણા બધા ઇનપુટમાંનો એક છે જે અંતિમ કટ ગુણવત્તા નક્કી કરે છે; ફાઇબર લેસર કામગીરી પરિબળો માર્ગદર્શિકા દબાણ ફોકસ, નોઝલ સ્ટેન્ડઓફ અને ગતિ સાથે કેવી રીતે ક્રિયાપ્રતિક્રિયા કરે છે તે આવરી લે છે, અને CO2 લેસર કટીંગ પરિમાણો સંદર્ભ માટે સેટિંગ્સ-સ્તરની વિગતો ધરાવે છે CO2 પ્લેટફોર્મ, જ્યાં સમાન 3 વાયુઓ લાગુ પડે છે.
ગેસ સિસ્ટમને મશીન સાથે મેચ કરવી
ગેસ વ્યૂહરચના એ રૂપરેખાંકનનો નિર્ણય છે, પછીથી વિચારવામાં આવતો નથી. નાઇટ્રોજન-ભારે સ્ટેનલેસ કાર્ય માટે ઉચ્ચ-દબાણવાળા ગેસ સર્કિટ, પ્રમાણસર વાલ્વ અને નોઝલ લાઇબ્રેરીની જરૂર હોય છે જે સ્ટેનલેસ સ્ટીલ લેસર કટીંગ મશીન ગોઠવણી આની આસપાસ બનેલી છે. એર-પ્રાથમિક દુકાનોને પાછળથી બોલ્ટ કરવાને બદલે મશીન સાથે ઉલ્લેખિત કોમ્પ્રેસર, ડ્રાયર અને ફિલ્ટરેશનની જરૂર હોય છે. કહો STYLECNC તમારા મટિરિયલ મિક્સની ટીમ બનાવો અને માસિક કટીંગ કલાકો બનાવો, અને ગેસ સિસ્ટમ, જનરેટર-વિ-બોટલવાળી ભલામણ અને મશીન ગોઠવણી એક મેળ ખાતા ભાવ તરીકે પાછા આવશે.
વારંવાર પૂછાતા પ્રશ્નો
લેસર કટીંગમાં નાઇટ્રોજન અને ઓક્સિજન વચ્ચે શું તફાવત છે?
ઓક્સિજન કાપવામાં ભાગ લે છે: તે ગરમ લોખંડ સાથે ઉષ્માગતિથી પ્રતિક્રિયા આપે છે, કાર્બન સ્ટીલ પર કાપવાની ઊર્જામાં 30 થી 40 ટકા ફાળો આપે છે, તેથી જ તે જાડા હળવા સ્ટીલને ફક્ત 0.3 થી 2 બાર પર ઝડપથી કાપે છે. કિંમત ધાર પર એક ઘેરો ઓક્સાઇડ સ્તર છે. નાઇટ્રોજન નિષ્ક્રિય છે અને 12 થી 20 બાર પર ઓગળેલાને બહાર કાઢીને શુદ્ધ રીતે કાર્ય કરે છે, જે ગેસ કિંમત કરતા અનેક ગણા વધુ કિંમતે તેજસ્વી, ઓક્સાઇડ-મુક્ત, વેલ્ડ-રેડી ધાર છોડી દે છે. ઓક્સિજન કાર્બન સ્ટીલ પર ગતિ ખરીદે છે; નાઇટ્રોજન દરેક જગ્યાએ ધાર ગુણવત્તા ખરીદે છે.
શું તમે સંકુચિત હવાથી લેસર કટ કરી શકો છો?
હા, અને આધુનિક દુકાનો વધુને વધુ આમ કરે છે. 8 થી 12 બાર (ઘણીવાર 17 બાર સુધી વધારવામાં આવે છે) પર સૂકી, તેલ-મુક્ત સંકુચિત હવા વીજળીમાં પ્રતિ મિનિટ આશરે $0.01 થી 0.03 ના દરે પાતળા-થી-મધ્યમ હળવા સ્ટીલ, ગેલ્વેનાઈઝ્ડ અને પાતળા એલ્યુમિનિયમને કાપે છે, જ્યારે નાઇટ્રોજન માટે $0.20 થી 0.40 ના દરે કાપે છે. 21 ટકા ઓક્સિજન હોવાથી, હવા હળવા ઓક્સાઇડ રંગ છોડે છે, તેથી તે વેલ્ડ-પ્રેપ સ્ટેનલેસને બદલે પેઇન્ટેડ અને નોન-કોસ્મેટિક ભાગોને અનુકૂળ આવે છે. પ્રવેશ ટિકિટ યોગ્ય રીતે ઉલ્લેખિત કોમ્પ્રેસર, ડ્રાયર અને ફિલ્ટરેશન ટ્રેન છે, સામાન્ય રીતે $5,000 થી 20,000.
સ્ટેનલેસ સ્ટીલ માટે નાઇટ્રોજન શા માટે જરૂરી છે?
કારણ કે ઓક્સિજન ધારને રાસાયણિક રીતે દૂષિત કરે છે. કટીંગ તાપમાને, ટ્રેસ ઓક્સિજન પણ સ્ટેનલેસમાં ક્રોમિયમ સાથે પ્રતિક્રિયા આપે છે અને એક ઓક્સાઇડ સ્તર છોડી દે છે જે પેઇન્ટને નકારે છે અને વેલ્ડની અખંડિતતાને નબળી પાડે છે, દરેક ભાગને ગ્રાઇન્ડીંગ જોબમાં ફેરવે છે. નાઇટ્રોજન કટ ફેસને નિષ્ક્રિય અને તેજસ્વી રાખે છે, કટ તરીકે સમાપ્ત થાય છે. ઊંચી ગેસ લાઇન તે દૂર કરે છે તે રિવર્ક લાઇન કરતાં લગભગ હંમેશા સસ્તી હોય છે, તેથી જ નાઇટ્રોજન પ્રીમિયમ વિકલ્પને બદલે સ્ટેનલેસ પર ઉદ્યોગનું માનક છે.
મારે કયા સહાયક ગેસ પ્રેશરનો ઉપયોગ કરવો જોઈએ?
સામગ્રી અને ગેસ દ્વારા: કાર્બન સ્ટીલ પર ઓક્સિજન ઓછો થાય છે, 0.3 થી 2 બાર, જાડાઈ વધે છે કારણ કે પ્રતિક્રિયા કાર્ય કરે છે. નાઇટ્રોજન ઊંચું ચાલે છે અને જાડાઈ સાથે વધે છે, પાતળા સ્ટેનલેસ અને એલ્યુમિનિયમ પર આશરે 10 થી 16 બાર, 6 મીમી ઉપરથી મોટા નોઝલ સાથે 16 થી 20 બાર સુધી. હળવા હળવા સ્ટીલ માટે હવા 8 થી 12 બાર પર બેસે છે. બારીમાંથી શરૂ કરો, પછી સૌથી નીચા દબાણ પર ટ્યુન કરો જે ધાર ગુણવત્તા ધરાવે છે, કારણ કે દરેક વધારાના બાર સાથે વપરાશ અને કિંમતમાં તીવ્ર વધારો થાય છે.
નાઇટ્રોજન જનરેટર ક્યારે ચૂકવણી કરે છે?
જ્યારે વપરાશ સ્થિર અને ઊંચો હોય છે. બોટલ્ડ અને બલ્ક નાઇટ્રોજન પ્રતિ-વોલ્યુમ ખર્ચ વત્તા ટાંકી ભાડા, ડિલિવરી અને બોઇલ-ઓફ નુકસાન વહન કરે છે; ભારે 2-શિફ્ટ નાઇટ્રોજન કટીંગ ફક્ત ગેસમાં વાર્ષિક 6 આંકડાઓથી વધુ હોઈ શકે છે. ઓન-સાઇટ મેમ્બ્રેન અથવા PSA જનરેટર મૂડી ખરીદી અને વીજળી માટે તેનો વેપાર કરે છે, જેમાં નાઇટ્રોજનને પ્રાથમિક ગેસ તરીકે ચલાવતી દુકાનો માટે સામાન્ય રીતે 1 થી 3 વર્ષ માટે વળતર ચૂકવવામાં આવે છે. સિંગલ-શિફ્ટ અથવા ઓક્સિજન-પ્રાથમિક દુકાનો સામાન્ય રીતે ડિલિવર કરેલા ગેસ પર રહે છે.
આ બોટમ લાઇન
સહાયક ગેસ પસંદગી 3 વાક્યો સુધી ઘટાડે છે. જાડા કાર્બન સ્ટીલ માટે ઓક્સિજન, જ્યાં પ્રતિક્રિયા મુક્ત કટીંગ પાવર છે અને ઓક્સાઇડ ધાર સ્વીકાર્ય છે. જ્યાં ધાર હોય ત્યાં નાઇટ્રોજન કાપ તરીકે પૂર્ણ કરવું આવશ્યક છે: સ્ટેનલેસ, એલ્યુમિનિયમ, વેલ્ડ-પ્રેપ અને કોસ્મેટિક કાર્ય. જ્યાં ભાગ ઝાંખો ઓક્સાઇડ રંગ માફ કરે છે ત્યાં હવા અને વોલ્યુમ દુકાનમાં સૌથી સસ્તો ગેસ પુરસ્કાર આપે છે. ફક્ત ગેસ જ નહીં, ફરીથી કામની કિંમત આપો, અને સાચો જવાબ સામાન્ય રીતે ભાગોની સૂચિમાંથી બહાર આવે છે.
STYLECNC રૂપરેખાંકિત કરો ફાઇબર લેસર કટર ગેસ સર્કિટ કામ સાથે મેળ ખાતી હોવાથી, એર-પ્રાઇમરી શીટ કટરથી લઈને ઉચ્ચ-દબાણવાળા નાઇટ્રોજન સુધી સ્ટેનલેસ સ્ટીલ કટીંગ સિસ્ટમ્સઉપરોક્ત ગણિત પર આધારિત મશીન-પ્લસ-ગેસ ભલામણ માટે તમારા મટિરિયલ મિશ્રણ અને વોલ્યુમ મોકલો.