લેસર વેલ્ડીંગ બેઝિક્સ
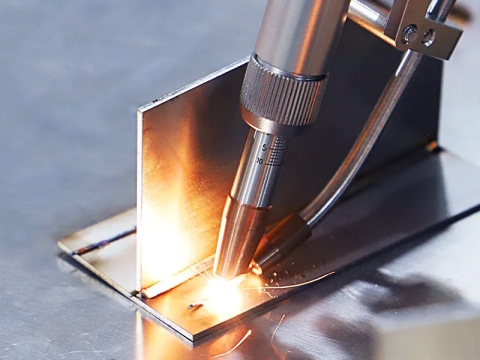
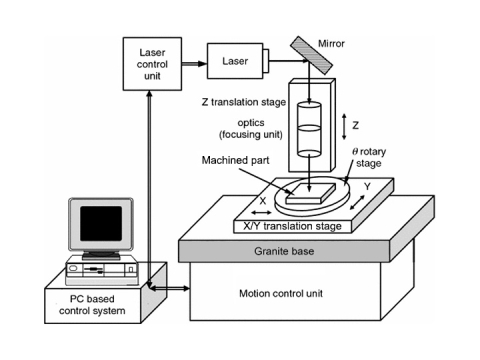
લેસર વેલ્ડીંગ એ એક બિન-સંપર્ક પ્રક્રિયા છે જેમાં વેલ્ડીંગ કરવામાં આવતા ભાગોની એક બાજુથી વેલ્ડ ઝોનમાં પ્રવેશની જરૂર પડે છે.
• તીવ્ર લેસર પ્રકાશ સામગ્રીને ઝડપથી ગરમ કરે છે ત્યારે વેલ્ડ બને છે - સામાન્ય રીતે મિલી-સેકન્ડમાં ગણતરી કરવામાં આવે છે.
• સામાન્ય રીતે 3 પ્રકારના વેલ્ડ હોય છે:
- વહન મોડ.
- વહન/પ્રવેશ મોડ.
- પેનિટ્રેશન અથવા કીહોલ મોડ.
• કન્ડક્શન મોડ વેલ્ડીંગ ઓછી ઉર્જા ઘનતા પર કરવામાં આવે છે જે છીછરા અને પહોળા વેલ્ડ નગેટ બનાવે છે.
• વહન/પ્રવેશ સ્થિતિ મધ્યમ ઉર્જા ઘનતા પર થાય છે, અને વહન સ્થિતિ કરતાં વધુ ઘૂંસપેંઠ દર્શાવે છે.
• ઘૂંસપેંઠ અથવા કીહોલ મોડ વેલ્ડીંગ ઊંડા સાંકડા વેલ્ડ દ્વારા વર્ગીકૃત થયેલ છે.
- આ સ્થિતિમાં લેસર પ્રકાશ બાષ્પીભવન પામેલા પદાર્થના ફિલામેન્ટ બનાવે છે જેને "કીહોલ" તરીકે ઓળખવામાં આવે છે જે સામગ્રીમાં વિસ્તરે છે અને લેસર પ્રકાશને સામગ્રીમાં કાર્યક્ષમ રીતે પહોંચાડવા માટે નળી પૂરી પાડે છે.
- સામગ્રીમાં ઊર્જાનો આ સીધો પુરવઠો પ્રવેશ પ્રાપ્ત કરવા માટે વહન પર આધાર રાખતો નથી, અને તેથી સામગ્રીમાં ગરમીનો પ્રવાહ ઓછો કરે છે અને ગરમીથી પ્રભાવિત ક્ષેત્ર ઘટાડે છે.
કન્ડક્શન વેલ્ડીંગ
• વાહક જોડાણ એ પ્રક્રિયાઓના પરિવારનું વર્ણન કરે છે જેમાં લેસર બીમ કેન્દ્રિત હોય છે:
- 10³ Wmm⁻² ના ક્રમમાં પાવર ઘનતા આપવા માટે
- તે નોંધપાત્ર બાષ્પીભવન વિના સાંધા બનાવવા માટે સામગ્રીને ફ્યુઝ કરે છે.
• કન્ડક્શન વેલ્ડીંગમાં 2 સ્થિતિઓ છે:
- ડાયરેક્ટ હીટિંગ
- ઊર્જા પ્રસારણ.
સીધી ગરમી
• સીધા ગરમી દરમિયાન,
- ગરમીનો પ્રવાહ સપાટીના ઉષ્મા સ્ત્રોતમાંથી શાસ્ત્રીય ઉષ્મીય વહન દ્વારા નિયંત્રિત થાય છે અને વેલ્ડ બેઝ મટિરિયલના ભાગોને પીગળીને બનાવવામાં આવે છે.
• પહેલું વહન વેલ્ડ 1 ના દાયકાની શરૂઆતમાં બનાવવામાં આવ્યું હતું, જેમાં ઓછી શક્તિવાળા પલ્સ્ડ રૂબીનો ઉપયોગ કરવામાં આવ્યો હતો અને CO2 વાયર કનેક્ટર્સ માટે લેસરો.
• વાહક વેલ્ડ વિવિધ રૂપરેખાંકનોમાં વાયર અને પાતળા શીટ્સના સ્વરૂપમાં ધાતુઓ અને એલોયની વિશાળ શ્રેણીમાં બનાવી શકાય છે.
- CO2 , Nd:YAG અને ડાયોડ લેસરો જેમાં દસ વોટના પાવર લેવલ હોય છે.
- દ્વારા સીધી ગરમી CO2 પોલિમર શીટ્સમાં લેપ અને બટ વેલ્ડ માટે પણ લેસર બીમનો ઉપયોગ કરી શકાય છે.
ટ્રાન્સમિશન વેલ્ડીંગ
• ટ્રાન્સમિશન વેલ્ડીંગ એ પોલિમરને જોડવાનું એક કાર્યક્ષમ માધ્યમ છે જે Nd:YAG અને ડાયોડ લેસરોના નજીકના ઇન્ફ્રારેડ રેડિયેશનને ટ્રાન્સમિટ કરે છે.
• ઊર્જા નવીન ઇન્ટરફેસિયલ શોષણ પદ્ધતિઓ દ્વારા શોષાય છે.
• મેટ્રિક્સ અને મજબૂતીકરણના થર્મલ ગુણધર્મો સમાન હોય તો જ કમ્પોઝિટને જોડી શકાય છે.
• વાહક વેલ્ડીંગના ઊર્જા ટ્રાન્સમિશન મોડનો ઉપયોગ એવી સામગ્રી સાથે થાય છે જે ઇન્ફ્રારેડ રેડિયેશનની નજીક પ્રસારિત થાય છે, ખાસ કરીને પોલિમર.
• લેપ જોઈન્ટના ઇન્ટરફેસ પર એક શોષક શાહી મૂકવામાં આવે છે. શાહી લેસર બીમ ઊર્જાને શોષી લે છે, જે પીગળેલા ઇન્ટરફેસિયલ ફિલ્મ બનાવવા માટે આસપાસના સામગ્રીની મર્યાદિત જાડાઈમાં વહન કરવામાં આવે છે જે વેલ્ડેડ જોઈન્ટ તરીકે મજબૂત બને છે.
• જાડા સેક્શન લેપ સાંધા સાંધાની બાહ્ય સપાટીને ઓગાળ્યા વિના બનાવી શકાય છે.
• બટ વેલ્ડ્સ સાંધાની એક બાજુના પદાર્થ દ્વારા ઊર્જાને સાંધા રેખા તરફ એક ખૂણા પર દિશામાન કરીને અથવા જો સામગ્રી ખૂબ જ સંક્રમિત હોય તો એક છેડાથી બનાવી શકાય છે.
લેસર સોલ્ડરિંગ અને બ્રેઝિંગ
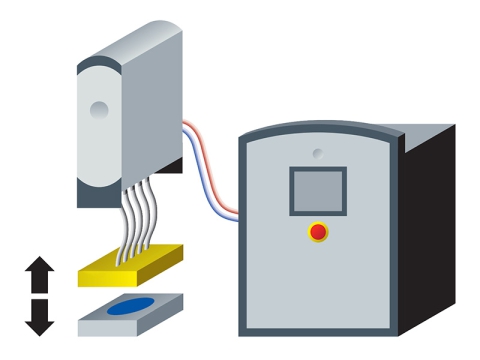
• લેસર સોલ્ડરિંગ અને બ્રેઝિંગ પ્રક્રિયાઓમાં, બીમનો ઉપયોગ ફિલર એડિશનને ઓગાળવા માટે થાય છે, જે બેઝ મટિરિયલને ઓગાળ્યા વિના સાંધાની કિનારીઓને ભીની કરે છે.
• પ્રિન્ટેડ સર્કિટ બોર્ડમાં છિદ્રો દ્વારા ઇલેક્ટ્રોનિક ઘટકોના લીડ્સને જોડવા માટે લેસર સોલ્ડરિંગ 1980 ના દાયકાની શરૂઆતમાં લોકપ્રિયતા મેળવવાનું શરૂ થયું. પ્રક્રિયાના પરિમાણો સામગ્રીના ગુણધર્મો દ્વારા નક્કી કરવામાં આવે છે.
પેનિટ્રેશન લેસર વેલ્ડીંગ
• ઉચ્ચ શક્તિ ઘનતા પર જો ઊર્જા શોષી શકાય તો બધી સામગ્રી બાષ્પીભવન થઈ જશે. આમ, આ રીતે વેલ્ડીંગ કરતી વખતે સામાન્ય રીતે બાષ્પીભવન દ્વારા એક છિદ્ર બને છે.
• આ "છિદ્ર" પછી સામગ્રીમાંથી પસાર થાય છે અને તેની પાછળ પીગળેલી દિવાલોને સીલ કરવામાં આવે છે.
• પરિણામ એ છે જેને "કીહોલ વેલ્ડ" તરીકે ઓળખવામાં આવે છે. આ તેના સમાંતર બાજુવાળા ફ્યુઝન ઝોન અને સાંકડી પહોળાઈ દ્વારા વર્ગીકૃત થયેલ છે.
લેસર વેલ્ડીંગ કાર્યક્ષમતા
• કાર્યક્ષમતાના આ ખ્યાલને વ્યાખ્યાયિત કરવા માટેનો શબ્દ "જોડાવાની કાર્યક્ષમતા" તરીકે ઓળખાય છે.
• જોડાવાની કાર્યક્ષમતા એ સાચી કાર્યક્ષમતા નથી કારણ કે તેમાં (mm2 જોડાયેલ /kJ પૂરા પાડવામાં આવેલ) એકમો છે.
– કાર્યક્ષમતા=Vt/P (કટીંગમાં ચોક્કસ ઊર્જાનો પારસ્પરિક) જ્યાં V = ટ્રાવર્સ સ્પીડ, mm/s; t = વેલ્ડેડ જાડાઈ, mm; P = ઘટના શક્તિ, KW.
જોડાવાની કાર્યક્ષમતા
• જોડાવાની કાર્યક્ષમતાનું મૂલ્ય જેટલું ઊંચું હશે, બિનજરૂરી ગરમીમાં ઓછી ઊર્જાનો ખર્ચ થશે.
- નીચલી ગરમીથી પ્રભાવિત ઝોન (HAZ).
- ઓછી વિકૃતિ.
• આ સંદર્ભમાં પ્રતિકાર વેલ્ડીંગ સૌથી કાર્યક્ષમ છે કારણ કે ફ્યુઝન અને HAZ ઊર્જા ફક્ત વેલ્ડીંગ કરવાના ઉચ્ચ પ્રતિકાર ઇન્ટરફેસ પર જ ઉત્પન્ન થાય છે.
• લેસર અને ઇલેક્ટ્રોન બીમ પણ સારી કાર્યક્ષમતા અને ઉચ્ચ પાવર ઘનતા ધરાવે છે.
પ્રક્રિયા ભિન્નતા
• આર્ક ઓગમેન્ટેડ લેસર વેલ્ડીંગ.
- લેસર બીમ ઇન્ટરેક્શન પોઈન્ટની નજીક લગાવેલા TIG ટોર્ચનો ચાપ આપમેળે લેસર જનરેટ થયેલા હોટ સ્પોટ પર લોક થઈ જશે.
- આ ઘટના માટે જરૂરી તાપમાન આસપાસના તાપમાન કરતાં લગભગ 300°C વધારે છે.
- આ અસર કાં તો ચાપને સ્થિર કરવાની છે જે તેની ગતિને કારણે અસ્થિર છે અથવા તો ચાપના પ્રતિકારને ઘટાડવાની છે જે સ્થિર છે.
- લોકીંગ ફક્ત ઓછા પ્રવાહ અને તેથી ધીમા કેથોડ જેટવાળા ચાપ માટે જ થાય છે; એટલે કે, 80A કરતા ઓછા પ્રવાહ માટે.
- ચાપ વર્કપીસની તે જ બાજુએ છે જે લેસર પર છે જે વેલ્ડીંગની ગતિને બમણી કરવાની મંજૂરી આપે છે અને મૂડી ખર્ચમાં સામાન્ય વધારો કરે છે.
• ટ્વીન બીમ લેસર વેલ્ડીંગ
- જો એકસાથે 2 લેસર બીમનો ઉપયોગ કરવામાં આવે તો વેલ્ડ પૂલ ભૂમિતિ અને વેલ્ડ બીડના આકારને નિયંત્રિત કરવાની શક્યતા છે.
- 2 ઇલેક્ટ્રોન બીમનો ઉપયોગ કરીને, કીહોલને સ્થિર કરી શકાય છે જેનાથી વેલ્ડ પૂલ પર ઓછા તરંગો ઉત્પન્ન થાય છે અને વધુ સારી ઘૂંસપેંઠ અને મણકાનો આકાર મળે છે.
- એક એક્સાઇમર અને CO2 લેસર બીમ સંયોજને એલ્યુમિનિયમ અથવા કોપર જેવી ઉચ્ચ પ્રતિબિંબીત સામગ્રીના વેલ્ડીંગ માટે સુધારેલ જોડાણ દર્શાવ્યું.
- ઉન્નત જોડાણ મુખ્યત્વે આના કારણે માનવામાં આવ્યું હતું:
• એક્સાઇમર દ્વારા થતી સપાટીના લહેરાણ દ્વારા પરાવર્તકતામાં ફેરફાર.
• એક્સાઇમર દ્વારા જનરેટેડ પ્લાઝ્મા દ્વારા જોડાણમાંથી ઉદ્ભવતી ગૌણ અસર.