CNC લાકડાના લેથની કિંમતો: સિંગલ, ડબલ અને 4-એક્સિસ | STYLECNC
2026-10-125-મિનિટ વાંચોBy Jimmy

CNC લાકડાના લેથની કિંમતો: સિંગલ, ડબલ અને 4-એક્સિસ | STYLECNC

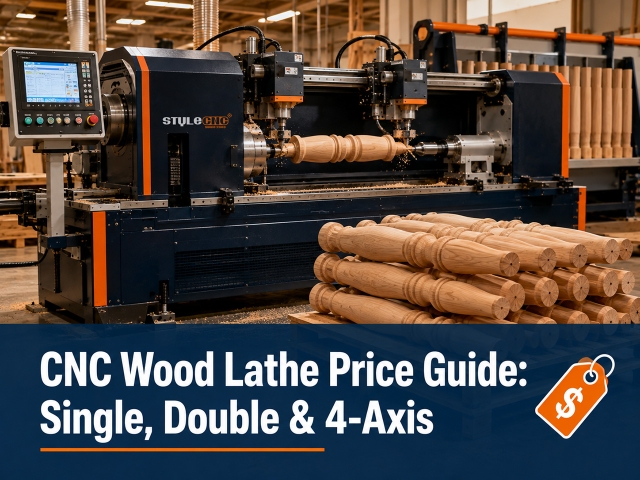
CNC લાકડાના લેથના ભાવ આસપાસથી ચાલે છે $2મીની હોબી મશીનો માટે 00 અને $1,200 થી $3,600 મીડી લેથ્સ માટે $2,800 થી $1પૂર્ણ-કદના 4-અક્ષ કોતરણી મોડેલો સાથે, ઓટોમેટિક સિંગલ અને ડબલ અક્ષ ઉત્પાદન મશીનો માટે 1,180 $1૩,૦૦૦. કિંમત એક્સિસ કાઉન્ટ, બેડ કેપેસિટી અને ઓટોમેશનને અનુસરે છે, અને જમણી બેન્ડ તમારા દૈનિક પાર્ટ કાઉન્ટને અનુસરે છે.
શીટ મેટલ બેન્ડિંગ મશીન કેવી રીતે કામ કરે છે | STYLECNC
2026-09-285-મિનિટ વાંચોBy Hattie

શીટ મેટલ બેન્ડિંગ મશીન કેવી રીતે કામ કરે છે | STYLECNC

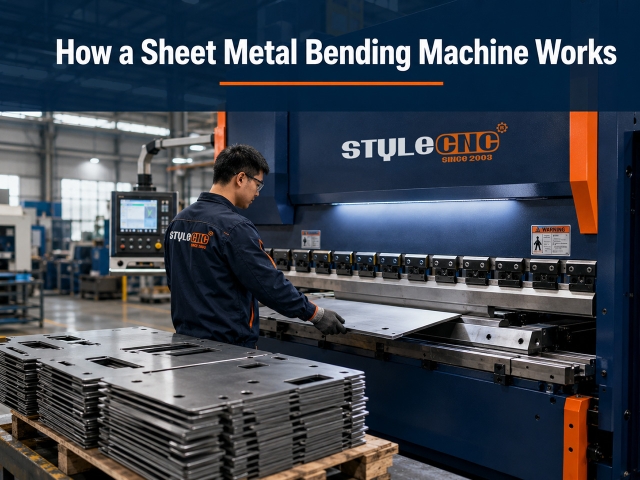
શીટ મેટલ બેન્ડિંગ મશીન ડાઇમાં પંચ દબાવીને અથવા શીટને ક્લેમ્પ્ડ ધારની આસપાસ ફોલ્ડ કરીને ફ્લેટ મેટલને કોણીય પ્રોફાઇલમાં બનાવે છે. ઉત્પાદનમાં, બેન્ડિંગ એ કાપવા-પછી-બેન્ડિંગ વર્કફ્લોનો બીજો ભાગ છે: લેસર અથવા પ્લાઝ્મા મશીન પહેલા સચોટ ફ્લેટ બ્લેન્ક્સને કાપી નાખે છે, પછી બેન્ડિંગ મશીન તેમને તૈયાર ભાગોમાં બનાવે છે.

ટેબલ લેગ ટર્નિંગ મશીન માર્ગદર્શિકા: પગ વોલ્યુમ પર | STYLECNC
2026-10-125-મિનિટ વાંચોBy Nicole

ટેબલ લેગ ટર્નિંગ મશીન માર્ગદર્શિકા: પગ વોલ્યુમ પર | STYLECNC

ટેબલ લેગ ટર્નિંગ મશીન એ ફર્નિચર લેગ ઉત્પાદન માટે રચાયેલ CNC લાકડાનું લેથ છે: તે ચોરસ લાકડાના બ્લેન્ક્સને દોરેલા રૂપરેખામાંથી મેચિંગ ટેપર્ડ, પ્રોફાઇલવાળા અથવા કોતરેલા પગમાં ફેરવે છે, દર થોડી મિનિટે એક પગ બનાવે છે જેમાં દરેક પગ સેટમાં સમાન હોય છે. સાદા ટેપર્સ સિંગલ એક્સિસ મશીનો પર ચાલે છે, સિંગલ અથવા ડબલ એક્સિસ પર પ્રોફાઇલ ફેરવવામાં આવે છે, અને ફ્લુટેડ અથવા દોરડાના ટ્વિસ્ટ લેગ્સને કોતરણી સ્પિન્ડલ સાથે 4-અક્ષ મશીનની જરૂર હોય છે.

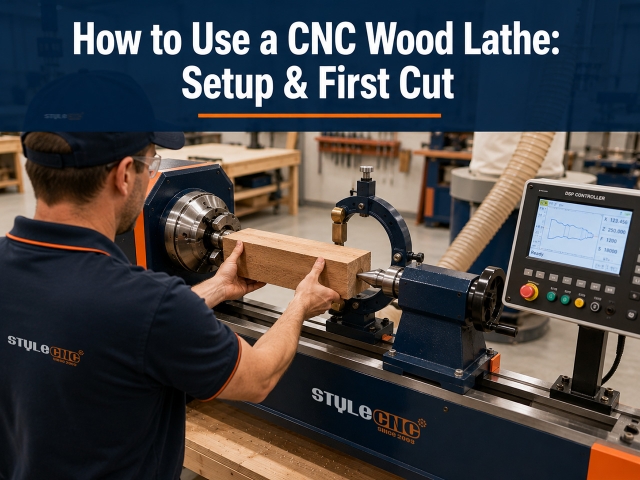
CNC લાકડાના લેથનો ઉપયોગ કેવી રીતે કરવો: સેટઅપ અને પહેલો કટ | STYLECNC
2026-09-095-મિનિટ વાંચોBy Christina

CNC લાકડાના લેથનો ઉપયોગ કેવી રીતે કરવો: સેટઅપ અને પહેલો કટ | STYLECNC

CNC લાકડાના લેથનો ઉપયોગ કરવા માટે: ભાગ કરતાં થોડો લાંબો સીધો, ચોરસ બ્લેન્ક તૈયાર કરો, તેને ડ્રાઇવ ચક અને ટેલસ્ટોક સેન્ટર વચ્ચે ક્લેમ્પ કરો, કોઈપણ પાતળા ભાગ હેઠળ સ્થિર રેસ્ટ મૂકો, કંટ્રોલરમાં હાફ-પ્રોફાઇલ લોડ કરો અથવા દોરો, બ્લેન્કને ગોળાકાર કરવા માટે રફિંગ પાસ ચલાવો, પછી પ્રોગ્રામ કરેલા વળાંક સાથે ફિનિશિંગ પાસ ચલાવો. મોટાભાગની સમસ્યાઓ પ્રોગ્રામ કરતાં ખાલી ગુણવત્તા, સપોર્ટ અથવા બ્લેડની સ્થિતિને કારણે થાય છે.

લેસર એર આસિસ્ટ ગાઇડ: તે શું છે, સેટિંગ્સ અને આસિસ્ટ ગેસ
2026-09-075-મિનિટ વાંચોBy Carrie

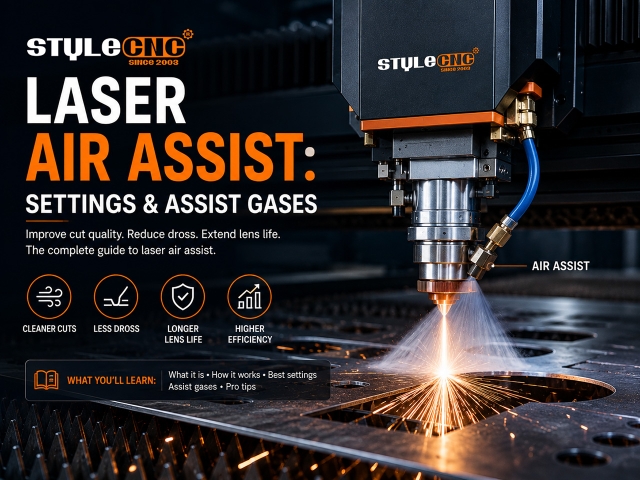
લેસર એર આસિસ્ટ ગાઇડ: તે શું છે, સેટિંગ્સ અને આસિસ્ટ ગેસ

એર આસિસ્ટ લેસર નોઝલ દ્વારા ગેસ પ્રવાહને કટ પોઈન્ટ પર ધકેલે છે. તે ધુમાડો અને પીગળેલા કાટમાળને સાફ કરે છે, લેન્સનું રક્ષણ કરે છે, જ્વાળાઓને દબાવી દે છે અને ધારની ગુણવત્તાને તીક્ષ્ણ બનાવે છે. લાક્ષણિક શરૂઆતનું દબાણ: કોતરણી માટે 0.2 થી 1 બાર, કોતરણી માટે 1 થી 3 બાર CO2 કટીંગ, અને ફાઇબર મેટલ કટીંગ ગેસ માટે 6 થી 16 બાર.

CNC પ્રેસ બ્રેક માર્ગદર્શિકા: હાઇડ્રોલિક વિરુદ્ધ સર્વો ઇલેક્ટ્રિક | STYLECNC
2026-09-036-મિનિટ વાંચોBy Stephen

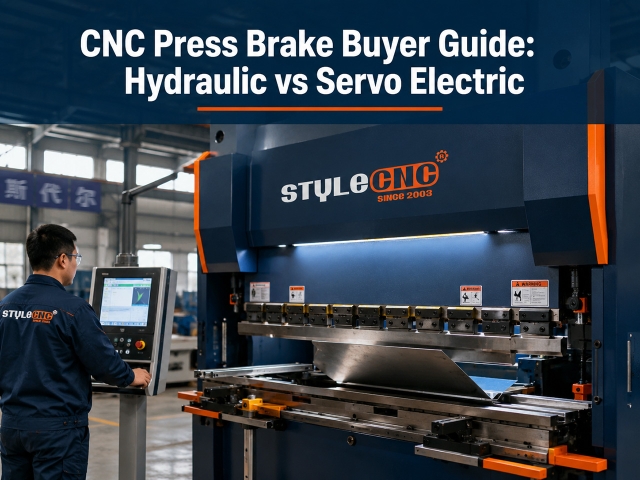
CNC પ્રેસ બ્રેક માર્ગદર્શિકા: હાઇડ્રોલિક વિરુદ્ધ સર્વો ઇલેક્ટ્રિક | STYLECNC

CNC પ્રેસ બ્રેક કમ્પ્યુટર નિયંત્રણ હેઠળ નીચલા ડાઇમાં ઉપરના પંચને દબાવીને શીટ મેટલને વાળે છે. હાઇડ્રોલિક મોડેલો જાડી પ્લેટ અને ઉચ્ચ ટનેજને અનુકૂળ આવે છે, જ્યારે સર્વો ઇલેક્ટ્રિક મોડેલો પાતળા શીટ પર ઉચ્ચ ચોકસાઈ અને 50 થી 70 ટકા ઓછો ઉર્જા વપરાશ પ્રદાન કરે છે. ડ્રાઇવ પ્રકારને તમારી સામગ્રીની જાડાઈ, ભાગ સહનશીલતા અને દૈનિક બેન્ડિંગ વોલ્યુમ સાથે મેળ ખાય છે.

CNC વુડ લેથ માર્ગદર્શિકા: એક્સિસ કાઉન્ટ્સ અને સ્પિન્ડલ વિકલ્પો | STYLECNC
2026-09-026-મિનિટ વાંચોBy Jimmy

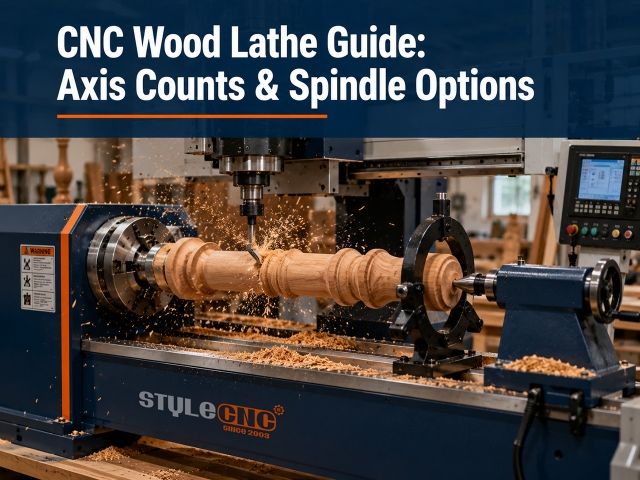
CNC વુડ લેથ માર્ગદર્શિકા: એક્સિસ કાઉન્ટ્સ અને સ્પિન્ડલ વિકલ્પો | STYLECNC

CNC લાકડાના લેથ ચોરસ અથવા ગોળ સ્ટોકને આપમેળે ફિનિશ્ડ પ્રોફાઇલમાં ફેરવે છે, જે હાથથી પકડેલા ગોજ અથવા ભૌતિક ટેમ્પ્લેટને બદલે CAD ડ્રોઇંગને ટ્રેસ કરે છે. ધરી ગણતરી ક્ષમતા નક્કી કરે છે: સિંગલ અને ડબલ ધરી મશીનો ગોળાકાર સ્પિન્ડલ ઝડપથી ઉત્પન્ન કરે છે, જ્યારે કોતરણી સ્પિન્ડલવાળા 4-અક્ષ મશીનો સમાન ચક્રમાં વાંસળી, સર્પાકાર અને સપાટી કોતરણી ઉમેરે છે.

શું લેસર એન્ગ્રેવર્સને વેન્ટિલેશનની જરૂર છે? ધુમાડો કાઢવાની માર્ગદર્શિકા
2026-08-265-મિનિટ વાંચોBy Evelyn

શું લેસર એન્ગ્રેવર્સને વેન્ટિલેશનની જરૂર છે? ધુમાડો કાઢવાની માર્ગદર્શિકા

હા. દરેક લેસર કાર્ય સૂક્ષ્મ કણો અને વાયુઓ છોડે છે, તેથી વેન્ટિલેશન ફરજિયાત છે, વૈકલ્પિક નહીં. કાં તો સીલબંધ રન દ્વારા એન્ક્લોઝરને બહાર ડક્ટ કરો અથવા HEPA અને સક્રિય કાર્બન સ્ટેજવાળા ફિલ્ટર કરેલ ફ્યુમ એક્સટ્રેક્ટર દ્વારા રિસર્ક્યુલેટ કરો. એન્ક્લોઝર વોલ્યુમમાંથી એરફ્લોનું માપ કાઢો: ડેસ્કટોપ માટે આશરે 150 CFM અને કેબિનેટ માટે 300 થી 500 CFM CO2 મશીનો.

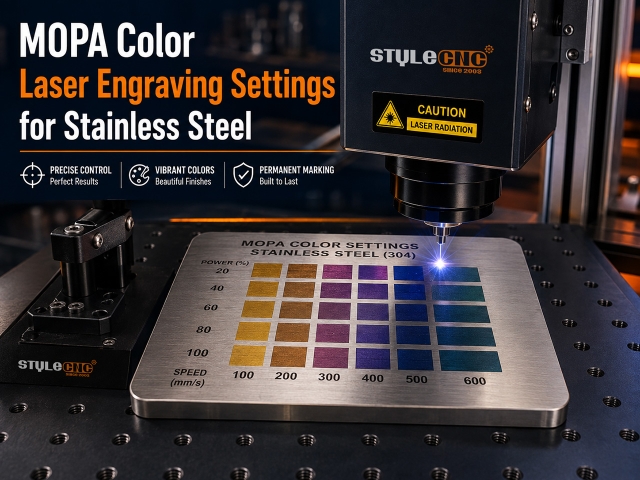
સ્ટેનલેસ સ્ટીલ માટે MOPA કલર લેસર કોતરણી સેટિંગ્સ
2026-08-245-મિનિટ વાંચોBy Charles

સ્ટેનલેસ સ્ટીલ માટે MOPA કલર લેસર કોતરણી સેટિંગ્સ

MOPA ફાઇબર લેસરો સ્ટેનલેસ સ્ટીલને રંગ આપે છે, એક પાતળી ઓક્સાઇડ ફિલ્મ ઉગાડીને જેની જાડાઈ પ્રકાશને રંગમાં ફેરવે છે. 20W સ્ત્રોત મુજબ, સોનું ટૂંકા પલ્સ સાથે 230 kHz પર 550 mm/s ની નજીક શરૂ થાય છે, જ્યારે ઊંડા વાદળી રંગ લાંબા પલ્સ સાથે 80 kHz પર 250 mm/s ની નજીક બેસે છે. ચોક્કસ મૂલ્યો મશીન વિશિષ્ટ છે, તેથી પહેલા રંગ પરીક્ષણ મેટ્રિક્સ ચલાવો.

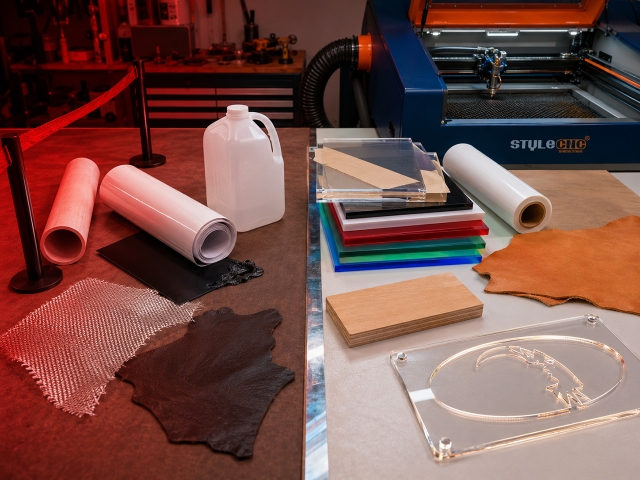
એવી સામગ્રી જે તમારે ક્યારેય લેસર કટ ન કરવી જોઈએ (તેના બદલે આનો ઉપયોગ કરો)
2026-08-216-મિનિટ વાંચોBy Charles

એવી સામગ્રી જે તમારે ક્યારેય લેસર કટ ન કરવી જોઈએ (તેના બદલે આનો ઉપયોગ કરો)

ક્યારેય લેસર કટ કરશો નહીં: પીવીસી અને વિનાઇલ (ક્લોરિન ગેસ છોડે છે જે હાઇડ્રોક્લોરિક એસિડ બને છે), એબીએસ (હાઇડ્રોજન સાયનાઇડ ઉત્સર્જિત કરે છે), એચડીપીઇ (આગ પકડે છે અને પીગળે છે), જાડા પોલીકાર્બોનેટ (રંગીન થાય છે અને બળે છે), પીટીએફઇ/ટેફલોન (ઝેરી ફ્લોરિન સંયોજનો), ફાઇબરગ્લાસ અને ઇપોક્સી કમ્પોઝિટ (ઝેરી રેઝિન ધુમાડો), ક્રોમ-ટેન્ડ ચામડું (કાર્સિનોજેનિક ક્રોમિયમ ધુમાડો), અને કોઈપણ અજાણ્યું પ્લાસ્ટિક. કાસ્ટ એક્રેલિક અને વનસ્પતિ-ટેન્ડ ચામડા દ્વારા દરેક માટે સલામત અદલાબદલી અસ્તિત્વમાં છે.

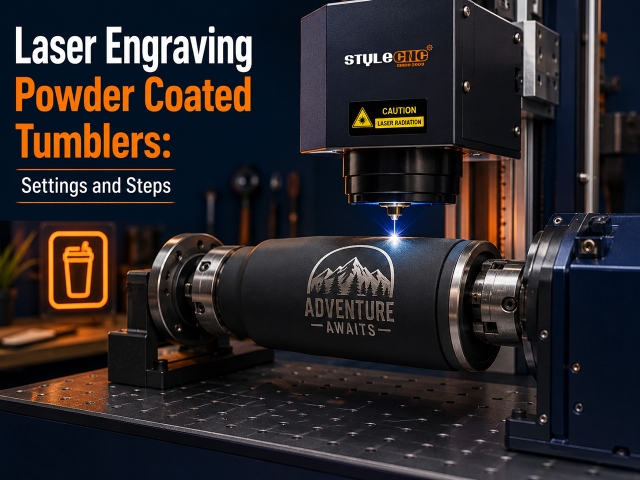
લેસર કોતરણી પાવડર કોટેડ ટમ્બલર્સ: સેટિંગ્સ અને પગલાં
2026-08-215-મિનિટ વાંચોBy Stephen

લેસર કોતરણી પાવડર કોટેડ ટમ્બલર્સ: સેટિંગ્સ અને પગલાં

પાવડર કોટેડ ટમ્બલર્સ કોતરણીને દૂર કરીને કોતરણી કરે છે જેથી નીચે તેજસ્વી સ્ટેનલેસ દેખાય. શરૂઆતના મુદ્દાઓ: a 30W ફાઇબર ૫૦ થી ૭૦ ટકાની ઝડપે ૬૦૦ થી ૯૦૦ મીમી/સેકન્ડ ચાલે છે, a 60W CO2 300 થી 400 mm/s ની ઝડપે 20 થી 35 ટકાની ઝડપે ચાલે છે, હંમેશા વળાંકની ટોચ પર ફોકસ સેટ કરીને રોટરી અક્ષ પર.

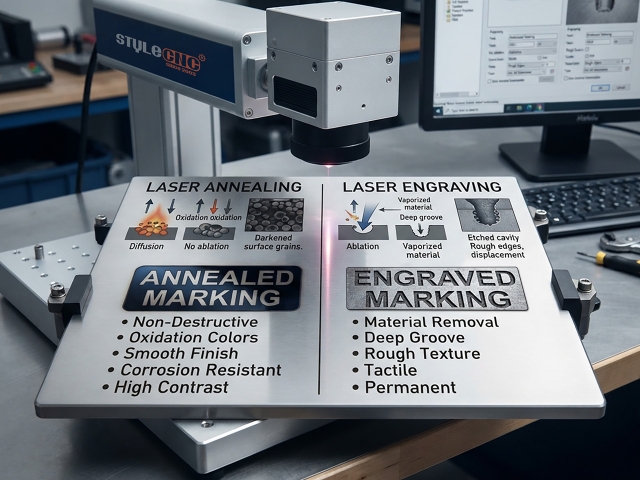
સ્ટેનલેસ સ્ટીલ પર લેસર એનીલિંગ વિરુદ્ધ કોતરણી
2026-08-215-મિનિટ વાંચોBy Carrie

સ્ટેનલેસ સ્ટીલ પર લેસર એનીલિંગ વિરુદ્ધ કોતરણી

લેસર એનેલીંગ સ્ટેનલેસ સ્ટીલને ત્યાં સુધી ગરમ કરે છે જ્યાં સુધી એક સરળ ઘેરો ઓક્સાઇડ ન બને, કંઈપણ દૂર ન થાય અને કાટ પ્રતિકાર અકબંધ રહે, જ્યારે કોતરણી માપી શકાય તેવી ઊંડાઈને કાપી નાખે છે અને કોતરણી વચ્ચે બેસે છે. 30W ફાઇબર સ્ત્રોત પર, એનિલિંગ 150 mm/s ની નજીક 50 થી 70 ટકા, 40 થી 60 kHz પર શરૂ થાય છે, અને બીમ 1 થી 3 mm ડિફોકસ થાય છે.

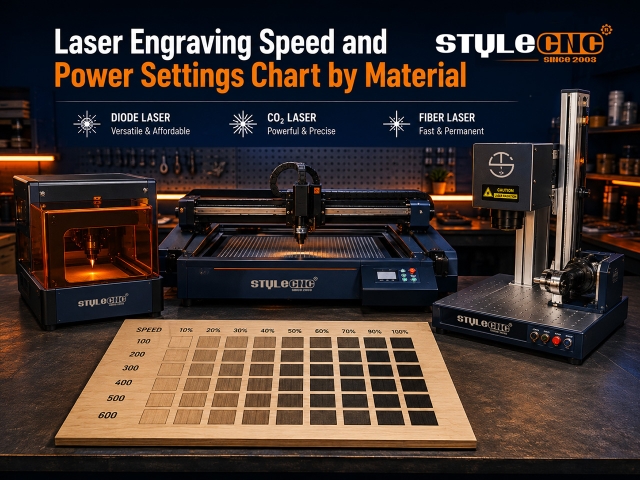
સામગ્રી દ્વારા લેસર કોતરણી ગતિ અને શક્તિ સેટિંગ્સ ચાર્ટ
2026-08-205-મિનિટ વાંચોBy Evelyn

સામગ્રી દ્વારા લેસર કોતરણી ગતિ અને શક્તિ સેટિંગ્સ ચાર્ટ

લેસર કોતરણી સેટિંગ્સ લેસર પ્રકાર, રેટેડ પાવર અને સામગ્રી પર આધાર રાખે છે. લાક્ષણિક શરૂઆતના બિંદુઓ: ડાયોડ લેસર 3000 થી 6000 મીમી/મિનિટ અને 40 થી 70 ટકા પાવર પર લાકડા પર કોતરણી કરે છે, CO2 લેસરો ૧૨ થી ૨૫ ટકાની ઝડપે ૩૦૦ થી ૫૦૦ મીમી/સેકન્ડ ચાલે છે, અને ફાઇબર લેસરો ૩૦૦ થી ૯૦૦ મીમી/સેકન્ડની ઝડપે ધાતુને ચિહ્નિત કરે છે. ઉત્પાદન પહેલાં હંમેશા નાના ટેસ્ટ ગ્રીડ વડે મૂલ્યોની પુષ્ટિ કરો.

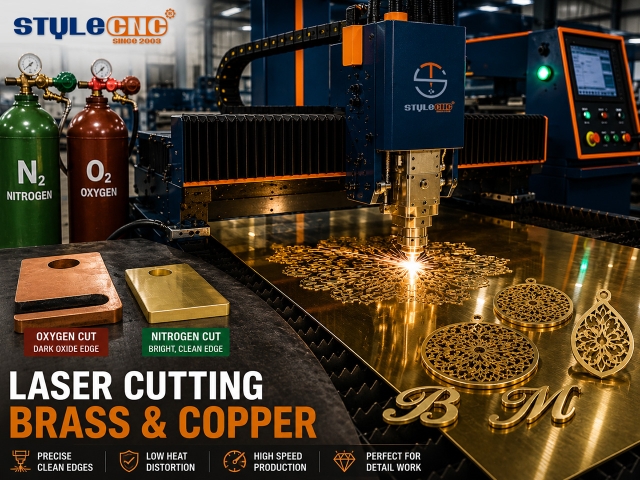
શું તમે લેસર દ્વારા પિત્તળ અને તાંબુ કાપી શકો છો? પ્રતિબિંબીત ધાતુઓ માટે માર્ગદર્શિકા
2026-08-185-મિનિટ વાંચોBy Jimmy

શું તમે લેસર દ્વારા પિત્તળ અને તાંબુ કાપી શકો છો? પ્રતિબિંબીત ધાતુઓ માટે માર્ગદર્શિકા

લેસર સામે લડતી દરેક ધાતુઓની યાદીમાં પિત્તળ અને તાંબુ ટોચ પર છે. સોલિડ કોપર ફાઇબર લેસરના બીમના લગભગ 95 ટકા પ્રતિબિંબિત કરે છે, પિત્તળ બહુ પાછળ નથી, અને બંને એક સમયે લેસર સોર્સ મેન્યુઅલમાં ચેતવણીઓ આપતા હતા. છતાં જ્વેલરી સ્ટુડિયો દરરોજ પિત્તળની શીટ કાપે છે, અને બસબાર ફેક્ટરીઓ તાંબાને ટન દ્વારા કાપે છે. આ માર્ગદર્શિકા સમજાવે છે કે શું બદલાયું, વાસ્તવિક જોખમ ક્યાં રહે છે, ન્યૂનતમ શક્તિ જે દરેક ધાતુને વ્યવહારુ બનાવે છે, અને પ્રતિ-સાહજિક ગેસ વ્યૂહરચના જે બંનેને વિભાજિત કરે છે.

લેસર કટીંગ MDF વિરુદ્ધ પ્લાયવુડ: કયું બોર્ડ સારું છે?
2026-08-145-મિનિટ વાંચોBy Nicole

લેસર કટીંગ MDF વિરુદ્ધ પ્લાયવુડ: કયું બોર્ડ સારું છે?

MDF અને પ્લાયવુડ એ દરેક બે બોર્ડ છે CO2 લેસર માલિક પહેલા વિકલ્પ પર પહોંચે છે, અને ફોરમમાં એક જ દલીલ છે કે કોને બેડ લાયક છે. બંને યોગ્ય સેટિંગ્સ પર સારી રીતે કામ કરે છે, અને બંનેમાં નિષ્ફળતાનો મોડ છે જે બીજામાં નથી: MDF અક્ષરો ઘાટા અને સખત ધુમાડાવાળા હોય છે, જ્યારે પ્લાયવુડ ગુંદર રેખાઓ અને ખાલી જગ્યાઓ છુપાવે છે જેની કોઈ પેરામીટર ફાઇલ આગાહી કરી શકતી નથી. આ માર્ગદર્શિકા પ્રોજેક્ટ દ્વારા પસંદગીનું સમાધાન કરે છે, અક્ષર, ગુંદર, ધુમાડો અને સેટિંગ્સ તફાવતો સાથે જે ખરેખર તે નક્કી કરે છે.

શું ગેલ્વેનાઈઝ્ડ સ્ટીલને લેસર કટ કરવું સલામત છે? ઝિંક ફ્યુમ માર્ગદર્શિકા
2026-08-135-મિનિટ વાંચોBy Hattie

શું ગેલ્વેનાઈઝ્ડ સ્ટીલને લેસર કટ કરવું સલામત છે? ઝિંક ફ્યુમ માર્ગદર્શિકા

હા, લેસર કટીંગ ગેલ્વેનાઈઝ્ડ સ્ટીલ સલામત છે જ્યારે મશીનમાં યોગ્ય ધુમાડો કાઢવા અને ગાળણક્રિયા હોય; તેના વિના તે અસુરક્ષિત છે. ઝીંક કોટિંગ ઝીંક ઓક્સાઇડ ધુમાડામાં બાષ્પીભવન થાય છે જે શ્વાસમાં લેવાથી ધાતુના ધુમાડાનું તાવ પેદા કરે છે, તેથી હાઇ-ફ્લો એક્ઝોસ્ટ અને ફિલ્ટર સિસ્ટમ સાથે બંધ મશીન, 5 mg/m3 ઝિંક ઓક્સાઇડની OSHA મર્યાદાથી નીચે રાખવામાં આવે છે, તે નિર્ણાયક આવશ્યકતા છે. વેન્ટિલેટેડ જગ્યામાં ક્યારેય ગેલ્વેનાઈઝ્ડ સ્ટીલ કાપશો નહીં.

બિલેટ એલ્યુમિનિયમ શું છે? CNC મશીનિંગ માર્ગદર્શિકા
2026-08-117-મિનિટ વાંચોBy Jimmy

બિલેટ એલ્યુમિનિયમ શું છે? CNC મશીનિંગ માર્ગદર્શિકા

બિલેટ શબ્દ ગુણવત્તાયુક્ત બેજની જેમ ફેલાયેલો છે: બિલેટ વ્હીલ્સ, બિલેટ ઇન્ટેક મેનીફોલ્ડ્સ, બિલેટ ફોન કેસ, બિલેટ બધું. માર્કેટિંગે આ શબ્દને એટલો વિસ્તૃત કરી દીધો છે કે મોટાભાગના ખરીદદારો અને ઘણા શોખીન મશીનિસ્ટ તેનો અર્થ શું છે તે ચોક્કસ કહી શકતા નથી. આ માર્ગદર્શિકા તેને સુધારે છે. તે કાસ્ટ અને બનાવટી સ્ટોક સામે બિલેટને વ્યાખ્યાયિત કરે છે, સમજાવે છે કે મશીનિસ્ટ શા માટે કાળજી રાખે છે, હોબી અને પ્રો શોપ્સ પર પ્રભુત્વ ધરાવતા 2 ગ્રેડની તુલના કરે છે (6061 અને 7075), અને મિલ અથવા એલ્યુમિનિયમ-સક્ષમ CNC રાઉટર પર બિલેટ એલ્યુમિનિયમ કાપવા માટે ફીડ્સ અને ગતિ મૂળભૂત બાબતોમાંથી પસાર થાય છે.

નાઇટ્રોજન વિરુદ્ધ ઓક્સિજન વિરુદ્ધ હવા: લેસર કટીંગ સહાયક ગેસ માર્ગદર્શિકા
2026-08-105-મિનિટ વાંચોBy Christina

નાઇટ્રોજન વિરુદ્ધ ઓક્સિજન વિરુદ્ધ હવા: લેસર કટીંગ સહાયક ગેસ માર્ગદર્શિકા

મોટાભાગના ફાઇબર લેસર પર વીજળી પછી આસિસ્ટ ગેસ સૌથી મોટો ઓપરેટિંગ ખર્ચ છે, અને તેની તપાસ સૌથી ઓછી થાય છે. દુકાનો મશીન સાથે ગેસની આદત વારસામાં મેળવે છે, તેને વર્ષો સુધી ચલાવે છે, અને નાઇટ્રોજનની પ્રીમિયમ ધાર, ઓક્સિજનની ગતિ, અથવા હવાની લગભગ શૂન્ય કિંમત ખરેખર બહાર જતા ભાગોને બંધબેસે છે કે કેમ તે અંગે ક્યારેય ગણિત કરતા નથી. આ માર્ગદર્શિકા નિર્ણય માળખું છે: દરેક ગેસ શું કરે છે, હળવા સ્ટીલ, સ્ટેનલેસ અને એલ્યુમિનિયમમાં ધાર-ગુણવત્તાની સરખામણી, ખર્ચ-પ્રતિ-ભાગ ગણિત, અને જાડાઈ દ્વારા દબાણ સંખ્યાઓ.

લેસર કટીંગ એલ્યુમિનિયમ: સમસ્યાઓ, સુધારાઓ અને જાડાઈ મર્યાદાઓ
2026-08-087-મિનિટ વાંચોBy Charles

લેસર કટીંગ એલ્યુમિનિયમ: સમસ્યાઓ, સુધારાઓ અને જાડાઈ મર્યાદાઓ

એલ્યુમિનિયમ એક સાથે ઉદ્યોગમાં સૌથી વધુ લેસર-કટ ધાતુઓમાંની એક છે અને તે સૌથી વધુ મુશ્કેલીનિવારણ થ્રેડો ઉત્પન્ન કરે છે. તે તે બીમને પ્રતિબિંબિત કરે છે જે તેને ઓગાળવા માટે માનવામાં આવે છે, લગભગ કોઈપણ અન્ય એન્જિનિયરિંગ ધાતુ કરતાં કટમાંથી ગરમી ઝડપથી દૂર કરે છે, અને એક ચોંટી રહેલો તળિયાનો કચરો ઉત્પન્ન કરે છે જેના વિશે સ્ટીલ કટરને ક્યારેય વિચારવાની જરૂર નથી. આ માર્ગદર્શિકા સમજાવે છે કે એલ્યુમિનિયમ શા માટે લેસર સામે લડે છે, લગભગ દરેક ખરાબ એલ્યુમિનિયમ કટ માટે જવાબદાર 4 સમસ્યાઓમાંથી પસાર થાય છે, અને જાડાઈ-બાય-વોટેજ નંબરો આપે છે જે માર્કેટિંગ દાવાઓને મશીન ઉત્પાદનમાં સ્વચ્છ રીતે કાપે છે તેનાથી અલગ કરે છે.

દેશ અને અનુભવ દ્વારા CNC પ્રોગ્રામર પગાર માર્ગદર્શિકા
2026-08-067-મિનિટ વાંચોBy Jimmy

દેશ અને અનુભવ દ્વારા CNC પ્રોગ્રામર પગાર માર્ગદર્શિકા

CNC પ્રોગ્રામિંગ એ થોડા કુશળ વ્યવસાયોમાંનું એક છે જ્યાં 4 વર્ષની ડિગ્રી વિના ટેકનિશિયન 6 આંકડા સુધી પહોંચી શકે છે. ઓપરેટરથી પ્રોગ્રામર અને લીડ પ્રોગ્રામર વચ્ચેના માર્ગમાં પગારના પગલાં સ્પષ્ટ રીતે દસ્તાવેજીકૃત થયા છે, અને માંગ બાજુમાં સુધારો થતો રહે છે કારણ કે ઉત્પાદન પુનઃશોધ લાયક પ્રોગ્રામરોના ઘટતા પૂલ સાથે અથડાય છે. આ માર્ગદર્શિકામાં CNC પ્રોગ્રામરો અનુભવ સ્તર અને દેશ દ્વારા શું કમાય છે, પગાર તફાવત શું ચલાવે છે અને કૌશલ્ય રોડમેપ જે તમને સૌથી ઝડપથી સીડી ઉપર લઈ જાય છે તે આવરી લેવામાં આવ્યું છે.

  • 1
  • 2
  • 3
  • >
  • દર્શાવે 215 વસ્તુઓ ચાલુ 11 પાના