ટમ્બલર બ્લેન્ક્સ બજારમાં મળતા લગભગ કોઈપણ અન્ય બ્લેન્ક્સ કરતાં વધુ સપાટીના પ્રકારોમાં આવે છે, અને દરેકને અલગ અલગ નંબરો જોઈએ છે. આ માર્ગદર્શિકા કોટિંગ અને મશીન દ્વારા સેટિંગ્સને સૉર્ટ કરે છે, પછી કેલિપર્સથી અંતિમ વાઇપ સુધી રોટરી સેટઅપ પર ચાલે છે.
કોટિંગનું ખરેખર શું થાય છે
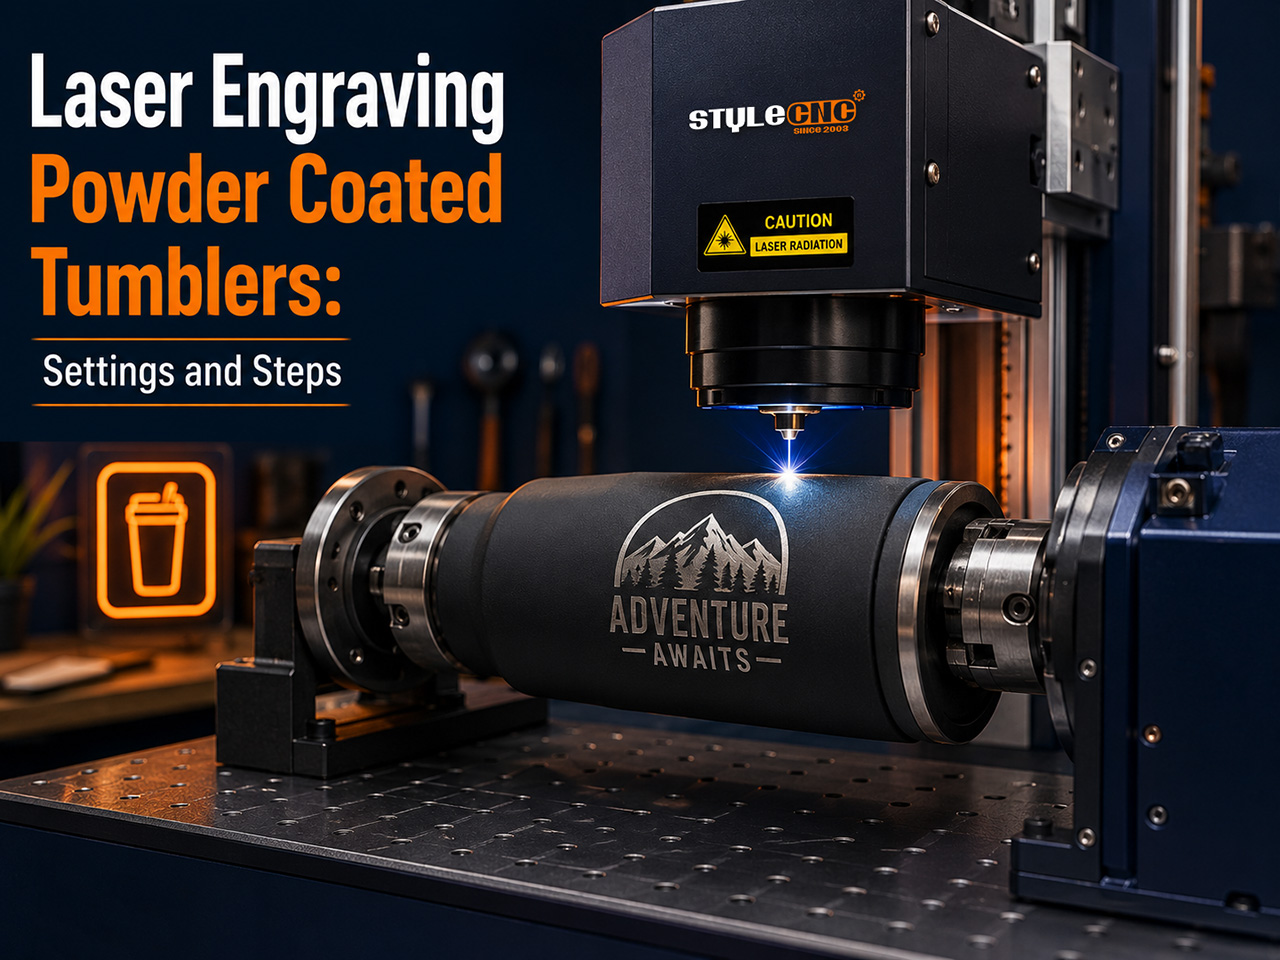
આ બીમ આશરે 60 થી 120 માઇક્રોનના કોટિંગ સ્તરને બાષ્પીભવન કરે છે અને નીચે તેજસ્વી સ્ટેનલેસને બહાર કાઢે છે, તેથી કોન્ટ્રાસ્ટ મુક્ત આવે છે: ઉપર કોટિંગનો રંગ, નીચે ચાંદી. કંઈ ઉમેરવામાં આવતું નથી, તેથી જ આ નિશાન ક્યારેય છૂટા પડતા નથી.
બેર-સ્ટીલ માર્કિંગ એ એક અલગ ભૌતિકશાસ્ત્ર છે. ત્યાં લેસર કંઈપણ દૂર કરવાને બદલે સપાટીને ઘેરા અથવા રંગીન ફિલ્મમાં ઓક્સિડાઇઝ કરે છે, અને તે મુજબ સેટિંગ્સ બદલાય છે.
બંને કામો પાછળના સેટઅપ પર દરરોજ ચાલે છે. STYLECNC's કોતરેલું યેતી, રેમ્બલર અને ટમ્બલર સોલ્યુશન, અને નીચેનો ચાર્ટ બે પરિવારોને અલગ રાખે છે.
સપાટી માટે મશીન પસંદ કરો
ફાઇબર સ્ત્રોત એ ઓલરાઉન્ડર છે. તે કોટિંગને ઝડપથી દૂર કરે છે, સ્પ્રે વિના એકદમ સ્ટેનલેસને ચિહ્નિત કરે છે, અને ચક રોટરી સાથે કુદરતી રીતે જોડાય છે, તેથી જ ફાઇબર લેસર માર્કિંગ મશીનો સૌથી સમર્પિત ટમ્બલર સેટઅપ્સને એન્કર કરો.
CO2 કોટેડ કપને સારી રીતે હેન્ડલ કરે છે અને લાકડા અને એક્રેલિક સાથે કામ વહેંચે છે, જોકે એકદમ ધાતુને પહેલા માર્કિંગ કમ્પાઉન્ડની જરૂર હોય છે. વધુ વ્યાપક બ્રાઉઝ કરો. લેસર કોતરણી મશીન શ્રેણી જ્યારે ટમ્બલર વર્ક અને ફ્લેટ જોબ્સ એક જ દુકાનમાં કામ કરે છે.
ડાયોડ મશીનો શોખની ગતિએ બજેટમાં કોટેડ બ્લેન્ક્સને હેન્ડલ કરી શકે છે. એકદમ સ્ટીલ પર સંપૂર્ણ રંગ માટે, ફક્ત એક MOPA રંગ સ્રોત ઓક્સાઇડ રંગછટા વધારે છે; પ્રમાણભૂત નિશ્ચિત પલ્સ નથી કરી શકતા.
સપાટી અને મશીન દ્વારા સેટિંગ્સ ચાર્ટ
નીચેની બારીઓ માઉન્ટેડ રોટરી ધારે છે, વળાંકની ટોચ પર ધ્યાન કેન્દ્રિત કરે છે, અને ફેક્ટરી કોટિંગ્સ. ખાલી જગ્યાના પાયા પર સ્વચ્છ પરીક્ષણ પછી જ ઉપરની તરફ ગોઠવો.
| સપાટી પ્રકાર | ફાઈબર લેસર 30W | CO2 લેસર 60W | ડાયોડ લેસર 10W |
| માપન | ઝડપ મીમી/સે, પાવર %, ફ્રીક્વન્સી kHz | ઝડપ મીમી/સે, પાવર % | ઝડપ મીમી/મિનિટ, પાવર % |
| પાવડર કોટ દૂર કરવું | ૪૫- પર ૫૦૦૦-૬૦૦૦70%, ૩૦-૬૦ kHz, ૧-૨ પાસ | ૩૦-૪૫% ના દરે ૨૫૦-૩૫૦, ૨-૩ પાસ | ૩૦૦૦-૪૫૦૦ વાગ્યે 60-80%, ૧-૨ પાસ |
| ઇપોક્સી અથવા ગ્લિટર કોટ | ૩૦૦૦-૪૫૦૦ વાગ્યે 60-80%, 20-40 kHz, 2-4 પાસ | ૩૦-૪૫% ના દરે ૨૫૦-૩૫૦, ૨-૩ પાસ | ૪૫- પર ૫૦૦૦-૬૦૦૦90%, ૨-૩ પાસ |
| એકદમ સ્ટેનલેસ ડાર્ક માર્ક | ૪૫- પર ૫૦૦૦-૬૦૦૦60%, 40-60 kHz, સિંગલ પાસ | માર્કિંગ સંયોજન જરૂરી છે | માર્કિંગ પેસ્ટ જરૂરી છે |
| બેર સ્ટીલ પર પૂર્ણ રંગ | MOPA સ્ત્રોત જરૂરી છે, ઓછી ગતિવાળી ગ્રીડ | યોગ્ય નથી | યોગ્ય નથી |
| સબલાઈમેશન પોલિમર કોટ | આગ્રહણીય નથી, કોટિંગ પીગળી જાય છે | આગ્રહણીય નથી, કોટિંગ પીગળી જાય છે | આગ્રહણીય નથી, કોટિંગ પીગળી જાય છે |
યાદ રાખવા લાયક મુખ્ય આંકડા
• સામાન્ય 20 ઔંસ બ્લેન્ક્સની પહોળાઈ આશરે 74 થી 78 મીમી હોય છે, અને 1 મીમી વ્યાસની ભૂલ દેખીતી રીતે વીંટાળેલા લખાણને વિકૃત કરે છે.
• પાવડર કોટિંગ લગભગ 60 થી 120 માઇક્રોન જાડા હોય છે; પાવડર કોટિંગ ઇન્સ્ટિટ્યૂટ સામાન્ય ફિનિશ પાછળની રસાયણશાસ્ત્રનું દસ્તાવેજીકરણ કરે છે.
• ગ્લિટર અને ઇપોક્સી સ્તરો પ્રમાણભૂત પાવડર કરતા અનેક ગણા જાડા હોય છે અને હંમેશા વધારાના પાસની જરૂર પડે છે.
• ગેલ્વો સિસ્ટમ પર, 8 થી 10 મીમી ચાપના સેગમેન્ટ્સ સમગ્ર ચિહ્નને ફોકલ વિન્ડોની અંદર રાખે છે.
• એક ધીમા, ગરમ પાસ કરતાં વધુ ઝડપે 2 ઝડપી પાસ વધુ તેજસ્વી રીવીલ છોડે છે.
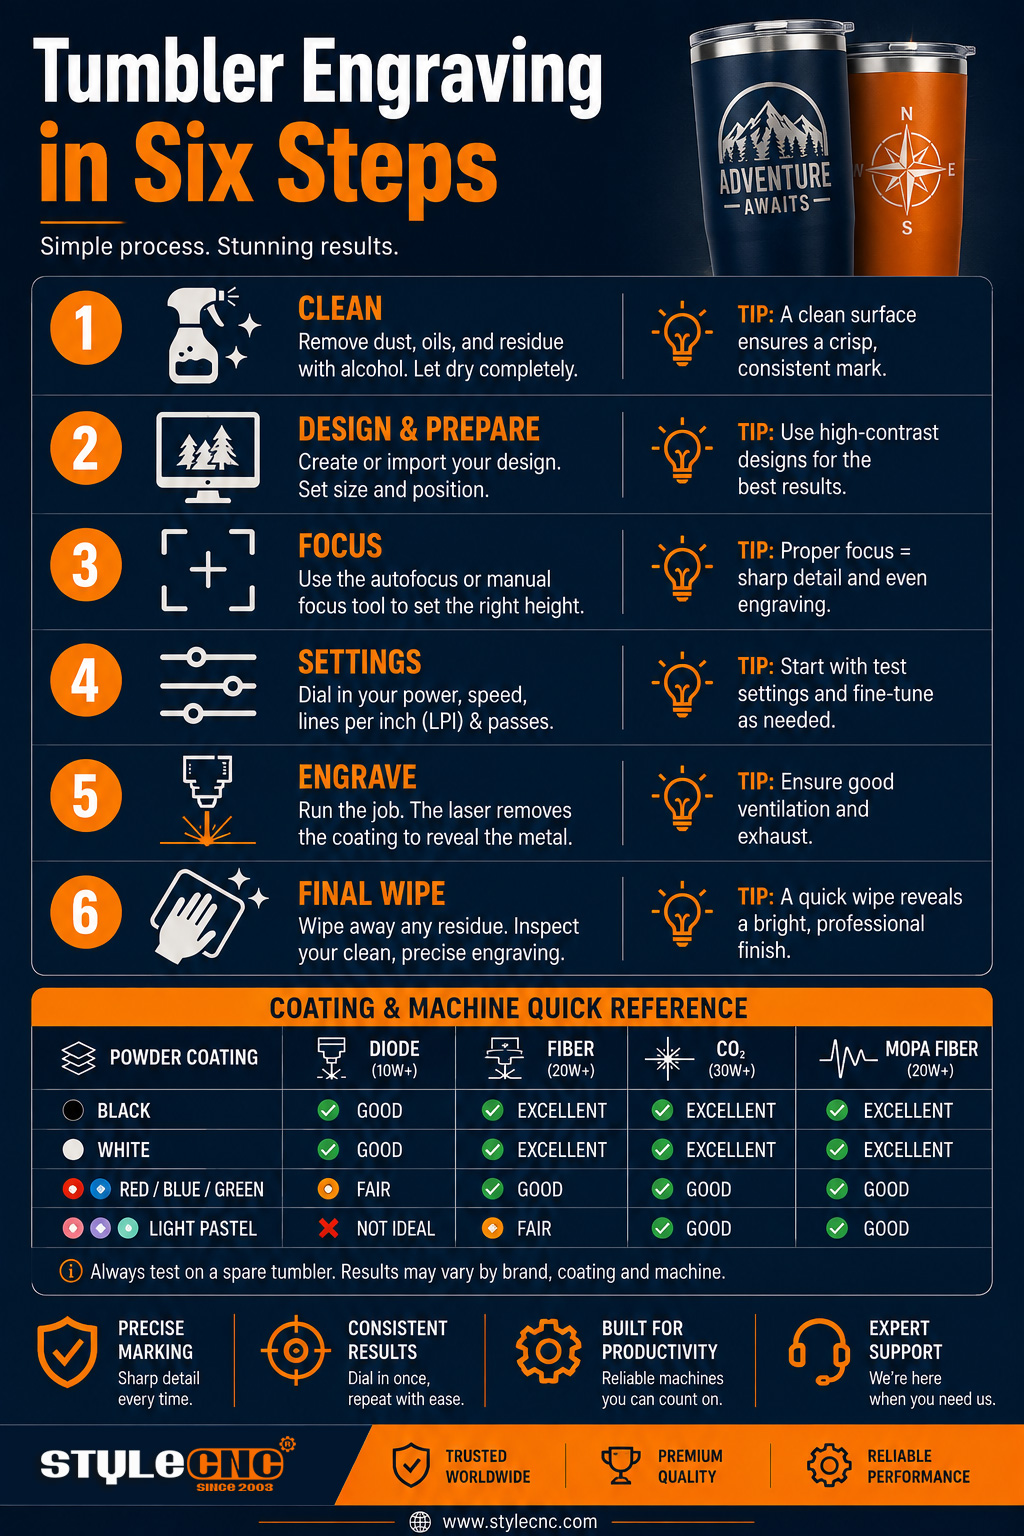
સ્ટેપ બાય સ્ટેપ: ખાલીથી ફિનિશ્ડ ટમ્બલર સુધી
• ખાલી જગ્યાને આઇસોપ્રોપીલ આલ્કોહોલથી સાફ કરો અને પછી તેને ફક્ત કિનાર અને બેઝ દ્વારા જ સાફ કરો; ત્વચા પર તેલ છતી થાય છે.
• ચોક્કસ કોતરણી ઝોન પર કેલિપર્સ વડે વ્યાસ માપો અને તેને રોટરી સેટિંગ્સમાં દાખલ કરો; સૂચિબદ્ધ કદ પર ક્યારેય વિશ્વાસ કરશો નહીં.
• કપને ચકમાં અથવા ગ્રિપ-ટેપ્ડ રોલર્સ પર માઉન્ટ કરો અને ધરીને સમતળ કરો; રોટરી જોડાણ માર્ગદર્શિકા ચક વર્ઝનને છેડેથી છેડે બતાવે છે.
• ટેબલ પર નહીં, પણ બીમની નીચે સીધા વળાંકની ટોચની રેખા પર ધ્યાન કેન્દ્રિત કરો.
• કામને ફ્રેમ કરો, ખાતરી કરો કે વેલ્ડ સીમ આર્ટવર્કથી દૂર છે, અને બેઝ અથવા બલિદાન ખાલી જગ્યા પર હળવો પરીક્ષણ કરો.
• કોતરણી સાથે નિષ્કર્ષણ ચાલુ છે લેસર મશીનો માટે ફ્યુમ એક્સટ્રેક્ટર, પછી તાજા આલ્કોહોલ પાસથી અવશેષો સાફ કરો.
વક્ર પોલિશ્ડ સ્ટીલ અદ્રશ્ય ફાઇબર તરંગલંબાઇને અણધારી દિશામાં ફેંકે છે, તેથી લેસર ઇન્સ્ટિટ્યૂટ ઓફ અમેરિકાના માર્ગદર્શનને પૂર્ણ કરતા 1064 nm માટે રેટ કરાયેલા ચશ્મા સમગ્ર કાર્ય માટે ચાલુ રહે છે, અને વોલ્યુમ વધે તે પહેલાં NIOSH એક્સપોઝર નોંધો વાંચવા યોગ્ય છે.
ઓપરેટરો ખરેખર પૂછતા પ્રશ્નો
જો ટમ્બલર મુખ્ય ઉત્પાદન હોય તો મારે કયું મશીન ખરીદવું જોઈએ?
ચક રોટરી સાથેનો ફાઇબર સ્ત્રોત એક પેકેજમાં કોટિંગ દૂર કરવા, બેર-સ્ટીલના નિશાન અને ઉત્પાદન ગતિને આવરી લે છે. પસંદ કરો. CO2 ફક્ત ત્યારે જ જ્યારે કોટેડ કપ લાકડા અને એક્રેલિક વર્ક સાથે મશીનને શેર કરે છે.
એક ગ્લાસ ગ્લાસ બનાવવામાં ખરેખર કેટલો સમય લાગે છે?
એક ફાઇબર લોગો એકવાર લગાવ્યા પછી 30 થી 90 સેકન્ડ ચાલે છે. એક સંપૂર્ણ CO2 ફોટો રેપ મશીનને 10 થી 20 મિનિટ સુધી પકડી શકે છે, તેથી ક્વોટ રેપ અને લોગો ખૂબ જ અલગ રીતે બનાવવામાં આવે છે.
વક્ર સપાટી પર હું ક્યાં ધ્યાન કેન્દ્રિત કરી શકું?
બીમની સીધી નીચે ટોચની રેખા પર, ક્યારેય ટેબલ પર નહીં. રોટરી દરેક સેગમેન્ટને સમાન ઊંચાઈ પર લાવે છે, તેથી એક કાળજીપૂર્વક ધ્યાન કેન્દ્રિત કરવાથી સમગ્ર આવરણની સેવા મળે છે.
ખાલી જગ્યાઓને બગાડતી સામાન્ય ભૂલો
• ચાપના ભાગોમાં વિભાજીત કરવાને બદલે એક પાસમાં પહોળા આવરણને કોતરવું.
• કેલિપર્સથી માપવાને બદલે વ્યાસનો અંદાજ લગાવવો.
• આલ્કોહોલ વાઇપ છોડીને ત્વચા પર તેલનો ભૂંડો દેખાવા દેવો.
• સ્ટાન્ડર્ડ પાવડર કોટ સેટિંગ્સ પર ઇપોક્સી ગ્લિટર કોટ્સ ચલાવવા.
• કપને ગ્રિપ ટેપ કે સ્ટોપ વગર ખુલ્લા રોલર્સ પર ફરવા દેવો.
• વેલ્ડ સીમને બારીક લખાણ સાથે ક્રોસ કરવું.
• કોટેડ કપ પર બેર-મેટલ સેટિંગ્સનો ઉપયોગ કરવો અને પ્રભામંડળને સળગાવવો.
• કોઈ નિષ્કર્ષણ ચાલ્યા વિના ઘરની અંદર એબ્લેટિંગ કોટિંગ.
પ્રી-એન્ગ્રેવિંગ ટમ્બલર ચેકલિસ્ટ
✓ ખાલી જગ્યાને આઇસોપ્રોપીલ આલ્કોહોલથી સાફ કરો અને તેને સંપૂર્ણપણે સૂકવો.
✓ કેલિપર્સ વડે વ્યાસ માપો અને તેને રોટરી સેટઅપમાં દાખલ કરો.
✓ ફ્રેમ બનાવતા પહેલા ટમ્બલરને માઉન્ટ કરો, લેવલ કરો અને ટેસ્ટ-સ્પિન કરો.
✓ ટેબલ પર નહીં, પણ વળાંકના શિખર પર ધ્યાન કેન્દ્રિત કરો.
✓ કામને ફ્રેમ કરો અને ખાતરી કરો કે સીમ ડિઝાઇનની બહાર બેઠી છે.
✓ બેઝ અથવા બલિદાન ખાલી જગ્યા પર લાઇટ ટેસ્ટ પાસ ચલાવો.
✓ સંપૂર્ણ કાર્ય માટે નિષ્કર્ષણ અને રેટેડ આંખનું રક્ષણ ચાલુ રાખો.
વારંવાર પૂછાતા પ્રશ્નો
નીચે આપેલા પ્રશ્નો નિર્માતા અને ચિહ્નિત સમુદાયોમાં વારંવાર આવે છે; ઝડપી સંદર્ભ માટે જવાબો સંક્ષિપ્ત કરવામાં આવ્યા છે.
વચ્ચેનો ભાગ શાર્પ છે પણ બાજુઓ ઝાંખી કેમ છે?
ગેલ્વો મશીન પર, બીમ ફક્ત વળાંકની સાંકડી પટ્ટી પર ફોકસ ધરાવે છે. આર્ટવર્કને 8 થી 10 મીમી ચાપના ભાગોમાં વિભાજીત કરો અને તેમની વચ્ચે રોટરી સ્ટેપ થવા દો, અને દરેક ઝોન ફોકલ વિન્ડોની અંદર ઉતરે છે.
ટમ્બલર્સ માટે રોલર રોટરી કે ચક રોટરી?
ચક રિમને પકડે છે અને શૂન્ય સ્લિપ સાથે ફેરવે છે, જે હેન્ડલ્સ, ટેપર્સ અને ફુલ રેપ્સને અનુકૂળ આવે છે. રોલર્સ સસ્તા અને લોડ થવામાં ઝડપી હોય છે પરંતુ હળવા કપને ડ્રિફ્ટ થવા દે છે. જો ટમ્બલર્સ તમારું મુખ્ય ઉત્પાદન હોય, તો ચક થોડા બરબાદ થયેલા બ્લેન્ક્સમાં જ પોતાનો ખર્ચ ચૂકવી દે છે.
નવા કપ કદ માટે હું પરિભ્રમણ કેવી રીતે માપાંકિત કરી શકું?
વળાંકની આસપાસ જાણીતા h8 નો લંબચોરસ કોતરો, પછી તેને લવચીક ટેપથી માપો. જો તે લાંબો બહાર આવે છે, તો દાખલ કરેલ વ્યાસ અથવા પગલાઓનું મૂલ્ય ઊંચું છે; તેને ભૂલ ગુણોત્તર દ્વારા માપો અને ફરીથી ચલાવો. 2 પરીક્ષણ ચક્ર સામાન્ય રીતે મિલીમીટરના અપૂર્ણાંકમાં આવે છે.
કોટિંગ સાફ થવાને બદલે ભૂરા કેમ થઈ ગયા?
ભૂરા રંગના પ્રભામંડળનો અર્થ એ છે કે બીમે કોટિંગને બાષ્પીભવન કરવાને બદલે તેને રાંધ્યું છે. ગતિ વધારો અથવા શક્તિ ઘટાડો, પછી બાકી રહેલ ભાગ ઉપાડવા માટે બીજો પ્રકાશ પાસ ઉમેરો. ઠંડા, ઝડપી પાસ તેજસ્વી ચાંદી છોડી દે છે; ધીમા, ગરમ પાસ ધારમાં રંગ શેકતા હોય છે.
શું હું વેલ્ડ સીમ પર કોતરણી કરી શકું?
ન કરવું વધુ સારું. સીમ સપાટી પર ગર્વથી વાળ પર બેસે છે, તેથી તેને પાર કરતા બારીક લખાણ દૃશ્યમાન વિરામ દર્શાવે છે. ખાલી જગ્યાને ફેરવો જેથી સીમ આર્ટવર્કની વિરુદ્ધ આવે, અથવા તેને ઇરાદાપૂર્વકના બોર્ડર એલિમેન્ટ હેઠળ છુપાવો. મોટાભાગની દુકાનો માઉન્ટ કરતા પહેલા સીમને ટેપથી ચિહ્નિત કરે છે.
શું મારે પછી ખુલ્લા સ્ટીલને સીલ કરવાની જરૂર છે?
ના. આ રિવિલ સ્ટેનલેસ છે, જે પોતાને સુરક્ષિત રાખે છે, અને આસપાસનો કોટિંગ અસ્પૃશ્ય રહે છે. આલ્કોહોલથી અવશેષો સાફ કરો અને ટમ્બલર દૈનિક ઉપયોગ માટે તૈયાર થઈ જશે. પારદર્શક કોટ ફક્ત એવા બાહ્ય ટુકડાઓ પર જ ટકી રહે છે જે મીઠાનો સામનો કરે છે અથવા સતત હેન્ડલિંગનો સામનો કરે છે.
સીધી રેખાઓ લહેરાતી કેમ નીકળે છે?
કપ લપસી રહ્યો છે અથવા ધ્રુજી રહ્યો છે. રોલર્સ પર ગ્રિપ ટેપ ઉમેરો, ચકને જોડો, અક્ષ સમતલ છે કે નહીં તે તપાસો અને ભાગો વચ્ચે પરિભ્રમણ ધીમું કરો. લાંબા ટમ્બલર હેઠળ ટેલસ્ટોક અથવા ફોમ સપોર્ટ મુક્ત છેડાને કામ દરમિયાન ઉછળતા અટકાવે છે.
હું ટેપર્ડ ટમ્બલર્સને કેવી રીતે હેન્ડલ કરી શકું?
રોટરીને શિમ કરો અથવા ટિલ્ટ કરો જેથી કોતરણી ઝોન બીમ પાથની સમાંતર રહે, ડિઝાઇન સાથે ફોકસ સતત રહે. એડજસ્ટેબલ એંગલ સાથે ચક રોટરી આને એક-નોબ જોબ બનાવે છે. આર્ટવર્કના કેન્દ્રમાં વ્યાસ દાખલ કરો, રિમ પર નહીં.
શું બળી ગયેલા કોટિંગમાંથી નીકળતો ધુમાડો ખતરનાક છે?
તેમને એવી રીતે ટ્રીટ કરો જાણે તેઓ હોય. એબ્લેટેડ કોટિંગ્સ એવા સૂક્ષ્મ કણો અને સંયોજનો છોડે છે જે તમે ઘરની અંદર ન ઇચ્છતા હો, તેથી ફ્યુમ એક્સટ્રેક્ટર અથવા વેન્ટ બહાર ચલાવો અને એન્ક્લોઝર બંધ રાખો. NIOSH જેવી એજન્સીઓ ઉત્પાદન પહેલાં વાંચવા યોગ્ય એક્સપોઝર માર્ગદર્શિકા પ્રકાશિત કરે છે.