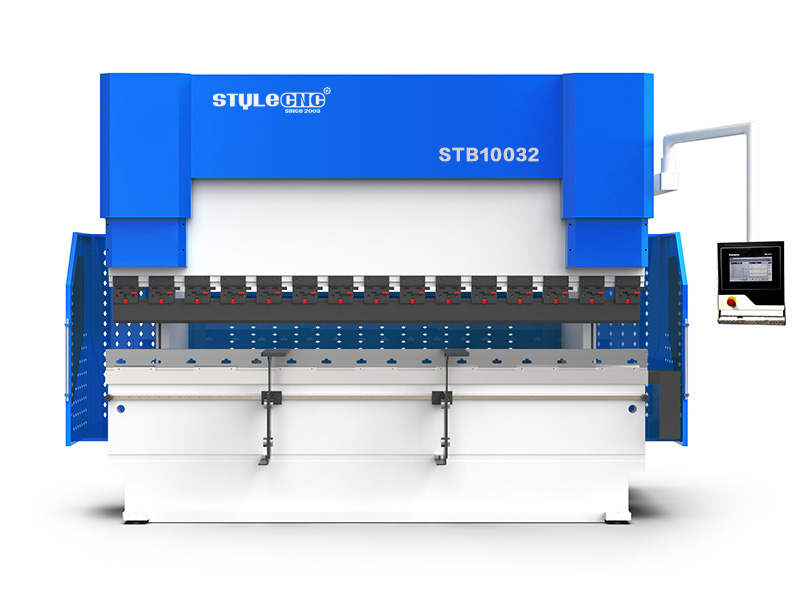
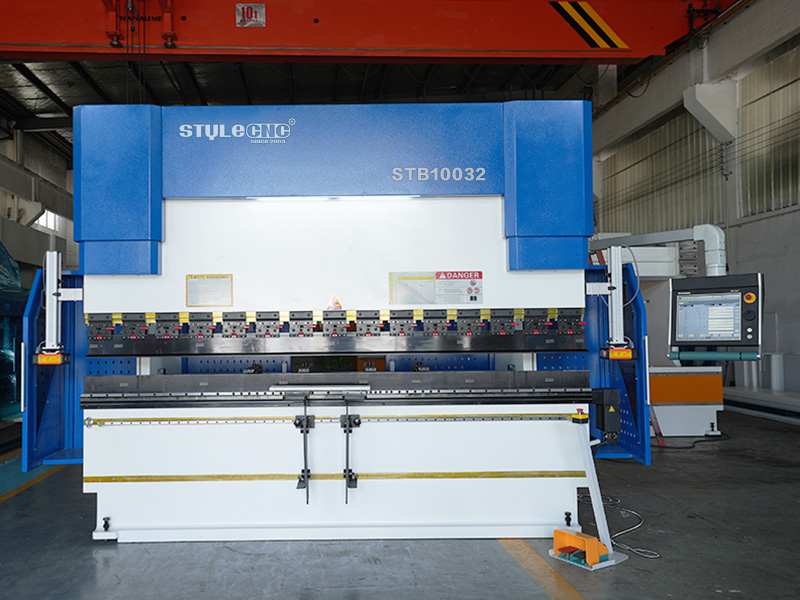
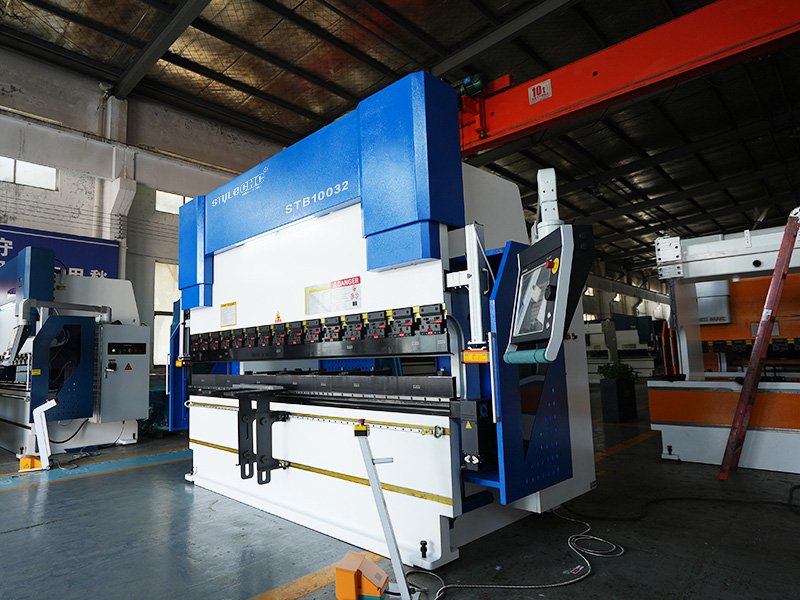
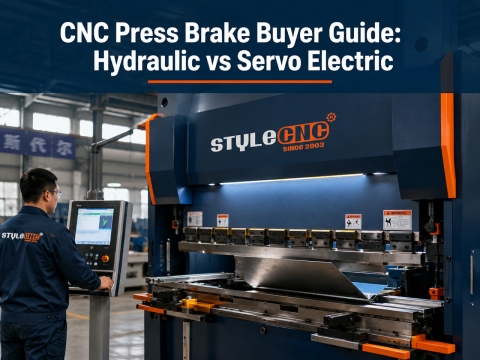
નક્કી કરેલા સમયે પહોંચ્યું અને સારી રીતે પેક કર્યું. STB10032 ઉચ્ચ-શક્તિવાળા સ્ટીલથી બનેલું છે, જે ભારે-ભારવાળી ઓપરેટિંગ પરિસ્થિતિઓમાં પણ સ્થિર બેન્ડિંગને સક્ષમ બનાવે છે. તેનું CNC કંટ્રોલર વપરાશકર્તા-મૈત્રીપૂર્ણ ટચસ્ક્રીન ઇન્ટરફેસ સાથે સ્માર્ટ બેન્ડ સિક્વન્સિંગ અને રીઅલ-ટાઇમ ડાયગ્નોસ્ટિક્સને સપોર્ટ કરે છે. વધુમાં, STYLECNC રિમોટ મુશ્કેલીનિવારણ અને ઝડપી સ્પેરપાર્ટ્સ ડિલિવરી સાથે વૈશ્વિક સપોર્ટ નેટવર્ક પૂરું પાડે છે. જોકે, હાઇડ્રોલિક-આધારિત સિસ્ટમ તરીકે, STB10032 ને સંપૂર્ણપણે સ્વચાલિત પેનલ બેન્ડિંગ મશીનોની તુલનામાં પ્રમાણમાં ઊંચા સ્તરના નિયમિત જાળવણીની જરૂર પડે છે. એકંદરે, આ એક ઉત્તમ હાઇડ્રોલિક પ્રેસ બ્રેક છે જે કિંમત બિંદુએ ઉચ્ચ પ્રદર્શન આપે છે (લગભગ $22,000), જે ઉચ્ચ કક્ષાની યુરોપિયન અને અમેરિકન બ્રાન્ડ્સ કરતાં વધતી દુકાનો માટે વધુ ખર્ચ-અસરકારક છે.
શીટ મેટલ બેન્ડિંગ માટે 2026 શ્રેષ્ઠ CNC પ્રેસ બ્રેક
શું તમે શીટ મેટલ ફેબ્રિકેશનમાં ચોક્કસ અને સુસંગત ખૂણા પ્રાપ્ત કરવા માટે પ્રયત્નશીલ છો, પછી ભલે તમે નાના અને જટિલ ઘટકો સાથે કામ કરી રહ્યા હોવ કે મોટા પાયે માળખાકીય ભાગો સાથે? CNC બેન્ડર્સ બધું સરળ બનાવે છે. ચાલો ઔદ્યોગિક શીટ મેટલ ફેબ્રિકેશનમાં ઓટોમેટેડ બેન્ડિંગ તકનીકોમાં ઊંડાણપૂર્વક જઈએ અને 2026 માટે તમારા શ્રેષ્ઠ-ઇન-ક્લાસ ચોકસાઇ CNC પ્રેસ બ્રેક પસંદ કરીએ. STYLECNC.
- બ્રાન્ડ - STYLECNC
- મોડલ - STB10032
- મેકર - જીનન સ્ટાઇલ મશીનરી કંપની લિ.
- વર્ગ - CNC બેન્ડિંગ મશીન
- દર મહિને વેચાણ માટે સ્ટોકમાં 360 યુનિટ ઉપલબ્ધ છે
- ગુણવત્તા અને સલામતીના સંદર્ભમાં CE ધોરણોનું પાલન
- સમગ્ર મશીન માટે એક વર્ષની મર્યાદિત વોરંટી (મુખ્ય ભાગો માટે વિસ્તૃત વોરંટી ઉપલબ્ધ છે)
- તમારી ખરીદી માટે 30-દિવસની મની બેક ગેરંટી
- અંતિમ વપરાશકર્તાઓ અને ડીલરો માટે મફત આજીવન ટેકનિકલ સપોર્ટ
- ઓનલાઈન (પેપાલ, અલીબાબા) / ઓફલાઈન (ટી/ટી, ડેબિટ અને ક્રેડિટ કાર્ડ)
- વૈશ્વિક લોજિસ્ટિક્સ અને ગમે ત્યાં આંતરરાષ્ટ્રીય શિપિંગ
CNC પ્રેસ બ્રેક શું છે?
CNC પ્રેસ બ્રેક એ એક ઓટોમેટિક શીટ મેટલ બેન્ડર છે જેનો ઉપયોગ ઔદ્યોગિક ઉત્પાદનમાં થાય છે, મુખ્યત્વે મેટલ પ્લેટોને ઇચ્છિત આકારના ઉચ્ચ-ચોકસાઇવાળા મેટલ ઘટકોમાં વાળવા માટે.
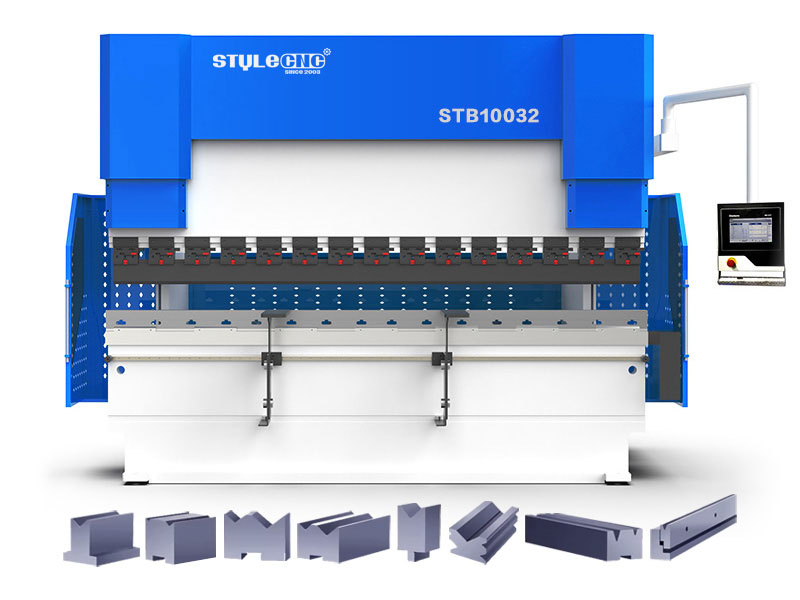
CNC પ્રેસ બ્રેકમાં મશીન ફ્રેમ, રેમ, વર્કટેબલ અને બેક ગેજ એસેમ્બલી સહિતના મુખ્ય ઘટકોનો સમાવેશ થાય છે. CNC સિસ્ટમ રેમ (અપર ડાઇ) અને બેક ગેજને ચોક્કસ રીતે નિયંત્રિત કરે છે જેથી દરેક અનુગામી બેન્ડિંગ ઓપરેશન માટે મેટલ શીટની સ્થિતિ આપમેળે ગોઠવી શકાય, જેનાથી માનવ ભૂલ ઓછી થાય છે અને ઉચ્ચ-ગુણવત્તાવાળા બેન્ડ્સ સુનિશ્ચિત થાય છે.
CNC પ્રેસ બ્રેક કેવી રીતે કામ કરે છે?
CNC પ્રેસ બ્રેક કમ્પ્યુટર-નિયંત્રિત CAM સોફ્ટવેરનો ઉપયોગ કરીને ઓપરેટર દ્વારા દાખલ કરાયેલ વર્કપીસના પરિમાણો, સામગ્રીનો પ્રકાર અને બેન્ડિંગ એંગલ જેવા પરિમાણોને કમાન્ડ કોડમાં રૂપાંતરિત કરે છે, જે બેન્ડરની અક્ષો અને ટૂલિંગને વિવિધ દિશામાં અને વિવિધ ખૂણા પર ખસેડવા માટે ચલાવે છે, જેનાથી જટિલ રચના કાર્યો હાથ ધરવામાં આવે છે જેમાં બહુવિધ બેન્ડિંગ તબક્કાઓનો સમાવેશ થાય છે.
CNC પ્રેસ બ્રેક્સ શું કરી શકે છે?
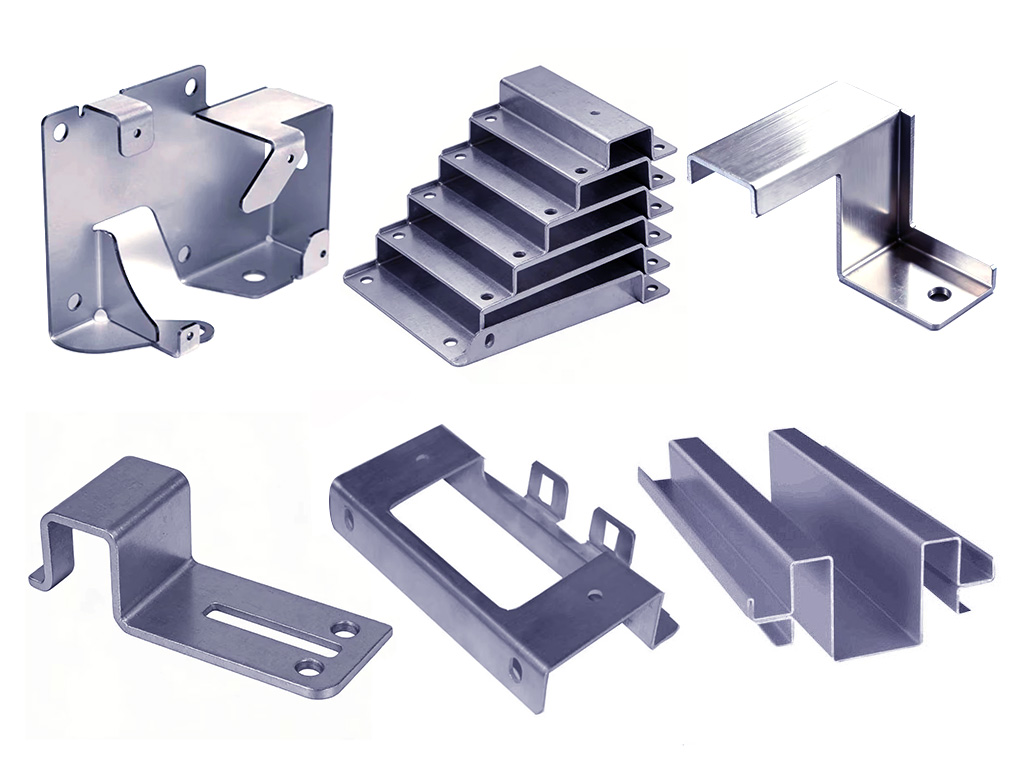
CAD/CAM સોફ્ટવેરનો ઉપયોગ કરીને બેન્ડિંગ એંગલ અને જરૂરી દબાણની ચોક્કસ ગણતરી કરવી - અને ઉપલા ડાઇ (પંચ) અને નીચલા ડાઇ (ડાઇ બ્લોક) ની સંકલિત ક્રિયા પર આધાર રાખીને - CNC પ્રેસ બ્રેક સ્ટીલ, આયર્ન, એલ્યુમિનિયમ, પિત્તળ અને તાંબા જેવી સામગ્રીનો ઉપયોગ કરીને ફોલ્ડિંગ, કસ્ટમ આકાર આપવા અને વિવિધ જટિલ ધાતુના માળખા બનાવવા જેવા કાર્યો કરી શકે છે. CNC પ્રેસ બ્રેક ઝડપી, ઉચ્ચ-વોલ્યુમ ઉત્પાદન તેમજ અત્યંત ઉચ્ચ ચોકસાઇની જરૂર હોય તેવા બેન્ડિંગ કામગીરી પ્રાપ્ત કરવા માટે એક આદર્શ સાધન તરીકે સેવા આપે છે, જે તેને મહત્વપૂર્ણ એરોસ્પેસ ઘટકોની ચોકસાઇ રચના, ઇલેક્ટ્રોનિક સાધનો ચેસિસ અને કેબિનેટનું ઉત્પાદન, ઓટોમોટિવ દરવાજા, છત અને માળખાકીય ભાગોની રચના અને નિર્માણ, તેમજ વિવિધ પ્રકારના પ્રોટોટાઇપિંગ એપ્લિકેશનો માટે લોકપ્રિય બનાવે છે.
તરફથી
| મોડલ | STB10032 | STB25041 | STB60060 |
|---|---|---|---|
| મહત્તમ બેન્ડિંગ ફોર્સ | 1000KN | 2500KN | 6000KN |
| બેન્ડિંગ લંબાઈ | 3200mm | 4100mm | 6000mm |
| સ્તંભો વચ્ચેની પહોળાઈ | 2600mm | 3400mm | 4800mm |
| ગળાની ઊંડાઈ | 400mm | 400mm | 600mm |
| ખુલ્લી ઊંચાઈ | 480mm | 500mm | 670mm |
| ઝડપી પડવાની ગતિ | 180mm/s | 130mm/s | 90mm/s |
| કામ ઝડપ | 0-10mm/s | 0-8mm/s | 0-7mm / સેકંડ |
| પરત ઝડપ | 160mm/s | 120mm/s | 90mm/s |
| મુખ્ય મોટર પાવર | 7.5KW | 18.5KW | 51KW |
| પરિમાણો (એલ × ડબલ્યુ × એચ) | 3700 × 1930 × 2630mm | 4700 × 2120 × 2820mm | 6200 × 2700 × 4750mm |
| મશીન W8 (કિલો) | 8000 | 14800 | 59000 |
| બેન્ડિંગ જાડાઈ (નોંધ: 300 ની લંબાઈ વાળીને0mm) | ≤ 3 મીમી કાર્બન સ્ટીલ | ≤ 7 મીમી કાર્બન સ્ટીલ | ≤ 12mm કાર્બન સ્ટીલ |
| ≤ 2mm કાટરોધક સ્ટીલ | ≤ 4.5mm કાટરોધક સ્ટીલ | ≤ 7.5mm કાટરોધક સ્ટીલ | |
| .4.5mm એલ્યુમિનિયમ | ≤10mm એલ્યુમિનિયમ | ≤18mm એલ્યુમિનિયમ |
મુખ્ય વિશેષતાઓ
યાંત્રિક માળખું
CNC પ્રેસ બ્રેકની રચનામાં મુખ્યત્વે મશીન ફ્રેમ, અપરાઇટ્સ, રેમ (સ્લાઇડર), વર્કટેબલ, મુખ્ય હાઇડ્રોલિક સિલિન્ડરો અને બેક ગેજ એસેમ્બલીનો સમાવેશ થાય છે. બધા ઘટકો મર્યાદિત તત્વ વિશ્લેષણ (FEA)માંથી પસાર થયા છે અને 3D અસાધારણ મજબૂતાઈ અને કઠોરતા સુનિશ્ચિત કરવા માટે સોફ્ટવેર ઑપ્ટિમાઇઝેશન. દરેક માળખાકીય ઘટકમાં ઉત્કૃષ્ટ ડિઝાઇન છે - મજબૂત, ટકાઉ અને કામગીરીમાં સ્થિર - જેનાથી મશીનની એકંદર કામગીરી અને સેવા જીવનમાં નોંધપાત્ર વધારો થાય છે.
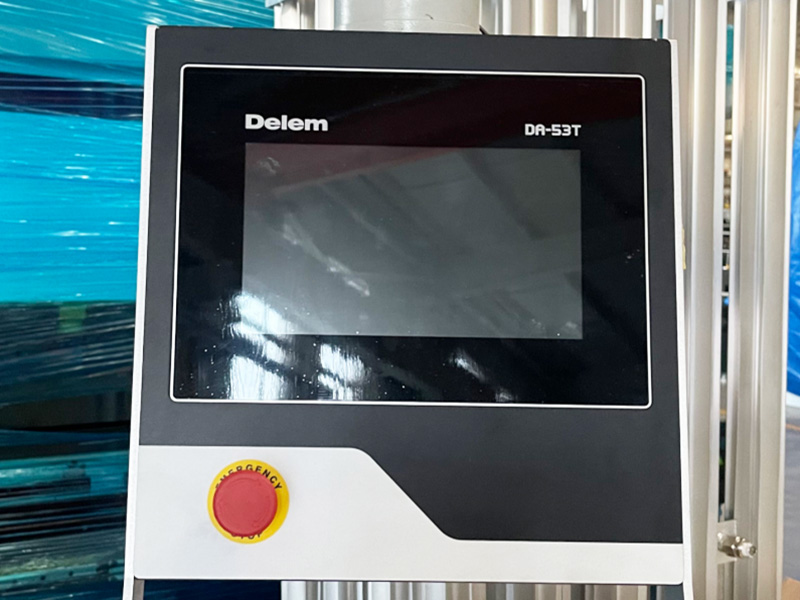
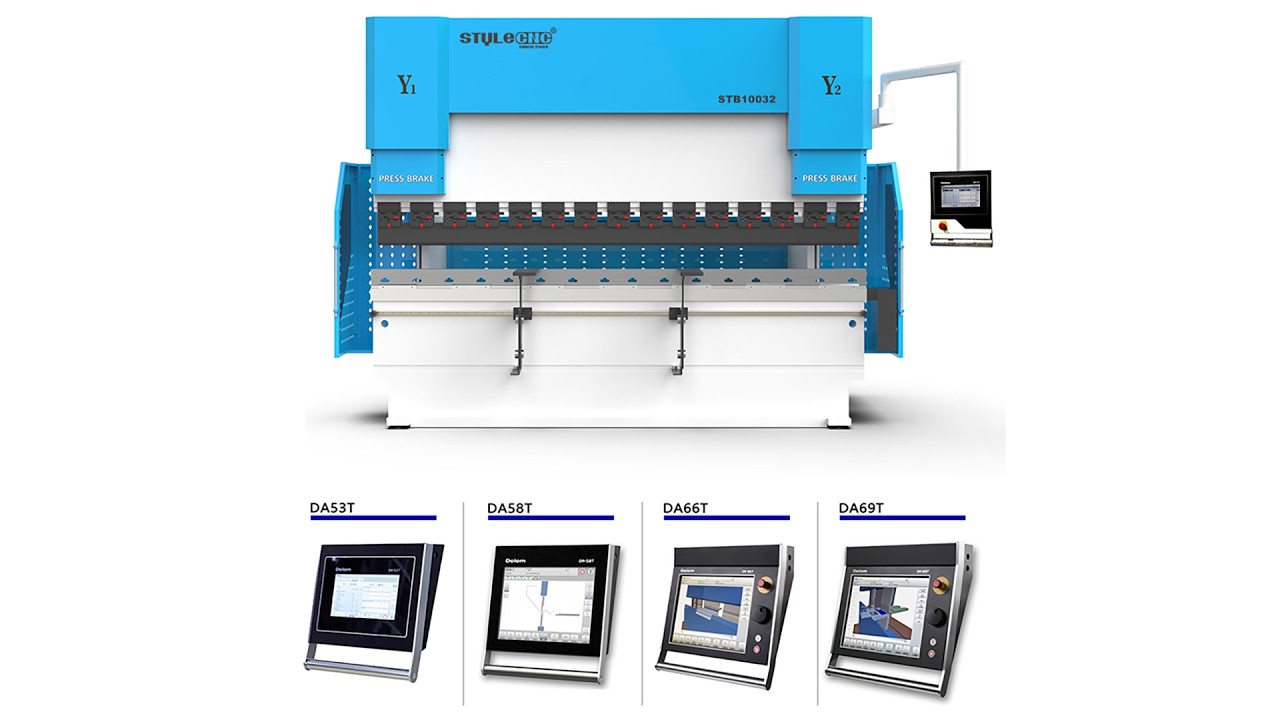
DELEM 53T કંટ્રોલ સિસ્ટમ (નેધરલેન્ડ)
• ૧૦.૧-ઇંચ હાઇ-રિઝોલ્યુશન કલર ડિસ્પ્લે.
• વર્કપીસ બેન્ડિંગ લંબાઈની આપમેળે ગણતરી.
• 2D ટચ-સ્ક્રીન ગ્રાફિકલ પ્રોગ્રામિંગ.
• 4+1 અક્ષ નિયંત્રણને સપોર્ટ કરે છે.
• USB ઇન્ટરફેસ.
રેક્સરોથ હાઇડ્રોલિક સિસ્ટમ (જર્મની)
રેક્સરોથ હાઇડ્રોલિક વાલ્વમાં અસાધારણ ટકાઉપણું અને ઉચ્ચ દબાણ પ્રતિકાર છે, જે મુશ્કેલ ઓપરેટિંગ પરિસ્થિતિઓમાં પણ વિશ્વસનીય કામગીરી સુનિશ્ચિત કરે છે.
આ વાલ્વ સાથેના CNC પ્રેસ બ્રેક્સ વિવિધ પ્રકારના ઓપરેશનલ મોડ્સને સપોર્ટ કરે છે - જેમાં ઝડપી ઉતરાણ, ધીમા ઉતરાણ, કાર્યકારી ગતિએ વળાંક, ઝડપી વળતર અને કટોકટી બંધ કરવાના કાર્યોનો સમાવેશ થાય છે - જેનાથી ઓપરેશનલ લવચીકતા અને સલામતી બંનેમાં નોંધપાત્ર વધારો થાય છે.
ઇલેક્ટ્રિક મોટર
મોટર્સની આ શ્રેણી ખાસ કરીને ઉચ્ચ પ્રારંભિક ટોર્ક આવશ્યકતાઓને પૂર્ણ કરવા માટે ડિઝાઇન કરવામાં આવી છે અને આંતરરાષ્ટ્રીય IEC ધોરણોનું સખતપણે પાલન કરે છે, જે વિવિધ એપ્લિકેશનોમાં સુસંગતતા અને જાળવણીની સરળતા સુનિશ્ચિત કરે છે.
આ મોટર્સ અત્યંત ઓછા અવાજ અને કંપન સ્તર સાથે ઉત્કૃષ્ટ કામગીરી પ્રદાન કરે છે, ઉચ્ચ વિશ્વસનીયતા સાથે, અસરકારક રીતે વપરાશકર્તા અનુભવમાં વધારો કરે છે અને એકંદર સિસ્ટમ આયુષ્ય લંબાવે છે.
ઇલેક્ટ્રિકલ સિસ્ટમ
બધા મુખ્ય ઘટકો સ્નેડર ઇલેક્ટ્રિક (ફ્રાન્સ) ના મૂળ ભાગોનો ઉપયોગ કરે છે, જે અસરકારક રીતે સિસ્ટમની ટકાઉપણું અને સ્થિરતા વધારે છે જેથી ઉપકરણોની લાંબી સેવા જીવન સુનિશ્ચિત થાય.
ઇલેક્ટ્રિકલ કેબિનેટમાં શ્રેષ્ઠ એન્ટિ-હસ્તક્ષેપ ક્ષમતાઓ સાથે અનુકૂલનશીલ ડિઝાઇન છે, જે ઇલેક્ટ્રિકલ સિસ્ટમના સ્થિર અને વિશ્વસનીય સંચાલનની ખાતરી આપે છે.
સર્વો મોટર્સ અને ડ્રાઇવ્સ
તેમની ચોક્કસ નિયંત્રણ ક્ષમતાઓને કારણે, સર્વો મોટર્સ અત્યંત સચોટ સ્થિતિ અને ગતિ નિયંત્રણને સક્ષમ કરે છે. આ એપ્લીકેશન માટે મહત્વપૂર્ણ છે જે ઉચ્ચતમ સ્તરની ફાઇન-ટ્યુનિંગ ચોકસાઇ અને ગતિ પુનરાવર્તિતતાની માંગ કરે છે.
ઝડપી ક્લેમ્બ
ડાઇને નીચેથી અથવા બાજુથી ઇન્સ્ટોલ અને બદલી શકાય છે. આ ડિઝાઇન માત્ર ડાઇમાં ફેરફાર માટે જરૂરી સમયને જ ઘટાડતી નથી - જેનાથી કાર્યક્ષમતામાં વધારો થાય છે - પણ ઉપકરણની લોડ-બેરિંગ ક્ષમતામાં પણ વધારો થાય છે.
બેક ગેજ આંગળીઓ
મશીનની બેક ગેજ એસેમ્બલી ઉચ્ચ-ચોકસાઇવાળા બોલ સ્ક્રૂ અને એડજસ્ટેબલ બેક ગેજ આંગળીઓથી સજ્જ છે, જે વિવિધ પ્રકારના ઉપલા ડાઈઝ (પંચ) માટે ચોક્કસ સ્થિતિ સુનિશ્ચિત કરે છે.
વધુમાં, આ એસેમ્બલીમાં મેન્યુઅલ h8 એડજસ્ટમેન્ટ ફંક્શન છે, જે મશીનની અનુકૂલનક્ષમતામાં નોંધપાત્ર વધારો કરે છે અને તેને વિવિધ પ્રકારના ઉપલા ડાઇ પ્રકારોની બેન્ડિંગ જરૂરિયાતોને સમાવવા અને પૂર્ણ કરવા સક્ષમ બનાવે છે.
સિંક્રનાઇઝેશન કંટ્રોલ સિસ્ટમ
આ સિંક્રનાઇઝેશન કંટ્રોલ સિસ્ટમ ડ્યુઅલ ઓપ્ટિકલ સ્કેલ અને હિન્જ્ડ સ્ટ્રક્ચરલ મિકેનિઝમની સંકલિત ક્રિયાપ્રતિક્રિયા દ્વારા બેન્ડિંગ હિલચાલનું ચોક્કસ સિંક્રનાઇઝેશન સુનિશ્ચિત કરે છે. આ મિકેનિઝમ માત્ર ગાઇડ રેલ્સ પરના ઘસારાને અને વધુ પડતા ભારને કારણે થતા નુકસાનને અસરકારક રીતે અટકાવે છે, પરંતુ ઓપ્ટિકલ સ્કેલની રીઅલ-ટાઇમ ફીડબેક ક્ષમતા પણ પોઝિશનિંગ ચોકસાઈને વધુ વધારે છે.
યાંત્રિક વિચલન વળતર સિસ્ટમ
યાંત્રિક વળતર કોષ્ટક એવા વેજ બ્લોક્સમાંથી એસેમ્બલ કરવામાં આવે છે જે વિશિષ્ટ પ્રક્રિયા અને ગરમીની સારવારમાંથી પસાર થયા છે. વેજના દરેક સેટ માટે સંબંધિત વિસ્થાપન વળતર મૂલ્ય મશીનની કાર્યકારી સ્થિતિ દરમિયાન ઉપલા અને નીચલા બીમના સંભવિત વિકૃતિના આધારે કાળજીપૂર્વક ડિઝાઇન કરવામાં આવ્યું છે. CNC નિયંત્રણ સિસ્ટમ બેન્ડિંગ પ્રક્રિયા દરમિયાન વાસ્તવિક લોડ સ્થિતિઓના આધારે ઉપલા અને નીચલા બીમ માટે જરૂરી વળતરની આપમેળે ગણતરી કરે છે; પછી તે લોડ હેઠળ બીમના વિચલન અને વિકૃતિનો અસરકારક રીતે સામનો કરવા અને વળતર આપવા માટે વેજ બ્લોક્સની સંબંધિત ગતિવિધિને આપમેળે નિયંત્રિત કરે છે. આ યાંત્રિક વળતર પદ્ધતિ મશીન ટૂલ ઉત્પાદન પ્રક્રિયાને નોંધપાત્ર રીતે સરળ બનાવે છે અને તકનીકી રીતે વધુ અદ્યતન અને કાર્યકારી રીતે વધુ વિશ્વસનીય ઉકેલ રજૂ કરે છે. વધુમાં, આ સિસ્ટમ પ્રવાહી લિકેજ સાથે સંકળાયેલા કોઈપણ સંભવિત જોખમોને દૂર કરે છે, જે વધુ ચોક્કસ અને સચોટ નિયંત્રણ સુનિશ્ચિત કરે છે.
બેન્ડિંગ કમ્પેન્સેશન સિસ્ટમ
સાઇડ ફ્રેમ ડિફ્લેક્શન કમ્પેન્સેશન સિસ્ટમ: એક વિશિષ્ટ ટેકનિકલ ટીમ દ્વારા વિકસાવવામાં આવેલી, આ સિસ્ટમ બેન્ડિંગ પ્રક્રિયા દરમિયાન મશીનના સાઇડ ફ્રેમ્સ (ઓપનિંગ્સ) માં વિકૃતિની સમસ્યાને સંબોધવા માટે ડિઝાઇન કરવામાં આવી છે. આ સિસ્ટમ "C-ટાઇપ" સ્ટ્રક્ચરનો ઉપયોગ કરે છે - મુખ્ય મશીન ફ્રેમ દિવાલોથી સ્વતંત્ર - અને તે વિશિષ્ટ ઓટોમેટિક બેલેન્સિંગ એડજસ્ટમેન્ટ મિકેનિઝમથી સજ્જ છે. પ્રતિક્રિયા દળોને કારણે સાઇડ ફ્રેમ્સના વિકૃતિનો અસરકારક રીતે સામનો કરીને, સિસ્ટમ ચોકસાઈના વિચલનોને અટકાવે છે જે અન્યથા ઓપ્ટિકલ સ્કેલમાં પોઝિશનિંગ ભૂલોને કારણે થઈ શકે છે, જેનાથી બેન્ડિંગ ઓપરેશનની ચોકસાઈ સુનિશ્ચિત થાય છે.
ફ્રન્ટ ડ્રેગ મોડ્યુલ
આગળની ટ્રે રોલર્સ દ્વારા સપોર્ટેડ છે અને Z-અક્ષ દિશામાં રેખીય માર્ગદર્શિકાઓ સાથે મેન્યુઅલી ડાબે અને જમણે સ્લાઇડ કરે છે. તેના h8 ને હેન્ડલ દ્વારા સરળતાથી ગોઠવી શકાય છે. વધુમાં, ચોક્કસ જરૂરિયાતોને આધારે, આ ટ્રે વૈકલ્પિક રીતે પાર્કિંગ પોઝિશન ફંક્શન ધરાવતી વિશિષ્ટ વિસ્તૃત ક્રોસબીમથી સજ્જ કરી શકાય છે.
વૈકલ્પિક સુવિધાઓ
• વૈકલ્પિક મલ્ટી-એક્સિસ વિસ્તરણ ક્ષમતા પ્રદાન કરે છે, જે જટિલ-આકારના વર્કપીસની બેન્ડિંગ જરૂરિયાતોને પૂર્ણ કરવા માટે C-અક્ષ (રોટેશનલ અક્ષ) અને W-અક્ષ (કમ્પેનસેશન અક્ષ) ઉમેરવાની મંજૂરી આપે છે.
• ઓપરેટરોને સલામતી સુરક્ષાનું ઉન્નત સ્તર પૂરું પાડવા માટે વૈકલ્પિક લેસર સલામતી પ્રકાશ પડદા ઉપલબ્ધ છે. ઇલેક્ટ્રોમેગ્નેટિક અને ઓપ્ટિકલ હસ્તક્ષેપ સામે મજબૂત પ્રતિકાર દર્શાવીને, તે અસરકારક રીતે કર્મચારીઓની સલામતી સ્તરને વધારે છે, ખાતરી કરે છે કે સાધનો વિવિધ વાતાવરણમાં વિશ્વસનીય રીતે કાર્ય કરે છે.
CNC પ્રેસ બ્રેક કેવી રીતે ચલાવવી?
પગલું 1: પાવર ચાલુ. મુખ્ય પાવર સપ્લાય ચાલુ કરો, કંટ્રોલ પેનલ પર સ્વીચ ફ્લિપ કરો, અને પછી ઓઇલ પંપ શરૂ કરો. તમારે ઓઇલ પંપ ચાલુ થવાનો અવાજ સાંભળવો જોઈએ, જોકે, આ તબક્કે મશીન કોઈ બેન્ડિંગ ઓપરેશન કરશે નહીં.
પગલું 2: સ્ટ્રોક ગોઠવણ. ઓપરેશન પહેલાં સ્ટ્રોક સેટિંગ્સને કાળજીપૂર્વક ગોઠવવી ખૂબ જ મહત્વપૂર્ણ છે, અને વાસ્તવિક બેન્ડિંગ પહેલાં એક ટેસ્ટ રન કરવો આવશ્યક છે. જ્યારે ઉપલા ડાઇ તેના સૌથી નીચા બિંદુ સુધી નીચે આવે છે, ત્યારે શીટ મેટલની ઓછામાં ઓછી જાડાઈ જેટલી ક્લિયરન્સ જાળવવી આવશ્યક છે; આમ કરવામાં નિષ્ફળતા ડાઇ અને મશીન બંનેને નુકસાન પહોંચાડશે. સ્ટ્રોક એડજસ્ટમેન્ટ મિકેનિઝમમાં સામાન્ય રીતે ઇલેક્ટ્રિક રેપિડ-એડજસ્ટમેન્ટ ફંક્શન હોય છે.
પગલું 3: વી-ડાઇ પસંદગી. પ્રક્રિયા કરવામાં આવી રહેલી શીટ મેટલની જાડાઈના આધારે યોગ્ય વી-ડાઇ ઓપનિંગ (ગ્રુવ) પસંદ કરો.
પગલું 4: બેક ગેજ ગોઠવણ. બેક ગેજમાં સામાન્ય રીતે ઇલેક્ટ્રિક રેપિડ-એડજસ્ટમેન્ટ ફંક્શન અને મેન્યુઅલ ફાઇન-ટ્યુનિંગ મિકેનિઝમ બંને હોય છે. ગોઠવણ પ્રક્રિયા શીયરિંગ મશીનો માટે વપરાતી પ્રક્રિયા જેવી જ છે.
પગલું 5: બેન્ડિંગ શરૂ કરો. બેન્ડિંગ ઓપરેશન શરૂ કરવા માટે ફૂટ પેડલ સ્વીચ દબાવો. શીયરિંગ મશીનની કામગીરીથી વિપરીત, CNC પ્રેસ બ્રેક પર બેન્ડિંગ પ્રક્રિયા ગમે ત્યારે વિક્ષેપિત થઈ શકે છે, ફૂટ પેડલ છોડવાથી મશીનની નીચેની ગતિ તરત જ અટકી જશે, જ્યારે તેને ફરીથી દબાવવાથી મશીન નીચે ઉતરવાનું ફરી શરૂ થશે.
CNC પ્રેસ બ્રેક્સ ચલાવવા માટેની સાવચેતીઓ
• મશીન ટૂલ ઓપરેટરના સલામતી નિયમોનું કડક પાલન કરો અને નિર્ધારિત વ્યક્તિગત રક્ષણાત્મક ઉપકરણો પહેરો.
• શરૂ કરતા પહેલા, મોટર, સ્વીચો, વાયરિંગ અને ગ્રાઉન્ડિંગ કનેક્શન્સનું કાળજીપૂર્વક નિરીક્ષણ કરો જેથી ખાતરી થાય કે તે સારી રીતે કાર્યરત છે અને સુરક્ષિત રીતે જોડાયેલા છે. ચકાસો કે બધા નિયંત્રણ ઘટકો અને બટનો તેમની યોગ્ય સ્થિતિ પર સેટ છે.
• ઉપલા અને નીચલા ડાઇઝનું સંરેખણ અને સુરક્ષિત જોડાણ તપાસો, ખાતરી કરો કે બધા પોઝિશનિંગ ઉપકરણો પ્રક્રિયા કરવામાં આવતી વર્કપીસની ચોક્કસ આવશ્યકતાઓને પૂર્ણ કરે છે.
• જો ઉપરની સ્લાઇડ અને વિવિધ પોઝિશનિંગ અક્ષો હાલમાં તેમના હોમ (મૂળ) સ્થાન પર નથી, તો "રીટર્ન ટુ હોમ" પ્રોગ્રામ ચલાવો.
• ઉપકરણ શરૂ કર્યા પછી, તેને 1-2 મિનિટ માટે નિષ્ક્રિય રહેવા દો, અને ઉપરની સ્લાઇડને તેના સંપૂર્ણ સ્ટ્રોકમાંથી 2-3 વખત ચક્ર કરો. જો કોઈ અસામાન્ય અવાજ અથવા ખામી જોવા મળે, તો તરત જ મશીન બંધ કરો; સમસ્યાનું નિરાકરણ કરો, અને બધું સામાન્ય રીતે કાર્ય કરી રહ્યું છે તેની ખાતરી કર્યા પછી જ કામગીરી ફરી શરૂ કરો.
• કામગીરી દરમિયાન, મશીન ઓપરેટર અને સામગ્રી ખવડાવતા/હોલ્ડિંગ કર્મચારીઓ વચ્ચે ગાઢ સંકલન સુનિશ્ચિત કરવા માટે એક નિયુક્ત વ્યક્તિએ કેન્દ્રીય કમાન્ડર તરીકે સેવા આપવી આવશ્યક છે. બધા સહાયક કર્મચારીઓ સલામત ઝોનમાં સ્થિત છે તેની પુષ્ટિ કર્યા પછી જ બેન્ડિંગ સિગ્નલ જારી કરી શકાય છે.
• શીટ મેટલને વાળતી વખતે, સામગ્રીને મજબૂત રીતે ક્લેમ્પ કરવી જોઈએ જેથી વાળવાની પ્રક્રિયા દરમિયાન તે ઉપર ન ઉઠે, જેના પરિણામે કર્મચારીઓને ઈજા થઈ શકે છે.
• શીટ મેટલ ક્લેમ્પિંગ ડાઇમાં ગોઠવણો ફક્ત પાવર સપ્લાય ડિસ્કનેક્ટ થયા પછી અને મશીન સંપૂર્ણપણે બંધ થઈ ગયા પછી જ કરવી જોઈએ.
• ચલ નીચલા ડાઇની શરૂઆતની પહોળાઈને સમાયોજિત કરતી વખતે, ખાતરી કરો કે કોઈ પણ સામગ્રી નીચલા ડાઇના સંપર્કમાં ન આવે.
• કામગીરી દરમિયાન, કોઈપણ કર્મચારીને મશીન ટૂલ પાછળ ઊભા રહેવાની પરવાનગી નથી.
• મશીનના ફક્ત એક જ છેડે શીટ મેટલને વાળવાનું ટાળો; ભારને બેન્ડિંગ બીમ પર સમાનરૂપે વિતરિત કરો.
• જો મશીન ચાલુ હોય ત્યારે વર્કપીસ અથવા ડાઇ ખોટી રીતે ગોઠવાયેલ જોવા મળે, તો સુધારા કરવા માટે મશીનને તાત્કાલિક બંધ કરો. મશીન ચાલુ હોય ત્યારે મેન્યુઅલ ગોઠવણો કરવાનો પ્રયાસ કરવાની સખત મનાઈ છે, કારણ કે આનાથી હાથને ઇજા થવાનું ગંભીર જોખમ રહેલું છે.
• વધુ પડતી જાડી લોખંડની પ્લેટો, ગરમીથી સારવાર કરાયેલ (ક્વેન્ચ્ડ) સ્ટીલ પ્લેટો, ઉચ્ચ-ગ્રેડ એલોય સ્ટીલ્સ, ચોરસ બાર, અથવા બેન્ડિંગ મશીનની નિર્દિષ્ટ કામગીરી મર્યાદા કરતાં વધુ સામગ્રીને વાળવાનો પ્રયાસ કરશો નહીં, કારણ કે આમ કરવાથી મશીન ટૂલને નુકસાન થઈ શકે છે.
• નિયમિતપણે ઉપલા અને નીચલા ડાઇઝનું સંરેખણ તપાસો, અને ખાતરી કરો કે પ્રેશર ગેજ રીડિંગ્સ ઉલ્લેખિત પરિમાણોનું પાલન કરે છે.
• જો કોઈ અસામાન્ય પરિસ્થિતિ ઊભી થાય, તો મશીનને તાત્કાલિક બંધ કરો; કારણની તપાસ કરો અને સમસ્યાનું તાત્કાલિક નિરાકરણ લાવો.
• મશીન બંધ કરતા પહેલા, બંને હાઇડ્રોલિક સિલિન્ડરોની નીચે નીચલા ડાઇ પર લાકડાના બ્લોક્સ મૂકો, અને ઉપરની સ્લાઇડને આ બ્લોક્સ પર નીચે કરો.
• પહેલા કંટ્રોલ સિસ્ટમ પ્રોગ્રામમાંથી બહાર નીકળો, અને પછી મુખ્ય પાવર સપ્લાય ડિસ્કનેક્ટ કરો.
Srbriak
વધુ વાંચન
કોઈ પાછલી પ્રોડક્ટ નથી
સંબંધિત પ્રોડક્ટ્સ