2-તબક્કાના વર્કફ્લોને સમજવું એ મશીનને સમજવાનો સૌથી ઝડપી રસ્તો છે, કારણ કે દરેક સ્પેક પર બેન્ડિંગ મશીન એક સચોટ ફ્લેટ બ્લેન્કને સચોટ 3-પરિમાણીય ભાગમાં ફેરવવા માટે અસ્તિત્વ ધરાવે છે. આ સમજૂતીકર્તા સંપૂર્ણ માર્ગ પર ચાલે છે: મશીન પરિવારમાં શું શામેલ છે, બ્લેન્ક્સ કાપવાથી ફોર્મિંગ સુધી કેવી રીતે આગળ વધે છે, 3 બેન્ડિંગ પદ્ધતિઓ કેવી રીતે અલગ પડે છે, ગણિત જે આગાહી કરે છે કે ધાતુ ક્યાં ફોલ્ડ થાય છે, અને પંચ હેઠળ સામાન્ય સામગ્રી કેવી રીતે વર્તે છે.
શીટ મેટલ બેન્ડિંગ મશીન તરીકે શું ગણાય છે
આ શબ્દ એક જ મશીનને બદલે પરિવારને આવરી લે છે. પ્રેસ બ્રેક એ વર્કહોર્સ છે, જે લાંબા પલંગ સાથે V ડાઇમાં પંચ ચલાવે છે. ફોલ્ડિંગ મશીનો અને શીટ મેટલ ફોલ્ડર્સ ખાલી જગ્યાને ક્લેમ્પ કરે છે અને ધારને ઉપર તરફ ફોલ્ડ કરવા માટે બીમ ફેરવે છે, જે શીટને ટેબલ પર સપાટ રાખે છે અને એક ઓપરેટર દ્વારા હેન્ડલ કરાયેલા મોટા પેનલ્સને અનુકૂળ આવે છે.
બોક્સ અને પેન બ્રેક ક્લેમ્પિંગ બીમમાં વિભાજિત આંગળીઓ ઉમેરે છે જેથી બનેલી બાજુઓ ટૂલિંગને સાફ કરી શકે, જે તેને બોક્સ અથવા ટ્રેની બધી 4 દિવાલો બનાવવા દે છે. પ્લેટ બેન્ડિંગ મશીનો એક અલગ અભિગમ અપનાવો, જાડી પ્લેટને એક લીટી પર ક્રિઝ કરવાને બદલે રોલ્સની વચ્ચે વળાંક આપો.
દુકાન કઈ મશીન પસંદ કરે છે તે ભાગ પર આધાર રાખે છે. લાંબી ક્રીઝવાળી પ્રોફાઇલ્સ પ્રેસ બ્રેકને પસંદ કરે છે, મોટા કદના પેનલ્સ ફોલ્ડરને પસંદ કરે છે, એન્ક્લોઝર સેગ્મેન્ટેડ ટૂલિંગને પસંદ કરે છે, અને સિલિન્ડરો રોલ્સને પસંદ કરે છે. મોટાભાગની ફેબ્રિકેશન દુકાનોમાં પહેલા પ્રેસ બ્રેક હોય છે, કારણ કે તે એક રોકાણ સાથે વળેલા ભાગોના સૌથી મોટા હિસ્સાને આવરી લે છે.
પ્રેસ બ્રેક વિરુદ્ધ ફોલ્ડર નિર્ણય એક વધુ સૂક્ષ્મતાનો વાક્ય લાયક છે, કારણ કે બંને શીટને વિરુદ્ધ રીતે હેન્ડલ કરે છે. A બ્રેક દબાવો ફ્લેંજ ઉપર ફરતી વખતે ઓપરેટરને ખાલી જગ્યાને ટેકો આપવાનું કહે છે, જે મોટા પાતળા પેનલ પર 2 વ્યક્તિઓનું કામ બની જાય છે જે પોતાના વજન હેઠળ વળે છે. એક ફોલ્ડર પેનલને તેના ટેબલ પર સપાટ રાખે છે અને ફક્ત ફોલ્ડિંગ બીમને ખસેડે છે, તેથી એક જ ઓપરેટર એવી પેનલ બનાવી શકે છે જેની સાથે પ્રેસ બ્રેક ક્રૂને મુશ્કેલી પડશે. આર્કિટેક્ચરલ ક્લેડીંગ અથવા HVAC ડક્ટવર્ક ચલાવતી દુકાનો ઘણીવાર ફક્ત શ્રમ અંકગણિત પર ફોલ્ડરને ન્યાયી ઠેરવે છે.
કાપો-પછી-બેન્ડ વર્કફ્લો
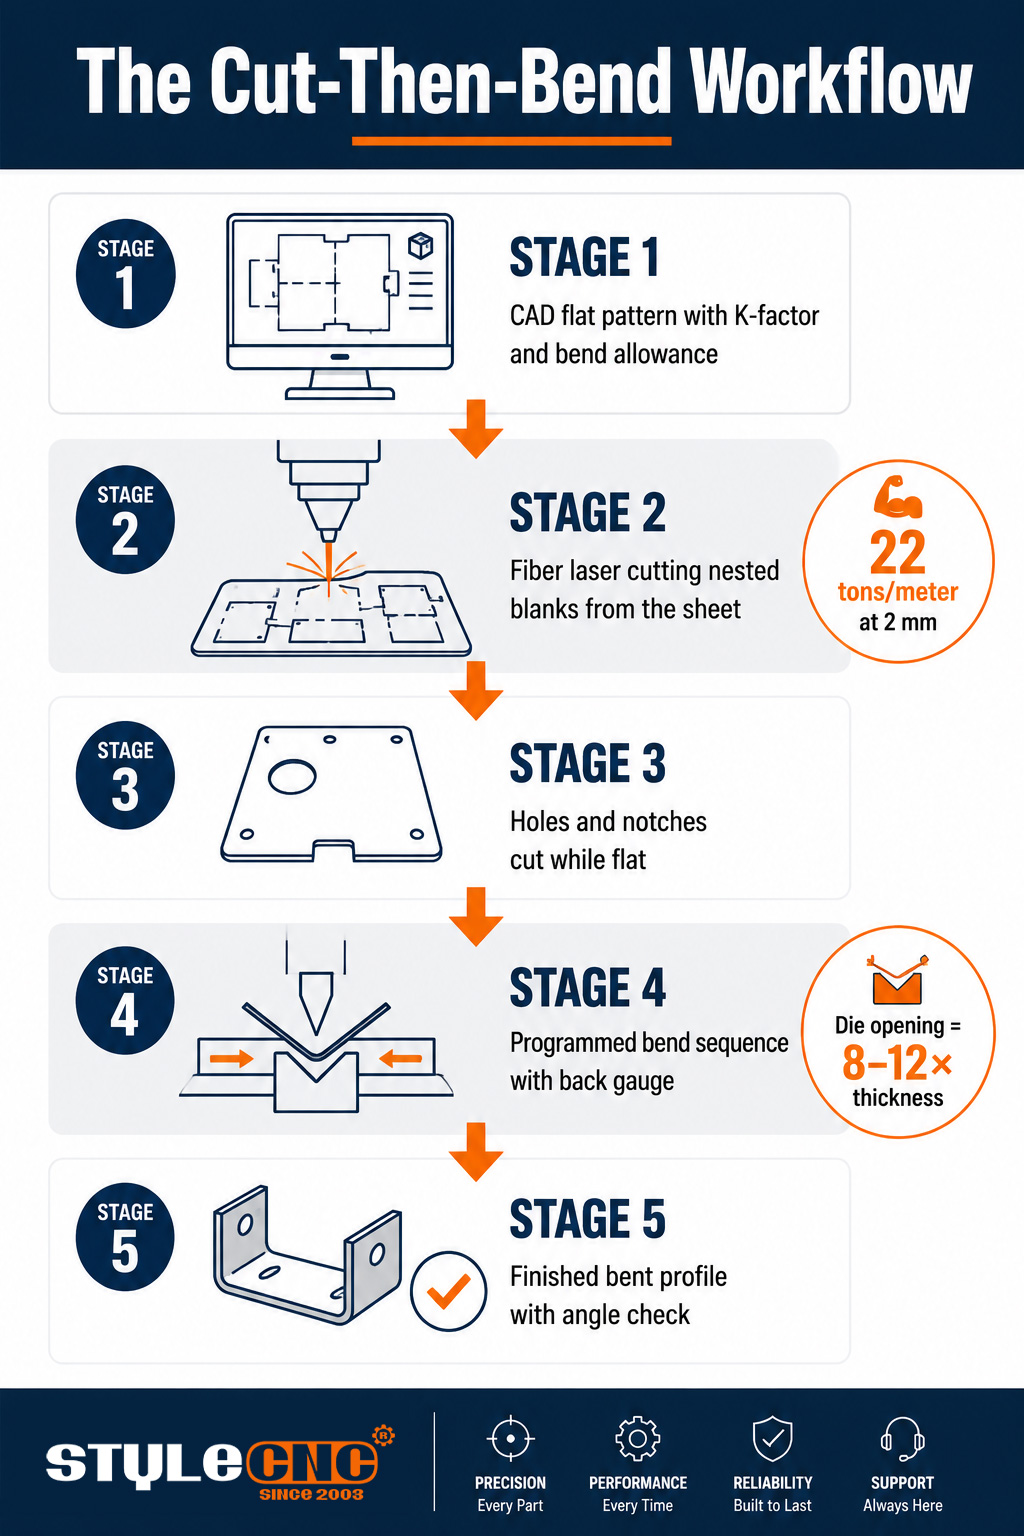
બેન્ડિંગ મશીન શરૂ થાય તે પહેલાં ઉત્પાદન બેન્ડિંગ શરૂ થાય છે. ફ્લેટ બ્લેન્કને ગણતરી મુજબ વિકસિત લંબાઈ સુધી કાપવામાં આવે છે, શીટ સપાટ હોય ત્યારે છિદ્રો અને ખાંચો કાપવામાં આવે છે, અને તે પછી જ ભાગ બ્રેક સુધી પહોંચે છે. ફ્લેટ કાપવાની સુવિધાઓ નાટકીય રીતે સસ્તી અને રચના પછી ઉમેરવા કરતાં વધુ સચોટ છે.
ખાલી ચોકસાઈ વળાંક ચોકસાઈ માટે ટોચમર્યાદા નક્કી કરે છે. A ફાઇબર લેસર કટીંગ મશીન બેન્ડિંગ લાઇનને ફીડ કરે છે બેન્ડિંગ કંટ્રોલર જેના પર વિશ્વાસ કરી શકે છે તે ધારની ગુણવત્તા અને પરિમાણીય સુસંગતતા સાથે બ્લેન્ક્સ પહોંચાડે છે, તેથી જ ઘણી બધી બેન્ડિંગ સમસ્યાઓ ખરેખર છુપાયેલી કટીંગ સમસ્યાઓ છે. જાડી પ્લેટ પર કામ કરતી દુકાનો ઘણીવાર ચાલે છે ખાલી જગ્યા તૈયાર કરવા માટે મેટલ લેસર કટીંગ મશીનો અથવા CNC પ્લાઝ્મા કટર ઉપરવાસમાં, ભારે ભાગો પર ગતિ માટે થોડી ધારની પૂર્ણાહુતિનો વેપાર.
ઓપરેટરો વ્યવહારુ પ્રશ્નોમાં હેન્ડઓફ ફ્રેમ કરે છે: શું આ ખાલી જગ્યાનો બર બાજુ ડાઇ તરફ હશે અને ભાગને ચિહ્નિત કરશે, અથવા કટીંગ પ્રોગ્રામે અનાજની દિશા ધ્યાનમાં લીધી હતી જેથી વળાંક તિરાડ ન પડે? તે વિગતો ખાલી જગ્યા સાથે મુસાફરી કરે છે, અને કટીંગ સ્ટેજ પર તેમને મેનેજ કરતી દુકાનો ઘણા ઓછા સ્ક્રેપ સાથે વળે છે.
બેચ ફ્લો બંને તબક્કાઓને આર્થિક રીતે એકબીજા સાથે જોડે છે. નેસ્ટિંગ સોફ્ટવેર કાપતા પહેલા દરેક શીટ પર ડઝનેક વિકસિત ફ્લેટ પેટર્ન પેક કરે છે, તેથી બેન્ડિંગ સેલ ઓછામાં ઓછા સામગ્રીના કચરા સાથે કામના ક્રમમાં બ્લેન્ક્સ મેળવે છે. જ્યારે કટીંગ અને બેન્ડિંગ પ્રોગ્રામ્સ સમાન CAD મોડેલમાંથી આવે છે, ત્યારે વિકસિત લંબાઈ, છિદ્રોની સ્થિતિ અને બેન્ડ લાઇન બાંધકામ દ્વારા સંમત થાય છે, અને પ્રથમ લેખ સામાન્ય રીતે પ્રથમ પ્રયાસમાં નિરીક્ષણ પાસ કરે છે.
બેન્ડિંગ સ્ટેજ પોતે એક પ્રોગ્રામ કરેલ ક્રમને અનુસરે છે. કંટ્રોલર બેન્ડ્સને ઓર્ડર આપે છે જેથી પહેલાના ફ્લેંજ્સ ક્યારેય ટૂલિંગ સાથે અથડાય નહીં, બેક ગેજ દરેક સ્ટ્રોક માટે ખાલી જગ્યા રાખે છે, અને ઓપરેટર સિમ્યુલેશન મુજબ બેન્ડ્સ વચ્ચેના ભાગને ફ્લિપ કરે છે અથવા ફેરવે છે. 4-બેન્ડ એન્ક્લોઝર સારી રીતે ક્રમબદ્ધ પ્રોગ્રામ પર એક મિનિટથી ઓછો સમય અને નબળી રીતે આયોજિત પ્રોગ્રામ પર 3 ગણો સમય લાગી શકે છે.
એર બેન્ડિંગ વિરુદ્ધ બોટમિંગ વિરુદ્ધ કોઈનિંગ
ત્રણેય પદ્ધતિઓ સમાન પંચ-એન્ડ-ડાઇ ભૂમિતિનો ઉપયોગ કરે છે; પંચ કેટલી ઊંડાઈ સુધી જાય છે અને તે કેટલું બળ લાગુ કરે છે તે શું બદલાય છે. પસંદગી ટનનીજ જરૂરિયાતો, ટૂલિંગ ખર્ચ અને નિયંત્રકને કેટલું સ્પ્રિંગબેક આઉટસ્માર્ટ કરવું જોઈએ તેના પર આધાર રાખે છે:
| પરિબળ | એર બેન્ડિંગ | બોટમિંગ | સિક્કા | માપન |
|---|---|---|---|---|
| પંચ યાત્રા | ડાઇ બોટમથી નીચે અટકે છે | શીટને ડાઇમાં સંપૂર્ણપણે દબાવી દે છે | સામગ્રીમાં પંચ ટીપ લગાવીને સ્ટેમ્પ લગાવે છે | ડાઇ V ઓપનિંગની સાપેક્ષમાં પંચ ઊંડાઈ |
| ટનેજ જરૂરી છે | ૩ પદ્ધતિઓમાંથી સૌથી ઓછી | હવામાં વળાંક આવતા આશરે ૩ થી ૫ ગણું | ૧૦ ગણું હવામાં વાળવું | જાડાઈ અને ડાઇ પહોળાઈથી પ્રતિ મીટર ટન |
| સ્પ્રિંગબેક | સૌથી મોટું; નિયંત્રક વળતર આપવા માટે વધુ પડતું વાળે છે | ઘટાડો; ડાઇ સંપર્ક કોણ સેટ કરે છે | સ્ટેમ્પિંગ ફોર્સ હેઠળ લગભગ દૂર થઈ ગયું | પંચ લિફ્ટ પછી સ્થિતિસ્થાપક પુનઃપ્રાપ્તિની ડિગ્રી |
| ટૂલિંગ લવચીકતા | એક ટૂલ સેટ ઘણા ખૂણા બનાવે છે | લક્ષ્ય કોણ દીઠ એક ડાઇ | ભાગ દીઠ સમર્પિત ટૂલિંગ | તમારા પાર્ટ મિક્સમાં ટૂલમાં થયેલા ફેરફારોની સંખ્યા |
| શ્રેષ્ઠ ઉપયોગ | સામાન્ય બનાવટ, મિશ્ર રન | ચુસ્ત-સહનશીલતા પુનરાવર્તન ભાગો | પાતળી શીટ પર નિર્ણાયક ખૂણા | અડધા ડિગ્રીથી ઓછી જરૂરિયાતવાળા ભાગોનો હિસ્સો |
સ્પ્રિંગબેક એ આખી સરખામણીની નીચેનું વર્તન છે. જ્યારે પંચ ઉપાડે છે ત્યારે દરેક ધાતુ સ્થિતિસ્થાપક રીતે પુનઃપ્રાપ્ત થાય છે, વળાંકને થોડો ખોલે છે. એર બેન્ડિંગ તે પુનઃપ્રાપ્તિને સ્વીકારે છે અને વળતર આપવા માટે વધુ પડતું વળે છે, તેથી જ તે આધુનિક દુકાનોમાં પ્રભુત્વ ધરાવે છે: એક ટૂલ સેટ, મધ્યમ ટનેજ, અને એક નિયંત્રક જે સામગ્રી દીઠ વળતર ગણિત કરે છે.
બેન્ડ એલાઉન્સ, K-ફેક્ટર, અને એક કાર્યકારી ઉદાહરણ
ધાતુ વળાંકની બહાર ખેંચાય છે અને અંદરથી સંકુચિત થાય છે, અને બે સપાટીઓ વચ્ચે ક્યાંક એક તટસ્થ અક્ષ બેસે છે જે તેની મૂળ લંબાઈ જાળવી રાખે છે. K-પરિબળ તે અક્ષને જાડાઈના અપૂર્ણાંક તરીકે સ્થિત કરે છે, સામાન્ય રીતે 0.3 થી 0.5 ની આસપાસ, અને વળાંક ભથ્થું તેનો ઉપયોગ દરેક વળાંક કેટલી સપાટ સામગ્રીનો ઉપયોગ કરે છે તેની ગણતરી કરવા માટે કરે છે.
આ ગણિતમાંથી નીકળતા વ્યવહારુ આંકડા:
• બેન્ડ એલાઉન્સ વિકસિત ફ્લેટ લંબાઈ નક્કી કરે છે, તેથી બ્રેક ભાગને સ્પર્શે તે પહેલાં કટીંગ પ્રોગ્રામ તેના પર આધાર રાખે છે.
• એક સામાન્ય નિયમ મુજબ, હળવા સ્ટીલ માટે તિરાડ ટાળવા માટે ઓછામાં ઓછી અંદરની વળાંક ત્રિજ્યા લગભગ એક સામગ્રીની જાડાઈ પર રાખવામાં આવે છે.
• ડાઇ ખોલવાની પહોળાઈ સામાન્ય રીતે સામગ્રીની જાડાઈ કરતા 8 થી 12 ગણી હોય છે, અને ડાઇ પહોળી કરવાથી જરૂરી ટનેજ ઘટે છે.
કામ કરેલા ટનેજનું ઉદાહરણ આ સંબંધને મજબૂત બનાવે છે. 16 mm V ડાઇ પર 2 mm માઇલ્ડ સ્ટીલને વાળવા માટે પ્રતિ મીટર બેન્ડ લંબાઈમાં આશરે 22 ટનનો ઉપયોગ થાય છે, તેથી 1.2 મીટર ફ્લેંજ માટે લગભગ 27 ટનનો ઉપયોગ થાય છે. 24 mm ડાઇ પર 3 mm પર ખસેડો અને જરૂરિયાત પ્રતિ મીટર 33 ટન જેટલી વધી જાય છે. યાદ રાખવાની રીત: જાડાઈના ચોરસ સાથે ટનેજ વધે છે, તેથી જ 2 mm કામ માટેનું મશીન આકસ્મિક રીતે 6 mm પ્લેટનો ઉપયોગ કરી શકતું નથી.
મશીન ફ્રેમ પર છાપેલા ટનેજ ચાર્ટ દરેક સ્ટાન્ડર્ડ ડાઇ ઓપનિંગ માટે આ ગણિતને બરાબર એન્કોડ કરે છે, અને અનુભવી ઓપરેટરો મેમરી કરતાં આદત દ્વારા તેમને તપાસે છે. જ્યારે કોઈ કામ મશીન કરતાં વધી જાય છે ત્યારે ચાર્ટ એસ્કેપ રૂટ પણ દર્શાવે છે: ડાઇ પહોળી કરવાથી જરૂરી ટનેજ નોંધપાત્ર રીતે ઘટી જાય છે, મોટા આંતરિક ત્રિજ્યા અને પહોળા લઘુત્તમ ફ્લેંજના ખર્ચે. તે વેપાર સ્વીકાર્ય છે કે કેમ તે ડ્રોઇંગ પર આધાર રાખે છે, તેથી જ ટનેજ વાતચીત હંમેશા પાર્ટ પ્રિન્ટ પર સમાપ્ત થાય છે.
સામાન્ય સામગ્રી કેવી રીતે વર્તે છે
માઇલ્ડ સ્ટીલ
ટનેજ ચાર્ટ ધારે છે કે માઇલ્ડ સ્ટીલ એ બેઝલાઇન છે: એક કે બે ડિગ્રીનો અનુમાનિત સ્પ્રિંગબેક, ચુસ્ત ત્રિજ્યાને માફ કરનારો, અને શીટથી શીટ સુધી સુસંગત. મોટાભાગના સ્ટીલ ફેબ્રિકેશન એપ્લિકેશનો જ્યારે ખાલી જગ્યા સાફ હોય અને અનાજની દિશાનું સન્માન કરવામાં આવે ત્યારે નાટક વગર વાળવું.
કાટરોધક સ્ટીલ
સમાન જાડાઈ પર સ્ટેનલેસ સ્ટીલને હળવા સ્ટીલ કરતાં લગભગ 50 ટકા વધુ ટનેજની જરૂર પડે છે અને તે વધુ પાછળ જાય છે, ઘણીવાર 2 થી 3 ડિગ્રી. તે બનતી વખતે સખત પણ બને છે, તેથી એક જ જગ્યાએ બે વાર વળાંક લેવાથી ક્રેકીંગ થવાનું જોખમ રહેલું છે. પહેલી વાર ઓવરબેન્ડને યોગ્ય રીતે પ્રોગ્રામ કરો. ફિનિશ-ક્રિટિકલ સ્ટેનલેસ પર, રક્ષણાત્મક ફિલ્મ અને પોલિશ્ડ ડાઈઝ તેમની કિંમત કમાય છે, કારણ કે ડાઈ માર્ક્સ જે હળવા સ્ટીલમાંથી રેતી કાઢશે તે બ્રશ કરેલી સપાટી પર કાયમી ડાઘ બની જાય છે.
એલ્યુમિનિયમ
એલ્યુમિનિયમ ઓછા બળ સાથે બને છે પરંતુ ચુસ્ત ત્રિજ્યાને સજા કરે છે, ખાસ કરીને સખત તાપમાનમાં જ્યાં 1.5 ગણાથી ઓછી જાડાઈ બેન્ડ લાઇન સાથે તિરાડને આમંત્રણ આપે છે. સ્પ્રિંગબેક ઓછા બળ હોવા છતાં હળવા સ્ટીલ કરતા મોટું ચાલે છે. સામાન્ય એલોય એલ્યુમિનિયમ ફેબ્રિકેશન એપ્લિકેશન્સ દરેકનો પોતાનો લઘુત્તમ ત્રિજ્યા હોય છે, અને નરમ સ્વભાવ માળખાકીય સ્વભાવ કરતાં વધુ ક્ષમાશીલ રીતે વળે છે.
સામાન્ય બેન્ડિંગ ખામીઓ અને તેમના કારણો
⦿ વળાંક રેખા સાથે તિરાડો: સામગ્રી માટે ત્રિજ્યા ખૂબ જ ચુસ્ત છે અથવા દાણાની દિશાને સમાંતર મૂકવામાં આવેલ વળાંક.
⦿ બેચમાં અસંગત ખૂણા: શીટ્સ વચ્ચે સામગ્રીની જાડાઈમાં તફાવત, મશીનની ભૂલમાં નહીં.
⦿ લાંબા વળાંકો પર અંડર-ફોર્મ્ડ સેન્ટર: ક્રાઉનિંગ કમ્પેન્સેશન વિના રેમ ડિફ્લેક્શન.
⦿ દૃશ્યમાન સપાટીઓ પર ડાઇના નિશાન: ઘસાઈ ગયેલા ટૂલિંગ અથવા ફિનિશ-ક્રિટીકલ ભાગો પર રક્ષણાત્મક ફિલ્મ ખૂટતી.
⦿ ફ્લેંજ્સ પરિમાણની બહાર: ખોટા K-ફેક્ટર સાથે બેન્ડ ભથ્થાની ગણતરી કરવામાં આવી, તેથી ખાલી જગ્યા ખોટી વિકસિત લંબાઈમાં કાપવામાં આવી.
પહેલા વળાંક પહેલાં વર્કફ્લો ચેકલિસ્ટ
☑ ખાતરી કરો કે વિકસિત ફ્લેટ લંબાઈની ગણતરી તમારી સામગ્રી ખરેખર દર્શાવે છે તે K-પરિબળ સાથે કરવામાં આવી હતી.
☑ શીટ સપાટ હોય ત્યારે બધા છિદ્રો અને ખાંચાઓ કાપો, વળાંકવાળી રેખાઓથી ઓછામાં ઓછા 2.5 ગણા જાડાઈના મહત્વપૂર્ણ છિદ્રો રાખો.
☑ ઓરિએન્ટ અનાજની દિશામાં વળે છે જ્યાં ભાગ તેને પરવાનગી આપે છે.
☑ ખાતરી કરો કે ડાઇ ઓપનિંગ 8 થી 12 ગણી જાડાઈનું છે અને ટનેજ મશીનની આરામદાયક શ્રેણીમાં છે.
☑ બેચ બનાવતા પહેલા એક પહેલો લેખ ચલાવો અને કોણ અને ફ્લેંજ લંબાઈ માપો.
કટીંગ ટેબલ પર વર્કફ્લો શરૂ કરો
સચોટ બેન્ડિંગ ચોક્કસ બ્લેન્ક્સથી શરૂ થાય છે. અન્વેષણ કરો બેન્ડિંગ લાઇનોને ફીડ કરવા માટે બનાવેલ ફાઇબર લેસર કટીંગ મશીનો અને તમારી સામગ્રી, જાડાઈ અને દૈનિક ભાગના જથ્થા સાથે મેળ ખાતો મફત ભાવ મેળવો.