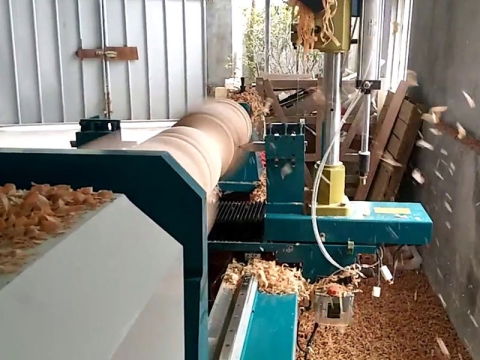
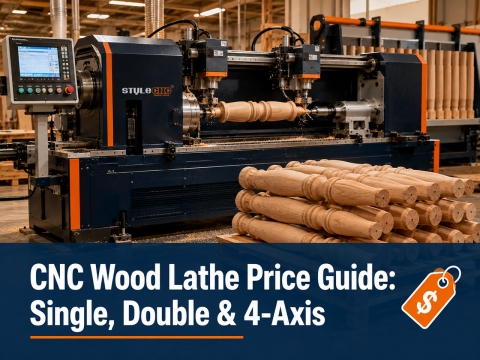
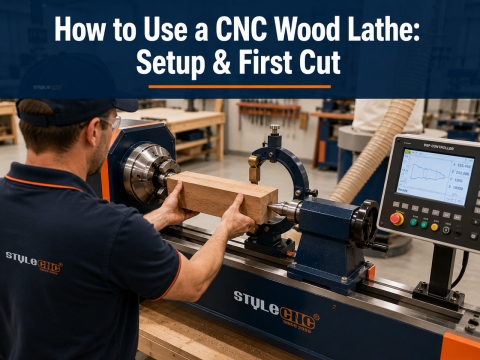
લાકડાનું લેથ એ એક મશીન ટૂલ છે જે લાકડાની સપાટીને આકાર આપવા અથવા જટિલ પ્રોફાઇલ બનાવવા માટે લાકડા ફેરવવાના સાધનોનો ઉપયોગ કરે છે.
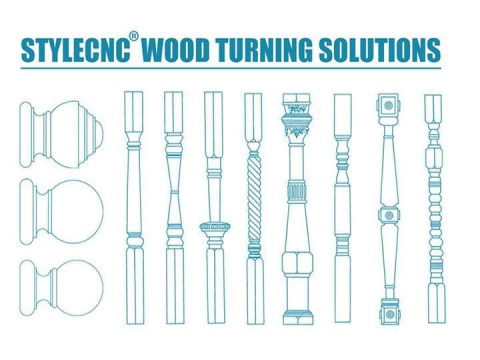
લાકડાના લેથ્સ મુખ્યત્વે સીડીના બલસ્ટર્સ, રોમન કોલમ, ટેબલ અને ખુરશીના પગ, વોશબેસિન, લાકડાના વાઝ, લાકડાના કોલમ ટેબલ, ડોવેલ, ફર્નિચરના ઘટકો અને ક્રિબ પોસ્ટ્સ જેવી વસ્તુઓના ઉત્પાદન માટે ઉપયોગમાં લેવાય છે. તેઓ પ્લેટ્સ, ગોબ્લેટ્સ, બોટલ કેપ્સ, હેન્ડલ્સ, રોલિંગ પિન, વાંસળી અને સેલો એસેસરીઝનું ઉત્પાદન કરવામાં પણ સક્ષમ છે. CNC લાકડાના લેથ્સ ખાસ કરીને નાના અને મધ્યમ કદના લાકડાકામના સાહસોમાં બેચ ઉત્પાદન માટે યોગ્ય છે, જે આકારોને વ્યાખ્યાયિત કરવા અને મશીનિંગ શૈલીઓ વચ્ચે ઝડપથી સ્વિચ કરવાની સુગમતા પ્રદાન કરે છે. પરંપરાગત લેથ્સથી વિપરીત, જે એક સમયે એક જ વર્કપીસ પર પ્રક્રિયા કરવા માટે મર્યાદિત છે, CNC લાકડાના લેથ્સ (ડ્યુઅલ-એક્સિસ અને 3-એક્સિસ મોડેલ્સ સહિત) એકસાથે 2 અથવા 3 સમાન વર્કપીસ પર પ્રક્રિયા કરી શકે છે. આ સાધનો વપરાશકર્તા મૈત્રીપૂર્ણ છે, જેમાં સાહજિક ડિઝાઇન સોફ્ટવેર અને એક-ટચ સ્ટાઇલ સ્વિચિંગનો સમાવેશ થાય છે, જે વિશિષ્ટ પૃષ્ઠભૂમિ વિનાના ઓપરેટરોને ટૂંકી તાલીમ પછી નિપુણ બનવાની મંજૂરી આપે છે. સંપૂર્ણપણે સ્વચાલિત CNC લાકડાના લેથ્સ એક જ ઓપરેટરને એકસાથે 2 અથવા 3 મશીનોનું સંચાલન કરવા સક્ષમ બનાવે છે, જેનાથી ઉત્પાદન કાર્યક્ષમતામાં નોંધપાત્ર વધારો થાય છે, શ્રમ અને ખર્ચમાં ઘટાડો થાય છે અને નોંધપાત્ર આર્થિક લાભો મળે છે.
સૂચનાઓ
❇️ તપાસો કે ટર્નિંગ ટૂલ સુરક્ષિત રીતે બંધાયેલું છે. પાવર સપ્લાય, એર સપ્લાય અને મશીનિંગ એરિયાની સ્થિતિ ચકાસો અને ખાતરી કરો કે વર્કપીસ મજબૂત રીતે ક્લેમ્પ્ડ છે.
❇️ મશીનિંગ કરતા પહેલા, ખાતરી કરો કે પ્રોગ્રામ ઇનપુટ સાચો છે, ટૂલ ઓફસેટ સચોટ છે અને સિસ્ટમ પરિમાણો યોગ્ય રીતે સેટ કરેલા છે.
❇️ સિલેક્ટર સ્વીચને "ઓટો" મોડ પર ફેરવો, ઇચ્છિત મશીનિંગ પ્રોગ્રામ પસંદ કરો અને "સાયકલ સ્ટાર્ટ" બટન દબાવો.
❇️ મશીનિંગની તૈયારી માટે મશીન યાંત્રિક હોમ પોઝિશન પર પાછા ફરવાનું શરૂ કરશે.
❇️ કામગીરી શરૂ કરવા માટે "સાયકલ સ્ટાર્ટ" બટન દબાવો; સ્પિન્ડલ ફરવાનું શરૂ કરશે (જો ટૂલ ટરેટ ફીડ થવાનું શરૂ કરે છે પણ સ્પિન્ડલ ફરતું નથી, તો "સ્ટાર્ટ" બટન દબાવો). સ્પિન્ડલ સ્પીડ એડજસ્ટમેન્ટ: વર્કપીસ મટિરિયલ, મશીનિંગ ભૂમિતિ અને ટૂલના પ્રકાર પર આધારિત એડજસ્ટ કરો; સામાન્ય રીતે, હાર્ડ મટિરિયલ્સને વધુ સ્પીડની જરૂર પડે છે, જ્યારે સોફ્ટ મટિરિયલ્સ માટે સ્ટાન્ડર્ડ સ્પીડ પૂરતી હોય છે. જો મશીનિંગ દરમિયાન કંપન થાય છે, તો તેને દૂર કરવા માટે સ્પીડને એડજસ્ટ કરો.
❇️ મશીનિંગ પૂર્ણ થયા પછી, સિસ્ટમ આપમેળે તેની મૂળ સ્થિતિમાં પાછી આવશે.
❇️ નવી વર્કપીસને મશીન કરવા માટે, ફક્ત "સાયકલ સ્ટાર્ટ" બટન ફરીથી દબાવો; પ્રોગ્રામ્સ બદલવા માટે, ઉપરના પગલાંઓનું પુનરાવર્તન કરો.
❇️ મશીનિંગ પ્રોગ્રામમાંથી બહાર નીકળવા માટે, "એક્ઝિટ" બટન દબાવો અથવા સિલેક્ટર સ્વીચને "સેટઅપ" સ્થિતિમાં ફેરવો; સિસ્ટમ પ્રારંભિક ઇન્ટરફેસ પર પાછી આવશે.
❇️ જો મશીનિંગ દરમિયાન કોઈ અસામાન્યતા જોવા મળે, તો બધી કામગીરી અટકાવવા માટે "ઇમર્જન્સી સ્ટોપ" બટન દબાવો. નિરીક્ષણ માટે થોડા સમય માટે થોભાવવા માટે, "થોભો" બટન દબાવો; મશીનિંગ ફરી શરૂ કરવા માટે તેને ફરીથી દબાવો.
નોંધ: મશીનિંગ દરમિયાન ઓછા ફીડ રેટનો ઉપયોગ કરો. ટૂલ રીટ્રેક્શન અથવા નોન-કટીંગ હિલચાલ માટે "રેપિડ ટ્રાવર્સ" ગતિનો ઉપયોગ કરી શકાય છે. સરળ, સતત વિભાગો માટે ઝડપી ફીડ દર યોગ્ય છે, જ્યારે વ્યાસમાં તીવ્ર ફેરફારવાળા વિસ્તારોમાં ગતિ ઘટાડવી જોઈએ. અચાનક અથવા નોંધપાત્ર વ્યાસ ભિન્નતાવાળા વિભાગો માટે, પહેલા મોટા વ્યાસના વિભાગને મશીન કરવાની ભલામણ કરવામાં આવે છે, ત્યારબાદ નાના વ્યાસના વિભાગને ઓછી ગતિએ.
સાવચેતીઓ
⛔ વાવાઝોડા દરમિયાન ઉપકરણો ઇન્સ્ટોલ કરશો નહીં; ભીના સ્થળોએ પાવર આઉટલેટ્સ ઇન્સ્ટોલ કરશો નહીં; ઇન્સ્યુલેટેડ ન હોય તેવા પાવર કેબલ્સને ક્યારેય સ્પર્શ કરશો નહીં.
⛔ ઓપરેટરોએ સખત તાલીમ લેવી જોઈએ; ઓપરેશન દરમિયાન વ્યક્તિગત અને સાધનોની સલામતીને પ્રાથમિકતા આપવી જોઈએ અને CNC લાકડાના લેથનો ઉપયોગ કરતી વખતે ઓપરેટિંગ પ્રક્રિયાઓનું કડક પાલન કરવું જોઈએ.
⛔ જરૂરી પાવર સપ્લાય વોલ્ટેજ છે 220V અથવા 380V, 5% કરતા ઓછી વધઘટ શ્રેણી સાથે. જો વોલ્ટેજ અસ્થિર હોય અથવા ઉચ્ચ-શક્તિવાળા ઉપકરણો નજીકમાં હોય, તો વ્યાવસાયિક ટેકનિશિયનના માર્ગદર્શન હેઠળ વોલ્ટેજ સ્ટેબિલાઇઝર પસંદ કરો.
⛔ CNC લાકડાના લેથ અને કંટ્રોલ કેબિનેટ વિશ્વસનીય રીતે ગ્રાઉન્ડેડ હોવા જોઈએ. પાવર ચાલુ હોય ત્યારે ડેટા કેબલ્સને કનેક્ટ કરવા અથવા ડિસ્કનેક્ટ કરવા પર સખત પ્રતિબંધ છે.
⛔ કામ કરતી વખતે ઓપરેટરોને મોજા પહેરવાની સખત મનાઈ છે; સલામતી ચશ્માનો ઉપયોગ કરવાની ભલામણ કરવામાં આવે છે.
⛔ મશીન બોડી કાસ્ટિંગથી બનેલી છે, જે પ્રમાણમાં બરડ હોય છે; થ્રેડો છીનવાઈ ન જાય તે માટે સ્ક્રૂ ઇન્સ્ટોલ કરતી વખતે મધ્યમ બળનો ઉપયોગ કરો.
⛔ કટીંગ ટૂલ્સ યોગ્ય રીતે ઇન્સ્ટોલ અને ક્લેમ્પ કરેલા હોવા જોઈએ, અને તીક્ષ્ણ રાખવા જોઈએ. ડલ્સ ટૂલ્સ ટર્નિંગ ગુણવત્તા ઘટાડે છે અને મોટર ઓવરલોડનું કારણ બની શકે છે.
⛔ ટૂલના કાર્યક્ષેત્રમાં આંગળીઓ ન મૂકો; અન્ય હેતુઓ માટે ટર્નિંગ હેડને તોડી પાડવાની સખત મનાઈ છે. એસ્બેસ્ટોસ ધરાવતી સામગ્રી પર પ્રક્રિયા કરવાની સખત મનાઈ છે.
⛔ મશીન દ્વારા નિર્ધારિત પ્રક્રિયા મર્યાદા ઓળંગશો નહીં. જ્યારે મશીન લાંબા સમય સુધી ઉપયોગમાં ન હોય ત્યારે પાવર સપ્લાય ડિસ્કનેક્ટ કરો. મશીનનું સ્થાનાંતરણ વ્યાવસાયિકોના માર્ગદર્શન હેઠળ થવું જોઈએ.
⛔ જો મશીન ખરાબ થઈ જાય, તો વ્યક્તિગત ઈજા કે સાધનસામગ્રીના નુકસાનને ટાળવા માટે ઓપરેશન મેન્યુઅલના મુશ્કેલીનિવારણ વિભાગનો સંપર્ક કરો અથવા ડીલરનો સંપર્ક કરો.
સલામતીના નિયમો
⚠️ CNC લાકડાના લેથ ચલાવતા પહેલા, વર્કપીસને સુરક્ષિત રીતે માઉન્ટ કરો, ટેલસ્ટોક લોકીંગ નટને કડક કરો અને લોકીંગ મિકેનિઝમનો ઉપયોગ કરીને ટેલસ્ટોક સેન્ટરને લોક કરો. વર્કપીસને હાથથી ફેરવીને તેની સ્થિતિ તપાસો અને ટૂલ રેસ્ટ પોઝિશનને સમાયોજિત કરો. ટૂલ રેસ્ટ અને વર્કપીસ વચ્ચેનું અંતર 2-3 મીમી રાખવું જોઈએ. જો ગેપ ખૂબ પહોળો હોય, તો ટૂલ લાકડામાં ખોદી શકે છે ("ટૂલ ડિગિંગ"), જે સંભવિત રીતે સલામતી અકસ્માતનું કારણ બની શકે છે.
⚠️ લાકડાને ક્લેમ્પ કર્યા પછી, ગોઠવણી ચકાસવા માટે ચકને મેન્યુઅલી ફેરવો અને તપાસો કે ટૂલ શેન્ક સ્ક્રૂ અને ટૂલ રેસ્ટ સુરક્ષિત રીતે જોડાયેલા છે; પાવર કનેક્ટ કરવા માટે આગળ વધો અને બધું બરાબર છે તેની ખાતરી કર્યા પછી જ પરીક્ષણ ચલાવો.
⚠️ ૧૦૦ મીમીથી વધુ લાંબા વર્કપીસ માટે, વર્કપીસને મજબૂત રીતે સ્થાને રાખવા માટે ટેલસ્ટોક સેન્ટરનો ઉપયોગ કરવો આવશ્યક છે.
⚠️ ટર્નિંગ ટૂલ ઇન્સ્ટોલ કરતી વખતે, ટૂલ રેસ્ટથી વિસ્તરેલી ટૂલ શેન્કની લંબાઈ 50 મીમી કરતા ઓછી હોવી જોઈએ, અને કુલ શેન્કની લંબાઈ આશરે 150 મીમી હોવી જોઈએ. મોટા વર્કપીસ (500 મીમીથી વધુ વ્યાસ) ને મશીન કરતી વખતે, ટૂલને ટૂલ રેસ્ટ સાથે સુરક્ષિત રીતે જોડવું જોઈએ, અને કટીંગ એજ વધુ પડતી તીક્ષ્ણ ન હોવી જોઈએ.
⚠️ યોગ્ય કટીંગ પરિમાણો સેટ કરો. રફ ટર્નિંગ દરમિયાન, વર્કપીસની કોણીય ધારને ધ્યાનમાં રાખીને કટની ઊંડાઈ ઓછી કરો. એકવાર કિનારીઓ નીચે ફેરવાઈ જાય અને વર્કપીસ આશરે આકાર પામે, પછીની પ્રક્રિયા માટે પરિભ્રમણ ગતિ વધારી શકાય છે.
⚠️ અત્યાધુનિક ધારને તીક્ષ્ણ રાખો. નીરસ સાધનનો ઉપયોગ કરવાથી માત્ર મશીનિંગની ગુણવત્તા જ બગડે છે, પરંતુ અકસ્માતોનું જોખમ પણ વધે છે.
⚠️ ગાંઠો ધરાવતી નાની વર્કપીસ કાપશો નહીં. ગાંઠો વડે વર્કપીસનું મશીનિંગ કરતી વખતે હાઇ-સ્પીડ ફીડ રેટ ટાળો; પ્રક્રિયા કરતા પહેલા લાકડામાંથી કોઈપણ કઠણ વિદેશી વસ્તુઓ દૂર કરો.
⚠️ અનિયમિત, કોણીય લાકડાના સ્ટોકને ફેરવતી વખતે, પહેલા વળાંક પૂર્ણ કરતા પહેલા તીક્ષ્ણ ધાર કાપી નાખવા માટે સ્થિર સાધનનો ઉપયોગ કરો.
⚠️ વધુ સારી રીતે પૂર્ણાહુતિ માટે વળેલા ભાગની સપાટીને સુંવાળી કરવા માટે સેન્ડપેપરનો ઉપયોગ કરો. સેન્ડિંગ કરતી વખતે વધુ પડતું દબાણ ન કરો. ઇચ્છિત પૂર્ણાહુતિ પ્રાપ્ત કરવા માટે વર્કપીસની સપાટી પર સેન્ડપેપરને સ્થિર ગતિએ ખસેડો અને વર્કપીસ પર વધુ પડતો ઘસારો ટાળો.
⚠️ CNC લાકડાના લેથ પર શરૂઆતના કાપ માટે ઓછા ફીડ રેટનો ઉપયોગ કરો. ઘર્ષક કાપડ અથવા સેન્ડપેપરથી સેન્ડિંગ કરતી વખતે, તમારા જમણા હાથને આગળ અને ડાબા હાથને પાછળ રાખો, સમાન દબાણ લાગુ કરો.
⚠️ ગુંદરવાળા લાકડાના એસેમ્બલીને ફેરવતા પહેલા 24 કલાક માટે સેટ થવા દેવા જોઈએ.
⚠️ લેથ મશીનની પરિભ્રમણ ગતિ વર્કપીસના પરિમાણો અને સામગ્રી પર આધાર રાખે છે.
⚠️ યોગ્ય સ્પિન્ડલ સ્પીડ પસંદ કરો: મોટા વર્કપીસને ફેરવતી વખતે ઝડપ ઓછી કરો, કારણ કે વધુ રોટેશનલ જડતા અકસ્માતો તરફ દોરી શકે છે; તેનાથી વિપરીત, નાના વર્કપીસ માટે સરળ સપાટી પૂર્ણાહુતિ પ્રાપ્ત કરવા માટે ઝડપ વધારી શકાય છે. મહત્વપૂર્ણ રીતે, કાચી વર્કપીસ ફેરવતા પહેલા, લાકડાના બ્લેન્કને ગોળાકાર કરવો આવશ્યક છે. ચોરસ સ્ટોકને સીધો ફેરવવા પર સખત પ્રતિબંધ છે, કારણ કે તે નોંધપાત્ર સલામતી જોખમ ઊભું કરે છે.
⚠️ લેથ મશીન માટે સલામતી સંચાલન પ્રક્રિયાઓનું કડક પાલન કરો. મશીન શરૂ કરતા પહેલા બધા ઘટકો યોગ્ય રીતે કાર્ય કરી રહ્યા છે તેની ખાતરી કરવા માટે તપાસ કરો.
જાળવણી નિયમો
CNC લાકડાના લેથ્સને ઓપરેશન પહેલાં અને પછી બંને રીતે નિરીક્ષણ અને જાળવણીની જરૂર પડે છે. ચોક્કસ જાળવણી માર્ગદર્શિકા નીચે મુજબ છે:
*️⃣ લેથ લુબ્રિકેશન: યોગ્ય કામગીરી સુનિશ્ચિત કરવા, ઘસારો ઓછો કરવા અને સર્વિસ લાઇફ વધારવા માટે, લેથ પરના બધા ઘર્ષણ બિંદુઓ લુબ્રિકેટેડ હોવા જોઈએ, અને દૈનિક જાળવણીને પ્રાથમિકતા આપવી જોઈએ.
*️⃣ ઓઇલ પંપ લુબ્રિકેશન: એક સતત, ફરજિયાત લુબ્રિકેશન મિકેનિઝમ જેનો ઉપયોગ સામાન્ય રીતે હાઇ-સ્પીડ ઘટકો માટે થાય છે જેને મોટા પ્રમાણમાં લુબ્રિકન્ટની જરૂર પડે છે. આ પદ્ધતિનો ઉપયોગ હેડસ્ટોકની અંદર બહુવિધ લુબ્રિકેશન પોઇન્ટ પર થાય છે.
*️⃣ સામાન્ય લેથ લુબ્રિકેશન પદ્ધતિઓ: લેથ વિવિધ લુબ્રિકેશન સ્વરૂપોનો ઉપયોગ કરે છે; સામાન્ય પદ્ધતિઓમાં શામેલ છે:
✓ તેલ રેડવું/ટપકાવવું: સામાન્ય રીતે ખુલ્લા સ્લાઇડિંગ સપાટીઓ માટે વપરાય છે, જેમ કે બેડવેઝ.
✓ સ્પ્લેશ લુબ્રિકેશન: સામાન્ય રીતે બંધ હાઉસિંગ માટે વપરાય છે. ઉદાહરણ તરીકે, હેડસ્ટોકની અંદરના ગિયર્સ ફરતા હોવાથી, તેઓ હાઉસિંગના તળિયેથી ઉપરના તેલના ટ્રફમાં લુબ્રિકન્ટ છાંટી દે છે; પછી તેલ ટ્રફમાં છિદ્રોમાંથી વિવિધ લુબ્રિકેશન બિંદુઓ સુધી વહે છે.
✓ ઓઇલ વિક લુબ્રિકેશન: સામાન્ય રીતે ફીડ બોક્સ અથવા એપ્રોન એસેમ્બલીમાં તેલના ભંડાર માટે વપરાય છે. આ પદ્ધતિ તેલ રેખાઓ (અથવા દોરડા) ના તેલ-શોષક અને વિકીંગ ગુણધર્મોનો ઉપયોગ કરીને લુબ્રિકન્ટને ચોક્કસ બિંદુઓ સુધી માર્ગદર્શન આપે છે, જે સમયાંતરે ટપક લુબ્રિકેશન પ્રદાન કરે છે.
✓ બોલ-ચેક ઓઇલ કપ લુબ્રિકેશન: સામાન્ય રીતે ટેલસ્ટોક બેરિંગ્સ, કેરેજ હેન્ડવ્હીલ્સ અને લીડ સ્ક્રૂ, ફીડ રોડ્સ અથવા કંટ્રોલ લિવર માટેના સપોર્ટ જેવા ઘટકો માટે વપરાય છે. કપની ટોચ પર બોલ પર ઓઇલ ગન દબાવીને તેલ ઇન્જેક્ટ કરવામાં આવે છે; એકવાર બંદૂક દૂર થઈ જાય, પછી બોલ ફરીથી સેટ થાય છે અને ઓપનિંગને સીલ કરે છે, ધૂળના પ્રવેશને અટકાવે છે.
✓ ગ્રીસ કપ: સામાન્ય રીતે ચેન્જ-ગિયર બોક્સ, ગિયર બ્રેકેટ શાફ્ટ અથવા વારંવાર લુબ્રિકેશન અસુવિધાજનક હોય તેવા ભાગો માટે વપરાય છે. કપ પહેલાથી કેલ્શિયમ-આધારિત ગ્રીસથી ભરેલો હોય છે; જ્યારે લુબ્રિકેશન જરૂરી હોય છે, ત્યારે કપના ઢાંકણને કડક કરવાથી ગ્રીસ લુબ્રિકેશન બિંદુ તરફ ધકેલાઈ જાય છે.
ઉપર વર્ણવ્યા મુજબ યોગ્ય જાળવણી CNC લાકડાના લેથને ચલાવવાનું સરળ બનાવે છે અને તેની સેવા જીવન લંબાવે છે.