લેસર બીમ વેલ્ડીંગ
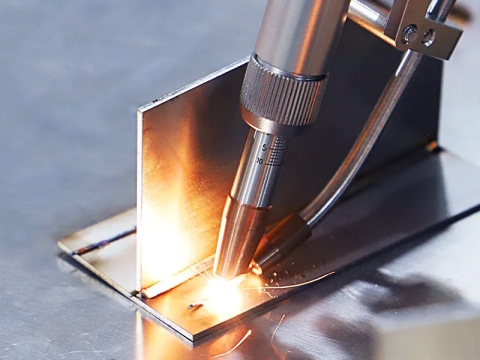
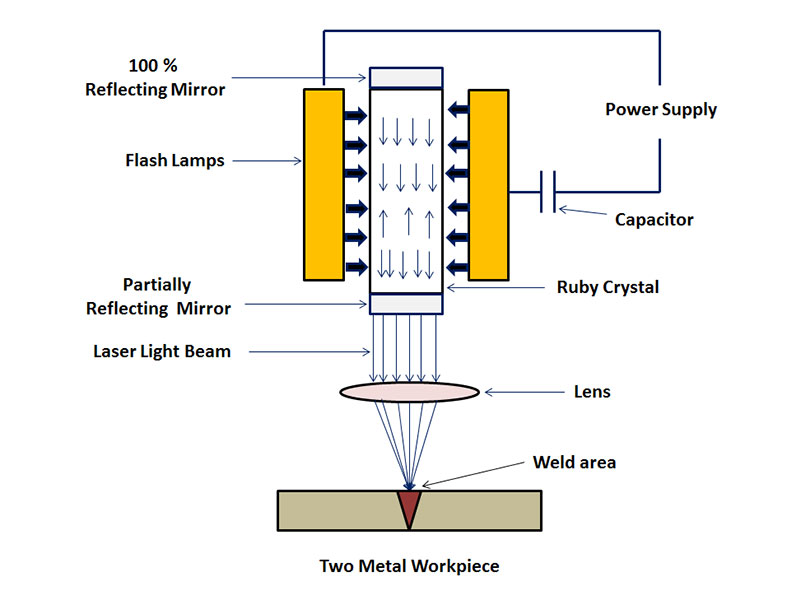
લેસર બીમ વેલ્ડીંગ એ ઉચ્ચ-કાર્યક્ષમતા અને અત્યંત સચોટ વેલ્ડીંગ પદ્ધતિ છે જેમાં ઉચ્ચ-ઊર્જા-ઘનતાવાળા લેસર બીમનો ગરમીના સ્ત્રોત તરીકે ઉપયોગ થાય છે. વેલ્ડીંગ લેસરના સતત અથવા સ્પંદિત બીમ દ્વારા કરી શકાય છે. લેસર વેલ્ડીંગના સિદ્ધાંતો અનુસાર, પ્રક્રિયાઓને વધુ બે ભાગમાં વિભાજિત કરી શકાય છે: ગરમી વાહકતા વેલ્ડીંગ અને લેસર ડીપ વેલ્ડીંગ. 104 ~ 105 W/cm2 થી નીચે પાવર ડેન્સિટી ગરમી વાહકતા વેલ્ડીંગનો સંદર્ભ આપે છે. તે સમયે, ઘૂંસપેંઠ ઊંડાઈ ધીમી વેલ્ડીંગ ગતિ સાથે છીછરી હોય છે; જ્યારે પાવર ડેન્સિટી 105 ~ 107W /cm2 કરતા મોટી હોય છે, ત્યારે ગરમીની ક્રિયા હેઠળ, ધાતુની સપાટી ઊંડા ઘૂંસપેંઠ વેલ્ડીંગ બનાવવા માટે "છિદ્ર" દેખાવમાં રિસેસ લે છે.
વિશેષતા
ઝડપી વેલ્ડીંગ ગતિ અને મોટા પાસા ગુણોત્તરની વિશેષતાઓ
લેસર બીમ વેલ્ડીંગ સામાન્ય રીતે સામગ્રીના જોડાણને પૂર્ણ કરવા માટે સતત લેસર બીમનો ઉપયોગ કરે છે. ધાતુશાસ્ત્ર ભૌતિક પ્રક્રિયા ઇલેક્ટ્રોન બીમ વેલ્ડીંગ જેવી જ છે, એટલે કે, ઊર્જા રૂપાંતર પદ્ધતિ "કી-હોલ" રચના દ્વારા પૂર્ણ થાય છે.
પૂરતી ઊંચી શક્તિ ઘનતાવાળા લેસર ઇરેડિયેશન હેઠળ, સામગ્રી બાષ્પીભવન થાય છે અને નાના છિદ્રો બનાવે છે. વરાળથી ભરેલું આ નાનું છિદ્ર કાળા શરીર જેવું હોય છે, જે ઘટના બીમની લગભગ બધી ઊર્જા શોષી લે છે. પોલાણમાં સંતુલન તાપમાન લગભગ 2500C છે. ઉચ્ચ-તાપમાન પોલાણની બાહ્ય દિવાલમાંથી ગરમીનું સ્થાનાંતરણ થાય છે, પોલાણની આસપાસની ધાતુ પીગળી જાય છે. નાના છિદ્રો પ્રકાશના બીમ હેઠળ દિવાલ સામગ્રીના સતત બાષ્પીભવન દ્વારા ઉત્પન્ન થતા ઉચ્ચ-તાપમાન વરાળથી ભરવામાં આવે છે.
નાના છિદ્રોની 4 દિવાલો પીગળેલી ધાતુને ઘેરી લે છે અને પ્રવાહી ધાતુ ઘન પદાર્થને ઘેરી લે છે. (મોટાભાગની પરંપરાગત વેલ્ડીંગ પ્રક્રિયાઓ અને લેસર વહન વેલ્ડીંગમાં, ઊર્જા 1 લી (વર્કપીસની સપાટી પર જમા થાય છે, પછી ટ્રાન્સફર દ્વારા અંદર પરિવહન થાય છે). છિદ્રની દિવાલની બહાર પ્રવાહી પ્રવાહ અને દિવાલ સ્તરનું સપાટી તણાવ છિદ્રના પોલાણમાં સતત ઉત્પન્ન થતા વરાળ દબાણ સાથે સુસંગત હોય છે અને ગતિશીલ સંતુલન જાળવી રાખે છે. પ્રકાશ કિરણ સતત નાના છિદ્રમાં પ્રવેશ કરે છે, અને નાના છિદ્રની બહારનો પદાર્થ સતત વહેતો રહે છે. જેમ જેમ પ્રકાશ કિરણ ફરે છે, તેમ તેમ નાનું છિદ્ર હંમેશા પ્રવાહની સ્થિર સ્થિતિમાં રહે છે.
એટલે કે, નાનું છિદ્ર અને છિદ્રની આસપાસની પીગળેલી ધાતુ લીડિંગ બીમની આગળની ગતિ સાથે આગળ વધશે. પીગળેલી ધાતુ નાના છિદ્ર દ્વારા છોડવામાં આવેલા અંતરને ભરે છે અને પછી ઘનીકરણ થાય છે, અને વેલ્ડ બને છે. ઉપરોક્ત બધી પ્રક્રિયા એટલી ઝડપથી થાય છે કે વેલ્ડીંગની ગતિ સરળતાથી પ્રતિ મિનિટ કેટલાક મીટર સુધી પહોંચી શકે છે.
1. લેસર બીમ વેલ્ડીંગ એ ફ્યુઝન વેલ્ડીંગ છે, જે ઉર્જા સ્ત્રોત તરીકે લેસર બીમનો ઉપયોગ કરે છે અને વેલ્ડેડ સાંધાને અસર કરે છે.
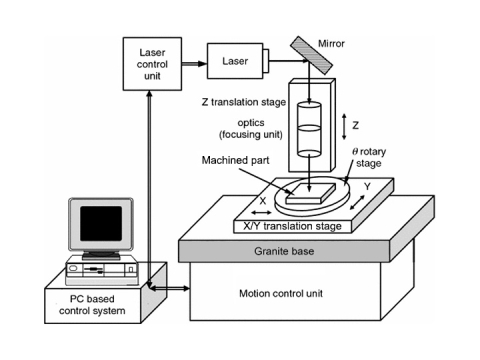
2. લેસર બીમને ફ્લેટ ઓપ્ટિકલ એલિમેન્ટ (જેમ કે મિરર) દ્વારા માર્ગદર્શન આપી શકાય છે, અને પછી બીમને રિફ્લેક્ટિવ ફોકસિંગ એલિમેન્ટ અથવા લેન્સ વડે વેલ્ડ સીમ પર પ્રક્ષેપિત કરવામાં આવે છે.
૩. લેસર બીમ વેલ્ડીંગ એ નોન-કોન્ટેક્ટ વેલ્ડીંગ છે. ઓપરેશન દરમિયાન કોઈ દબાણની જરૂર નથી, પરંતુ પીગળેલા પૂલના ઓક્સિડેશનને રોકવા માટે નિષ્ક્રિય ગેસની જરૂર પડે છે. ફિલર મેટલનો ઉપયોગ ક્યારેક ક્યારેક થાય છે.
4. લેસર બીમ વેલ્ડીંગને MIG વેલ્ડીંગ સાથે જોડીને લેસર MIG કમ્પોઝિટ વેલ્ડીંગ બનાવી શકાય છે જેથી મોટા પ્રમાણમાં ઘૂંસપેંઠ વેલ્ડીંગ પ્રાપ્ત થાય, જ્યારે MIG વેલ્ડીંગની તુલનામાં ગરમીનું ઇનપુટ ઘણું ઓછું થાય છે.
કાર્યક્રમો
લેસર વેલ્ડીંગ મશીનનો ઉપયોગ ઓટોમોબાઈલ, જહાજો, વિમાનો અને હાઈ-સ્પીડ રેલ જેવા ઉચ્ચ-ચોકસાઇવાળા ઉત્પાદન ક્ષેત્રોમાં વ્યાપકપણે થાય છે. તેણે લોકોના જીવનની ગુણવત્તામાં ઘણો સુધારો કર્યો અને ઘરેલું ઉપકરણો ઉદ્યોગને ચોકસાઇ એન્જિનિયરિંગ તરફ પણ આગળ ધપાવ્યો.
પ્લાઝમા આર્ક વેલ્ડિંગ
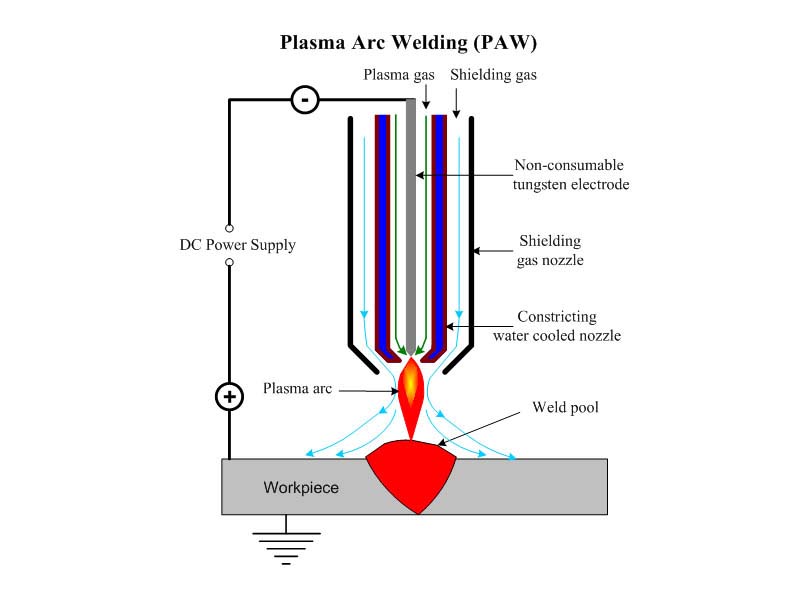
પ્લાઝ્મા આર્ક વેલ્ડીંગ એ ફ્યુઝન વેલ્ડીંગ પદ્ધતિનો ઉલ્લેખ કરે છે જે વેલ્ડીંગ ગરમીના સ્ત્રોત તરીકે પ્લાઝ્મા આર્ક હાઇ-એનર્જી ડેન્સિટી બીમનો ઉપયોગ કરે છે. વેલ્ડીંગ દરમિયાન, આયન ગેસ (આયન આર્ક બનાવતો) અને શિલ્ડિંગ ગેસ (પીગળેલા પૂલ અને વેલ્ડીંગ સીમને હવાના હાનિકારક પ્રભાવોથી બચાવવા માટે) શુદ્ધ આર્ગોન હોય છે. પ્લાઝ્મા આર્ક વેલ્ડીંગમાં વપરાતા ઇલેક્ટ્રોડ સામાન્ય રીતે ટંગસ્ટન ઇલેક્ટ્રોડ હોય છે અને ક્યારેક તેને ધાતુ (વેલ્ડીંગ વાયર) થી ભરવાની જરૂર પડે છે. સામાન્ય રીતે, ડીસી પોઝિટિવ કનેક્શન પદ્ધતિ અપનાવવામાં આવે છે (ટંગસ્ટન સળિયા નકારાત્મક ઇલેક્ટ્રોડ સાથે જોડાયેલ હોય છે). તેથી, પ્લાઝ્મા આર્ક વેલ્ડીંગ એ આવશ્યકપણે કમ્પ્રેશન અસર સાથે ટંગસ્ટન ગેસ-શિલ્ડેડ વેલ્ડીંગ છે.
પ્લાઝ્મા આર્ક વેલ્ડીંગમાં ઉર્જા સાંદ્રતા, ઉચ્ચ ઉત્પાદકતા, ઝડપી વેલ્ડીંગ ગતિ, નાના તાણ વિકૃતિ અને સ્થિર વિદ્યુત અલગતાની લાક્ષણિકતાઓ છે, અને તે પાતળા પ્લેટો અને બોક્સ સામગ્રીને વેલ્ડીંગ માટે યોગ્ય છે. તે ખાસ કરીને વિવિધ પ્રત્યાવર્તન, સરળતાથી ઓક્સિડાઇઝ્ડ અને ગરમી-સંવેદનશીલ ધાતુ સામગ્રી (જેમ કે ટંગસ્ટન, મોલિબ્ડેનમ, કોપર, નિકલ, ટાઇટેનિયમ, વગેરે) માટે યોગ્ય છે.
આ વાયુ ચાપને ગરમ કરવાથી વિભાજિત થાય છે અને પાણીથી ઠંડુ કરાયેલ નોઝલમાંથી ઉચ્ચ ગતિએ પસાર થતી વખતે સંકુચિત થાય છે, જેનાથી ઉર્જા ઘનતા અને વિયોજનની ડિગ્રી વધે છે, જેનાથી પ્લાઝ્મા ચાપ બને છે. તેની સ્થિરતા, કેલરીફિક મૂલ્ય અને તાપમાન સામાન્ય ચાપ કરતા વધારે છે, તેથી તેમાં વધુ ઘૂંસપેંઠ અને વેલ્ડીંગ ગતિ છે. પ્લાઝ્મા ચાપ બનાવતો વાયુ અને તેની આસપાસનો રક્ષણાત્મક વાયુ સામાન્ય રીતે શુદ્ધ આર્ગોનનો ઉપયોગ કરે છે. વિવિધ વર્કપીસના ભૌતિક ગુણધર્મોના આધારે, કેટલાક હિલીયમ, નાઇટ્રોજન, આર્ગોન અથવા બંનેના મિશ્રણનો ઉપયોગ કરે છે.
વિશેષતા
1. માઇક્રો-બીમ પ્લાઝ્મા આર્ક વેલ્ડીંગ ફોઇલ અને પાતળા પ્લેટોને વેલ્ડ કરી શકે છે.
2. નાના છિદ્ર અસર સાથે, તે સિંગલ-સાઇડેડ વેલ્ડીંગ અને ડબલ-સાઇડેડ ફ્રી ફોર્મિંગને વધુ સારી રીતે અનુભવી શકે છે.
૩. પ્લાઝ્મા આર્કમાં ઉચ્ચ ઉર્જા ઘનતા, ઉચ્ચ આર્ક સ્તંભ તાપમાન અને મજબૂત ઘૂંસપેંઠ ક્ષમતા હોય છે. તે ૧૦-12mm બેવલ વેલ્ડીંગ વગર જાડા સ્ટીલ. તેને એક સમયે ડબલ-સાઇડ ફોર્મિંગ દ્વારા વેલ્ડ કરી શકાય છે. વેલ્ડીંગની ગતિ ઝડપી છે, ઉત્પાદકતા વધારે છે, અને તાણ વિકૃતિ નાની છે.
4. સાધનો પ્રમાણમાં જટિલ છે, ગેસનો વપરાશ મોટો છે, જૂથ પાસે વર્કપીસની ક્લિયરન્સ અને સ્વચ્છતા પર કડક આવશ્યકતાઓ છે, અને તે ફક્ત ઇન્ડોર વેલ્ડીંગ માટે યોગ્ય છે.
કાર્યક્રમો
પ્લાઝ્મા વેલ્ડીંગ એ ઔદ્યોગિક ઉત્પાદનમાં એક મહત્વપૂર્ણ માધ્યમ છે, ખાસ કરીને કોપર અને કોપર એલોય, ટાઇટેનિયમ અને ટાઇટેનિયમ એલોય, એલોય સ્ટીલ, સ્ટેનલેસ સ્ટીલ, મોલિબ્ડેનમ અને અન્ય એરોસ્પેસ ધાતુઓના વેલ્ડીંગ માટે, જેનો ઉપયોગ લશ્કરી અને અન્ય અત્યાધુનિક ઉદ્યોગોમાં થાય છે, જેમ કે ટાઇટેનિયમ એલોય અને વિમાનમાં આંશિક પાતળા-દિવાલોવાળા કન્ટેનર દ્વારા બનાવેલા ચોક્કસ પ્રકારના મિસાઇલ શેલનું ઉત્પાદન.
ખર્ચ, જાળવણી અને કાર્યકારી કાર્યક્ષમતા
ઔદ્યોગિક એપ્લિકેશનો માટે લેસર બીમ વેલ્ડીંગ અને પ્લાઝ્મા આર્ક વેલ્ડીંગ વચ્ચે ટેકનોલોજીની પસંદગીઓની તુલના કરવા સંબંધિત કેટલાક પરિબળોમાં ખર્ચ, જાળવણી અને કામગીરી કાર્યક્ષમતાનો સમાવેશ થાય છે.
ખર્ચ વિશ્લેષણ
પ્લાઝ્મા આર્ક વેલ્ડીંગની તુલનામાં સાધનો જટિલ હોવાથી લેસર બીમ વેલ્ડીંગ માટે ઉચ્ચ પ્રારંભિક રોકાણની જરૂર પડે છે. સામાન્ય ઔદ્યોગિક લેસર વેલ્ડીંગ સિસ્ટમ્સનું મૂલ્ય સામાન્ય રીતે ઉપરની તરફ હોય છે $2૦૦,૦૦૦ છે, જ્યારે પ્લાઝ્મા આર્ક વેલ્ડીંગ સિસ્ટમનો ખર્ચ ક્યાંક ને ક્યાંક ની રેન્જમાં હોય છે $10,000 થી $5૦,૦૦૦. જોકે, LBW માં લાંબા ગાળાના ખર્ચમાં નોંધપાત્ર બચત થવાની સંભાવના છે કારણ કે તેમાં પ્રોસેસિંગ દરમાં વધારો થાય છે અને વેલ્ડિંગ પછી ઓછામાં ઓછી ફિનિશની જરૂર પડે છે. પ્લાઝ્મા વેલ્ડીંગમાં સતત કામગીરી માટે વધુ વપરાશ યોગ્ય ખર્ચ થઈ શકે છે.
જાળવણી જરૂરિયાતો
ઇલેક્ટ્રોડ અને ગેસ નોઝલ જેવા ઉપભોગ્ય ભાગો વધુ વખત ઘસાઈ જાય છે, તેથી પ્લાઝ્મા આર્ક વેલ્ડીંગ સિસ્ટમ્સને સામાન્ય રીતે વધુ વારંવાર જાળવણીની જરૂર પડે છે. તેનાથી વિપરીત, લેસર વેલ્ડીંગ સિસ્ટમ્સને ઓછા ઉપભોગ્ય વસ્તુઓની જરૂર પડે છે, પરંતુ તેમના ઓપ્ટિક્સ અને લેસર સ્ત્રોતોને સમયાંતરે સફાઈ અને પુનઃકેલિબ્રેશનની જરૂર પડે છે. જ્યારે યોગ્ય રીતે જાળવણી કરવામાં આવે છે, ત્યારે લેસર સ્ત્રોતો ઓછા ડાઉન ટાઇમ સાથે 20,000 કલાકથી વધુ સમય સુધી ટકી શકે છે. પ્લાઝ્મા સિસ્ટમો, સરળ હોવા છતાં, ઉપભોગ્ય વસ્તુઓ ઘસાઈ જવાને કારણે વધુ વારંવાર વિક્ષેપો અનુભવી શકે છે.
ઓપરેશનલ કાર્યક્ષમતા
લેસરની વેલ્ડીંગ તકનીકો ઘણી ઝડપી અને વધુ સચોટ છે, પાતળા પદાર્થો પર પ્રતિ મિનિટ 10 મીટર જેટલી ઊંચી ઝડપે પહોંચે છે, તેથી મોટા પાયે ઉત્પાદન માટે ખૂબ જ આદર્શ છે. તે ખૂબ જ સૂક્ષ્મ ગરમી-અસરગ્રસ્ત ઝોન પણ ઉત્પન્ન કરે છે, તેથી સામગ્રીનું વિકૃતિકરણ ઓછામાં ઓછું આપે છે, આમ ઉત્પાદનની ગુણવત્તામાં સુધારો થાય છે. પ્લાઝ્મા વેલ્ડીંગ જાડા પદાર્થોમાં અસરકારક છે, જોકે ધીમી ગતિએ, ઘણીવાર વેલ્ડ સાફ કરવા માટે વધારાના અંતિમ સ્પર્શની જરૂર પડે છે, જેમ કે ગ્રાઇન્ડીંગ.
જ્યારે લેસર બીમ વેલ્ડીંગ માટે શરૂઆતમાં વધુ રોકાણ ખર્ચની જરૂર પડે છે, ત્યારે તેની કાર્યક્ષમતા અને જાળવણીની ઓછી જરૂરિયાત ઘણીવાર લાંબા ગાળે ખર્ચ લાભો પૂરા પાડે છે, ખાસ કરીને ઉચ્ચ ચોકસાઇની જરૂર હોય તેવા કાર્યક્રમો માટે. પ્લાઝ્મા આર્ક વેલ્ડીંગ હજુ પણ ઓછા જટિલ કાર્ય અને નાના કામગીરી માટે સારું છે.