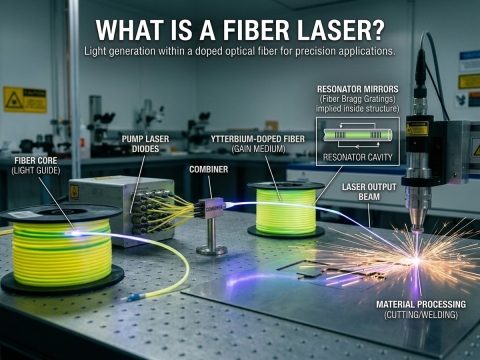
ફાઇબર લેસર ચલાવવામાં સહાયક ગેસ એ સૌથી મોટી લાઇન વસ્તુઓમાંની એક છે, અને ઘણી દુકાનો માટે તે બીમને પાવર આપતી વીજળી કરતાં શાંતિથી વધુ ખર્ચ કરે છે. તેથી જ પ્રશ્ન એર કટીંગ કામ કરે છે કે કેમ તે પરથી તેને યોગ્ય રીતે કેવી રીતે સેટ કરવું તે તરફ વળી ગયો છે. આ માર્ગદર્શિકા નિર્ણયના હવા બાજુ પર ધ્યાન કેન્દ્રિત કરે છે: એર સહાય કેર્ફમાં કેવી રીતે વર્તે છે, સંકુચિત હવાનું કદ અને સારવાર કેવી રીતે કરવી, તે ધારની ગુણવત્તા માટે શું કરે છે, અને તેનો ખરેખર કલાક દીઠ ખર્ચ કેટલો છે.

કેર્ફમાં એર આસિસ્ટ કેવી રીતે કામ કરે છે
દરેક ફાઇબર લેસર કટને ગેસ જેટની જરૂર પડે છે. બીમ શીટમાંથી એક સાંકડી ચેનલને પીગળે છે, અને નોઝલમાંથી નીકળતો કોએક્ષિયલ ગેસ પ્રવાહ પીગળેલી ધાતુને ફરીથી મજબૂત થાય તે પહેલાં કેર્ફના તળિયેથી બહાર ફેંકી દે છે. તે જેટ વિના, કટ બીમ પાછળ ભરાઈ જાય છે.
હવામાં આશરે ૭૮ ટકા નાઇટ્રોજન અને ૨૧ ટકા ઓક્સિજન હોય છે, તેથી તે બે ક્લાસિક વાયુઓના મિશ્રણ તરીકે વર્તે છે. નાઇટ્રોજન અપૂર્ણાંક મોટાભાગનું યાંત્રિક ઇજેક્શન કાર્ય કરે છે, જ્યારે ઓક્સિજનનો નાનો હિસ્સો થોડી એક્ઝોથર્મિક ઊર્જા ઉમેરે છે અને કાપેલા ચહેરા પર આછો ઓક્સાઇડ સ્તર છોડી દે છે. હળવા સ્ટીલ અને ગેલ્વેનાઈઝ્ડ શીટ પર તે ઓક્સાઇડ સામાન્ય રીતે કોસ્મેટિક અને પેઇન્ટ-રેડી હોય છે; સ્ટેનલેસ પર તે આછા રંગ તરીકે દેખાય છે.
ઉત્પાદન સ્તરે હવાને બે બાબતોએ વ્યવહારુ બનાવી. ઉચ્ચ-શક્તિના સ્ત્રોતો ઓછા પ્રતિક્રિયાશીલ ગેસ સાથે ઝડપથી કાપવા માટે પૂરતી ઉર્જા કફમાં નાખે છે, અને દુકાનોએ શોધી કાઢ્યું કે તેઓ જે કોમ્પ્રેસર ઇન્સ્ટોલ કરે છે તે માસિક બિલને બદલે એક વખતની ખરીદી છે. જે ફેબ્રિકેટર્સે સ્વિચ ઓન કર્યું હાઇ-પાવર ફાઇબર લેસર મેટલ કટીંગ મશીનો ઘણીવાર સૌથી નાટકીય ગેસ બચતની જાણ કરવામાં આવે છે, કારણ કે વધુ પાવરનો અર્થ ઝડપી કટીંગ અને પ્રતિ મીટર ઓછો ગેસ થાય છે.
કયા પદાર્થો હવા સાથે સારી રીતે કાપે છે
⦿ હળવું સ્ટીલ, આશરે 1 થી 6 મીમી: એક સામાન્ય હવા વિન્ડો, સામાન્ય રીતે 8 થી 12 બારથી શરૂ થાય છે અને ધારને પકડી રાખતા સૌથી ઓછા દબાણ પર ટ્યુન કરવામાં આવે છે.
⦿ ગેલ્વેનાઈઝ્ડ શીટ: હવાથી સ્વચ્છ રીતે કાપે છે અને HVAC અને એન્ક્લોઝર વર્ક માટે સૌથી મજબૂત ઉપયોગના કિસ્સાઓમાંનો એક છે.
⦿ પાતળું એલ્યુમિનિયમ: હવા ઘણીવાર નાઇટ્રોજન જેટલું સારું કામ કરે છે, અને ઘણી દુકાનો જણાવે છે કે સ્વિચ કર્યા પછી એલ્યુમિનિયમની કિનારીઓ વધુ સ્વચ્છ બને છે.
⦿ સ્ટેનલેસ સ્ટીલ: હવા સાથે ઝડપથી કાપે છે, પરંતુ ઓક્સાઇડ રંગની અપેક્ષા રાખે છે; છુપાયેલા અથવા પેઇન્ટેડ ભાગો માટે સ્વીકાર્ય છે, દૃશ્યમાન બ્રશ કરેલા ફિનિશ માટે નહીં.
ઓપરેટરો સામાન્ય રીતે સ્પષ્ટપણે પૂછે છે: શું મારા 3 મીમી ગેલ્વેનાઈઝ્ડ પેનલ્સ નાઇટ્રોજન પર જેટલા સ્વચ્છ હવામાં બહાર નીકળે છે તેટલા જ સ્વચ્છ હવામાં ટેબલ પરથી ઉતરશે? મોટાભાગના એન્ક્લોઝર અને ડક્ટવર્ક ભાગો માટે જવાબ હા છે. જે ભાગો નાઇટ્રોજન પર રહેવાનું સમર્થન આપે છે તે તે છે જેને ગ્રાહક જોશે, તૈયારી વિના વેલ્ડ કરશે અથવા તેજસ્વી પ્રકાશ હેઠળ નિરીક્ષણ કરશે. સ્રોત શક્તિ દ્વારા લાક્ષણિક જાડાઈ અને ગતિ પરબિડીયાઓને મેપ કરવામાં આવે છે ફાઇબર લેસર કટીંગ મેટલ જાડાઈ, ઝડપ અને પાવર માર્ગદર્શિકા, જે હવાના પરિમાણોને ટ્યુન કરતા પહેલા વાસ્તવિક અપેક્ષાઓ સેટ કરવામાં મદદ કરે છે.
કોમ્પ્રેસરનું કદ: દબાણ, પ્રવાહ અને સૂકવણી
એર કટિંગ સફળ થાય છે કે નહીં તે કોમ્પ્રેસર પેકેજ નક્કી કરે છે. 7 થી 8 બાર પર ચાલતું સ્ટાન્ડર્ડ શોપ કોમ્પ્રેસર ટૂલ્સ માટે બનાવવામાં આવે છે, કટીંગ નોઝલ માટે નહીં, અને કોઈને હવા પુરવઠાની શંકા થાય તે પહેલાં જ ઓછી કદની સિસ્ટમ કચરો અને અસંગત ધાર તરીકે દેખાય છે.
| જરૂરિયાત | લાક્ષણિક લક્ષ્ય | કેમ તે મહત્વનું છે | માપન |
|---|---|---|---|
| ડિલિવરી દબાણ | મશીન પર 16 બાર ક્લાસ સુધી, પાતળા હળવા સ્ટીલ માટે નોઝલ પર 8 થી 12 બાર સામાન્ય | દબાણ પીગળેલી ધાતુને કફમાંથી સાફ કરે છે; ટીપાં કચરો પેદા કરે છે | સંપૂર્ણ નોઝલ બ્લાસ્ટ દરમિયાન કટીંગ હેડ પર દબાણ માપો |
| મફત હવાઈ ડિલિવરી | નોઝલ અને પાવર સાથે મેળ ખાય છે; મધ્યમ-પાવર કાર્ય પર આશરે 0.5 m³/મિનિટ વપરાશ | ઓછા કદના પ્રવાહને કારણે લાંબા કાપ અને મોટા નોઝલની જરૂર પડે છે | કાર્યકારી દબાણ પર રેટેડ ડિલિવરી સામે માપેલ વપરાશ |
| સુકાઈ | દબાણ ઝાકળ બિંદુ -40 થી -60 °C | ભેજ રક્ષણાત્મક લેન્સને ઢાંકી દે છે અને તેમાં તિરાડો પાડે છે | ડ્રાયરના ડાઉનસ્ટ્રીમમાં ઝાકળ બિંદુ વાંચન |
| તેલ અને કણો | તેલ-મુક્ત અથવા કોલેસિંગ અને કાર્બન ફિલ્ટરેશન દ્વારા તેલ દૂર કરવામાં આવે છે. | તેલની વરાળ ઓપ્ટિક્સ પર બળે છે અને કિનારીઓને દૂષિત કરે છે | ફિલ્ટર વિભેદક દબાણ અને લેન્સ નિરીક્ષણ અંતરાલ |
| બફર સ્ટોરેજ | માંગમાં વધારો શોષી લેવા માટે રીસીવર ટાંકીનું કદ | લેસર નિયંત્રકોને દબાણમાં વધઘટ પસંદ નથી | વેધન દરમિયાન દબાણમાં ફેરફાર અને ઝડપી રૂપરેખામાં ફેરફાર |
દબાણ અને પ્રવાહ
નોઝલને જરૂરી દબાણ અને ડ્રાયર્સ, ફિલ્ટર્સ અને પાઇપિંગ દ્વારા થતા નુકસાન પર કોમ્પ્રેસરનો ઉલ્લેખ કરો. પ્રવાહ નોઝલના વ્યાસ અને બીમ પ્રતિ કલાક કેટલી મિનિટ ચાલુ છે તેના પરથી આવે છે. સંદર્ભ બિંદુ તરીકે, એક પ્રકાશિત સેટઅપ 16 બાર કોમ્પ્રેસરને જોડે છે જે 13.4 kW ઇનપુટ પાવરથી લગભગ 1.27 m³/મિનિટ પહોંચાડે છે અને વાસ્તવિક કટીંગ વપરાશ 0.5 m³/મિનિટની નજીક છે, જેનાથી વેધન અને મોટા નોઝલ માટે હેડરૂમ રહે છે.
સૂકવણી અને ગાળણ
આ એક પગલું છે જે દુકાનો છોડી દે છે અને પાછળથી પસ્તાવો કરે છે. સંકુચિત હવા ભેજ અને તેલ વરાળ વહન કરે છે, અને બંને કટીંગ હેડમાં રક્ષણાત્મક લેન્સ પર સમાપ્ત થાય છે. ધુમ્મસવાળું અથવા દૂષિત લેન્સ બીમને વિખેરી નાખે છે, કટને નબળું પાડે છે અને ગરમી હેઠળ ફાટી શકે છે. એર ટ્રીટમેન્ટ સપ્લાયર્સ સામાન્ય રીતે માઈનસ 40 અને માઈનસ 60 °C વચ્ચે દબાણ ઝાકળ બિંદુનો ઉલ્લેખ કરે છે, જેનો અર્થ કોમ્પ્રેસર પછી ડેસીકન્ટ અથવા ઉચ્ચ-પ્રદર્શન ડ્રાયર થાય છે, ત્યારબાદ કોલેસિંગ અને સક્રિય કાર્બન ફિલ્ટર્સ આવે છે. માથામાં રક્ષણાત્મક લેન્સ ક્યાં બેસે છે તે સમજવું, માર્ગદર્શિકામાં આવરી લેવામાં આવ્યું છે ફાઇબર લેસર કટીંગ મશીનના મુખ્ય ભાગો, એ સ્પષ્ટ કરે છે કે હવાની ગુણવત્તા સિસ્ટમમાં સૌથી મોંઘા ઉપભોજ્ય વસ્તુને કેમ સુરક્ષિત રાખે છે.
પાઇપિંગ, પ્લેસમેન્ટ અને જાળવણી
કોમ્પ્રેસરને લેસરની નજીક મૂકો જેથી ઉચ્ચ-દબાણનો રન ટૂંકો હોય, અને સામાન્ય શોપ લાઇનોને બદલે સંપૂર્ણ કાર્યકારી દબાણ માટે રેટ કરેલ પાઇપિંગનો ઉપયોગ કરો. દરેક કોણી, ઝડપી કપ્લર અને લાંબા નળીના રન માટે નોઝલ પર દબાણનો ખર્ચ થાય છે, તેથી જ ઘણા ઇન્સ્ટોલ કટીંગ હેડ માટે એક અલગ ઉચ્ચ-દબાણ લાઇન સમર્પિત કરે છે જ્યારે રેગ્યુલેટર બાકીના વર્કશોપમાં ઓછા દબાણવાળી હવા ફીડ કરે છે.
એર પેકેજને લેસરના ભાગ રૂપે ગણો, બિલ્ડિંગ સર્વિસ તરીકે નહીં. રીસીવરને ડ્રેઇન કરો અને દરરોજ ઓટો ડ્રેઇન તપાસો, સાપ્તાહિક ઝાકળ બિંદુ લોગ કરો, અને અનુમાન લગાવવાને બદલે ડિફરન્શિયલ પ્રેશર પર ફિલ્ટર તત્વો બદલો. ડ્રેઇન છોડ્યા પછી એક ભીની સવાર રક્ષણાત્મક લેન્સમાં ફિલ્ટર તત્વોના એક વર્ષ કરતાં વધુ ખર્ચાળ હોઈ શકે છે.
એજ ક્વોલિટી ટ્રેડ-ઓફ્સ
એર કટીંગ એ મફત સ્વેપ નથી; તે ગેસ ખર્ચ અને ધારના દેખાવ વચ્ચે ઇરાદાપૂર્વકનો વેપાર છે. ઉદ્યોગના કેસ રિપોર્ટ્સ ઘણા ભાગો પર એર-કટ એજ ગુણવત્તાને ઓક્સિજન અથવા નાઇટ્રોજનની નજીક રાખે છે, પરંતુ જે તફાવત રહે છે તે અનુમાનિત છે:
⦿ હળવું સ્ટીલ: કાપેલા ભાગ પર આછો ઓક્સાઇડ, સામાન્ય રીતે સામાન્ય પ્રીટ્રીટમેન્ટ પછી પેઇન્ટિંગ અને પાવડર કોટિંગ માટે યોગ્ય.
⦿ સ્ટેનલેસ: આછો પીળો થી રાખોડી રંગ અને નાઇટ્રોજન કરતા ઓછો તેજસ્વી ચહેરો; વેલ્ડીંગ અથવા પોલિશ કરતા પહેલા સફાઈની જરૂર પડી શકે છે.
⦿ એલ્યુમિનિયમ: પાતળા શીટ પર ઘણીવાર નાઇટ્રોજન જેટલું અથવા તેનાથી વધુ સારું, જ્યારે દબાણ ગોઠવવામાં આવે ત્યારે ઓછા ડ્રોસ સાથે.
⦿ જાડા ભાગો: જાડાઈ વધે તેમ કચરો પડવાનું જોખમ વધે છે, જ્યાં નાઇટ્રોજન અથવા ઓક્સિજન સામાન્ય રીતે પ્રોગ્રામમાં પાછા ફરે છે.
પિયર્સિંગની ખાસ નોંધ લેવી જોઈએ. ઘણા એર સેટઅપ ઓછા દબાણે પિયર્સ કરે છે અને પછી કાપવા માટે પગલાં વધારે છે, કારણ કે પિયર્સિંગ દરમિયાન પૂર્ણ-દબાણનો વિસ્ફોટ પીગળેલી ધાતુને નોઝલ તરફ પાછી છાંટી શકે છે. સમગ્ર કોન્ટૂરમાં એક નિશ્ચિત મૂલ્ય ચલાવવાને બદલે કંટ્રોલરને તે પ્રેશર સ્વીચનું સંચાલન કરવા દો.
વ્યવહારુ નિયમ એ છે કે ગ્રાહક જે જુએ છે તેના આધારે ઓર્ડર બુકને સૉર્ટ કરવી. છુપાયેલા કૌંસ, પેઇન્ટેડ પેનલ્સ, અને સ્ટીલ ફેબ્રિકેશન ભાગો કોટિંગ માટે બંધાયેલા આદર્શ હવા ઉમેદવારો છે. આર્કિટેક્ચરલ સ્ટેનલેસ અને ફૂડ-ગ્રેડ ભાગો સામાન્ય રીતે નાઇટ્રોજન પર રહે છે, અને બંને વાયુઓને પાઇપમાં રાખે છે લેસર કટર મશીન કટીંગ પ્રોગ્રામને દરેક કામ પસંદ કરવા દે છે.
સ્વિચિંગનો અર્થ સામાન્ય રીતે ફરીથી ગોઠવણ થાય છે, ફક્ત ગેસ લાઇનને સ્વેપ કરવી જ નહીં. નોઝલનું કદ, ફોકસ પોઝિશન અને દરેક સામગ્રી અને જાડાઈ પર દબાણને સમાયોજિત કરવાની અપેક્ષા રાખો, પછી હવાના પરિમાણોને તેમની પોતાની કટીંગ લાઇબ્રેરી તરીકે સાચવો. મોટાભાગની દુકાનો લાઇવ જોબ્સને બીજા સ્થળે ખસેડતા પહેલા સ્ક્રેપ પર એક અઠવાડિયા માટે ટેસ્ટ કૂપન્સ ચલાવે છે, અને તે અઠવાડિયે કોઈપણ સ્પેક શીટ કરતાં એજ ગુણવત્તા પ્રશ્નનો વધુ સારી રીતે જવાબ આપવામાં આવે છે.
નાઇટ્રોજનની સરખામણીમાં પ્રતિ કલાક ખર્ચ
બીમ-ઓન સમય, નોઝલનું કદ અને દબાણ સાથે ગેસનો ખર્ચ વધે છે, અને દરેક વધારાના બાર સાથે નાઇટ્રોજનનો ખર્ચ ઝડપથી વધે છે. હવા બિલની રચનામાં ફેરફાર કરે છે: પ્રતિ ઘન મીટર ડિલિવર કરવાને બદલે, દુકાન કોમ્પ્રેસર માટે એકવાર ચૂકવણી કરે છે અને પછી મુખ્યત્વે તેને ચલાવવા માટે વીજળી માટે. 2-શિફ્ટ ઓપરેશન પર, તે તફાવત ઝડપથી વધે છે.
| પરિબળ | કોમ્પ્રેસ્ડ એર | નાઇટ્રોજન | માપન |
|---|---|---|---|
| પ્રતિ કટીંગ મિનિટ ગેસનો ખર્ચ | લગભગ $0.01 થી $0.03, મોટે ભાગે વીજળી | લગભગ $0.20 થી $0.40, ઊંચા દબાણે વધુ | ગેસનો ખર્ચ ભાગ્યા બીમ-ઓન મિનિટ |
| ક્યુબિક મીટર દીઠ કિંમત | બેસલાઇન | ઓછામાં ઓછા 3 ગણા હવા, કેટલાક પ્રદેશોમાં દસ ગણાથી વધુ | ભાડા અને ડિલિવરી સહિત પ્રતિ m³ ડિલિવર કરેલ કિંમત |
| સપ્લાય લોજિસ્ટિક્સ | સાઇટ પર, માંગ પર જનરેટ કરેલ | બોઇલ-ઓફ નુકસાન સાથે બોટલ, દેવર અથવા બલ્ક ટાંકી | ગેસ ડિલિવરીની રાહ જોવામાં કલાકો સુધી ડાઉનટાઇમ |
| અગાઉથી રોકાણ | ઉચ્ચ-દબાણ કોમ્પ્રેસર, ડ્રાયર, ફિલ્ટર્સ, રીસીવર | ટાંકી ભાડા અથવા જનરેટર, વત્તા ચાલુ ગેસ | એર પેકેજ પર મહિનાઓનું પેબેક |
| સ્ટેનલેસ પર ધાર પરિણામ | ધાર પર થોડો ઓક્સાઇડ રંગછટા | તેજસ્વી, ઓક્સાઇડ-મુક્ત ધાર | શું ભાગને કાપ્યા પછી સફાઈની જરૂર છે |
કેસ સ્ટડીઝ આંકડાઓને ચોક્કસ બનાવે છે:
⦿ એક ઓસ્ટ્રેલિયન ફેબ્રિકેટર વધુ ખર્ચ કરી રહ્યો છે $9બોટલ્ડ નાઇટ્રોજન પર મહિને ,000 22 kW, 16 બાર કોમ્પ્રેસર પેકેજ ઇન્સ્ટોલ કર્યું અને લગભગ રિપોર્ટ કર્યો $9રનિંગ અને સર્વિસ ખર્ચ પછી પણ વાર્ષિક 6,000 રૂપિયાની બચત.
⦿ એક ટ્રે ઉત્પાદકે આશરે અહેવાલ આપ્યો $4કોમ્પ્રેસ્ડ એર સિસ્ટમ એક વર્ષમાં પોતાના ખર્ચે ચૂકવણી કરશે, જેનાથી વાર્ષિક રૂ. ૨,૦૦૦ ની બચત થશે.
⦿ એક યુએસ કોન્ટ્રાક્ટ ઉત્પાદકે ફાઇબર લેસર ચલાવવાનો ખર્ચ નીચે લાવ્યો $4 પ્રતિ કલાક, તેના નાઇટ્રોજન બેઝલાઇન કરતાં લગભગ 90 ટકા સસ્તા, જ્યારે દુકાનની હવા પર તેના મોટાભાગના સ્ટેનલેસ કામને ઘટાડે છે.
તમારી પોતાની ચૂકવણીની ગણતરી માટે 3 સંખ્યાઓની જરૂર છે: વર્તમાન માસિક નાઇટ્રોજન ખર્ચ, દર મહિને બીમ-ઓન કલાકો, અને યોગ્ય કદના કોમ્પ્રેસર અને ટ્રીટમેન્ટ પેકેજની ઇન્સ્ટોલ કરેલી કિંમત. નાઇટ્રોજન બિલમાંથી કોમ્પ્રેસરની વીજળી અને સેવા ખર્ચ બાદ કરો, અને બાકીનો આંકડો તમને જણાવે છે કે પેકેજને તેના માટે ચૂકવણી કરવામાં કેટલા મહિના લાગે છે. દુકાનો મોટે ભાગે કોટેડ માઇલ્ડ સ્ટીલ કાપે છે અને એલ્યુમિનિયમ ભાગો સૌથી ઝડપી વળતર જોવાનું વલણ ધરાવે છે, કારણ કે ઓક્સાઇડ ટ્રેડ-ઓફથી તેમને કોઈ ખર્ચ થતો નથી.

પૂર્વ-સ્વિચ ચેકલિસ્ટ
✔ ટાંકી ભાડા અને ડિલિવરી ચાર્જ સહિત બાર મહિનાના નાઇટ્રોજન ઇન્વોઇસ મેળવો.
✔ ભાગ મિશ્રણને દૃશ્યમાન સ્ટેનલેસ, કોટેડ સ્ટીલ, ગેલ્વેનાઈઝ્ડ અને એલ્યુમિનિયમમાં સૉર્ટ કરો, અને અંદાજ લગાવો કે તે કેટલી હવા લઈ શકે છે.
✔ નોઝલ પ્રેશર વત્તા લાઇન લોસ માટે કોમ્પ્રેસરનો ઉલ્લેખ કરો, જેનો પ્રવાહ તમારા સૌથી મોટા નોઝલ સાથે મેળ ખાતો હોય.
✔ પેકેજના ભાગ રૂપે ડ્રાયર, કોલેસિંગ અને કાર્બન ફિલ્ટર્સ અને રીસીવર ટાંકીનું બજેટ નક્કી કરો, વધારાની વસ્તુઓ તરીકે નહીં.
✔ દૃશ્યમાન સ્ટેનલેસ અને જાડા ભાગો માટે નાઇટ્રોજન ઉપલબ્ધ રાખો, અને કટીંગ પ્રોગ્રામને દરેક કાર્ય માટે ગેસ પસંદ કરવા દો.
એર કટીંગ માટે તમારા ફાઇબર લેસરને ગોઠવો
ની સંપૂર્ણ શ્રેણીમાં પાવર લેવલ અને બેડના કદની તુલના કરો ફાઇબર લેસર કટીંગ મશીનો, અને તમારી સામગ્રી માટે મેળ ખાતા ઉચ્ચ-દબાણ કોમ્પ્રેસર અને એર ટ્રીટમેન્ટ પેકેજનો સમાવેશ કરતી મફત કિંમતની વિનંતી કરો.