દાયકાઓથી ચર્ચાને એક સ્પર્ધા તરીકે ઘડવામાં આવી છે: 3D પ્રિન્ટિંગ વિરુદ્ધ CNC મશીનિંગ, સરવાળા વિરુદ્ધ બાદબાકી, સ્તર-દર-સ્તર વિરુદ્ધ ચિપ-દર-ચિપ. એરોસ્પેસ, ઉર્જા અને તબીબી સહિત સૌથી વધુ સામગ્રી ખસેડતા ઉદ્યોગોએ બંનેને જોડીને મોટાભાગે આ ચર્ચાનો ઉકેલ લાવ્યો છે. હાઇબ્રિડ મેન્યુફેક્ચરિંગનો અર્થ એ છે કે ઉમેરણ અને બાદબાકી પ્રક્રિયાઓનો એકસાથે ઉપયોગ કરવો, ક્યારેક એક જ મશીનની અંદર, એવા ભાગોનું ઉત્પાદન કરવું જે કોઈપણ પ્રક્રિયા પોતાની જાતે બનાવી શકતી નથી. આ માર્ગદર્શિકા આવરી લે છે કે હાઇબ્રિડ મેન્યુફેક્ચરિંગ ખરેખર શું છે, તે શુદ્ધ ઉમેરણ અને શુદ્ધ બાદબાકી કાર્યપ્રવાહ સાથે કેવી રીતે તુલના કરે છે, તે વર્ટિકલ જ્યાં તેણે સૌથી મજબૂત પગપેસારો મેળવ્યો છે, અને ક્યાં STYLECNC મોલ્ડ-મિલિંગ ક્ષમતા બંધબેસે છે. અંતર્ગત માટે 3D પ્રિન્ટિંગ વિરુદ્ધ CNC કોતરણી પ્રાઈમર, જુઓ 3D પ્રિન્ટર વિ. 3D CNC રાઉટર સરખામણી.
હાઇબ્રિડ મેન્યુફેક્ચરિંગ શું છે?
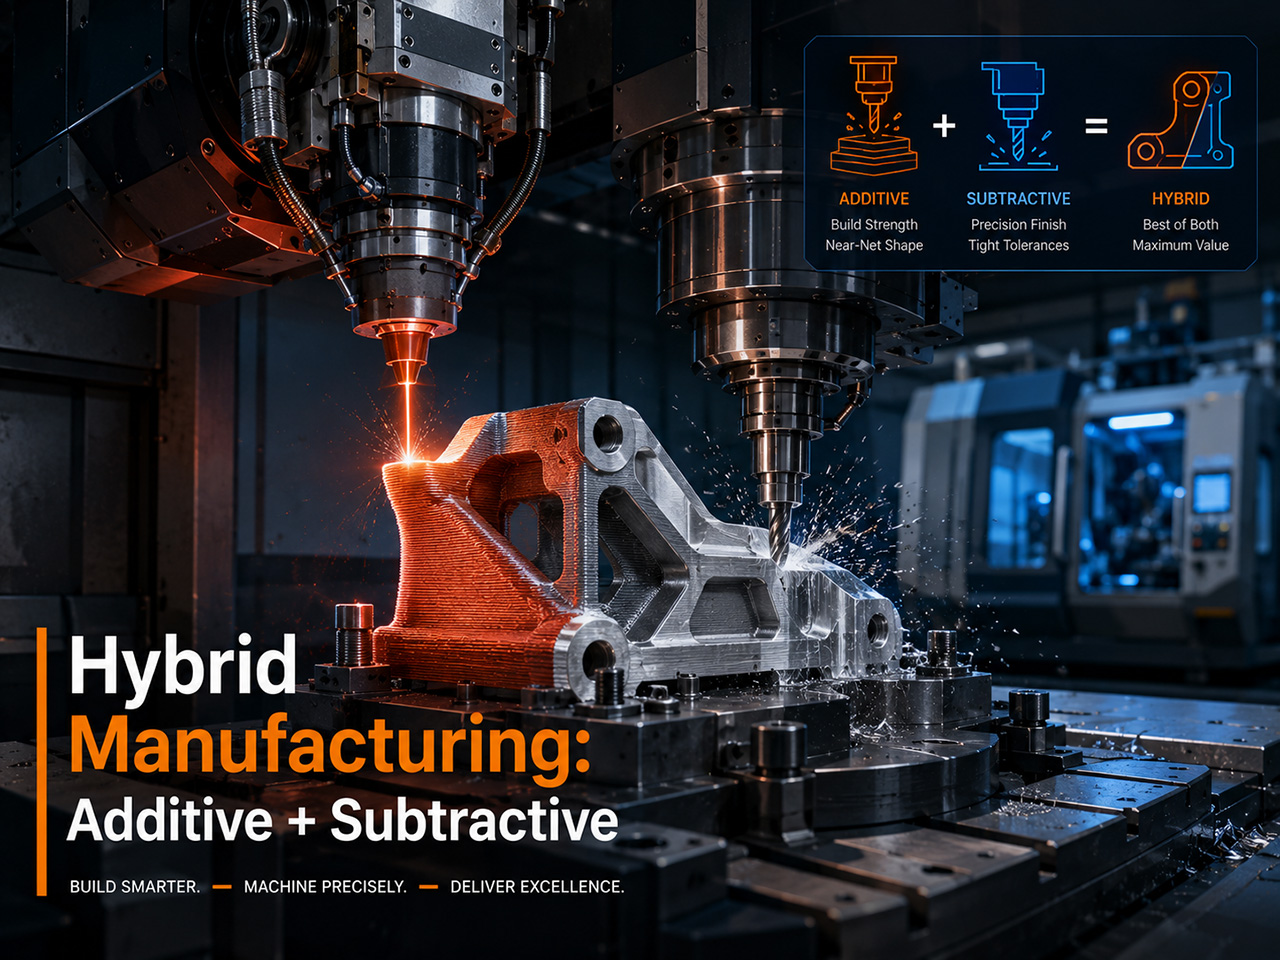
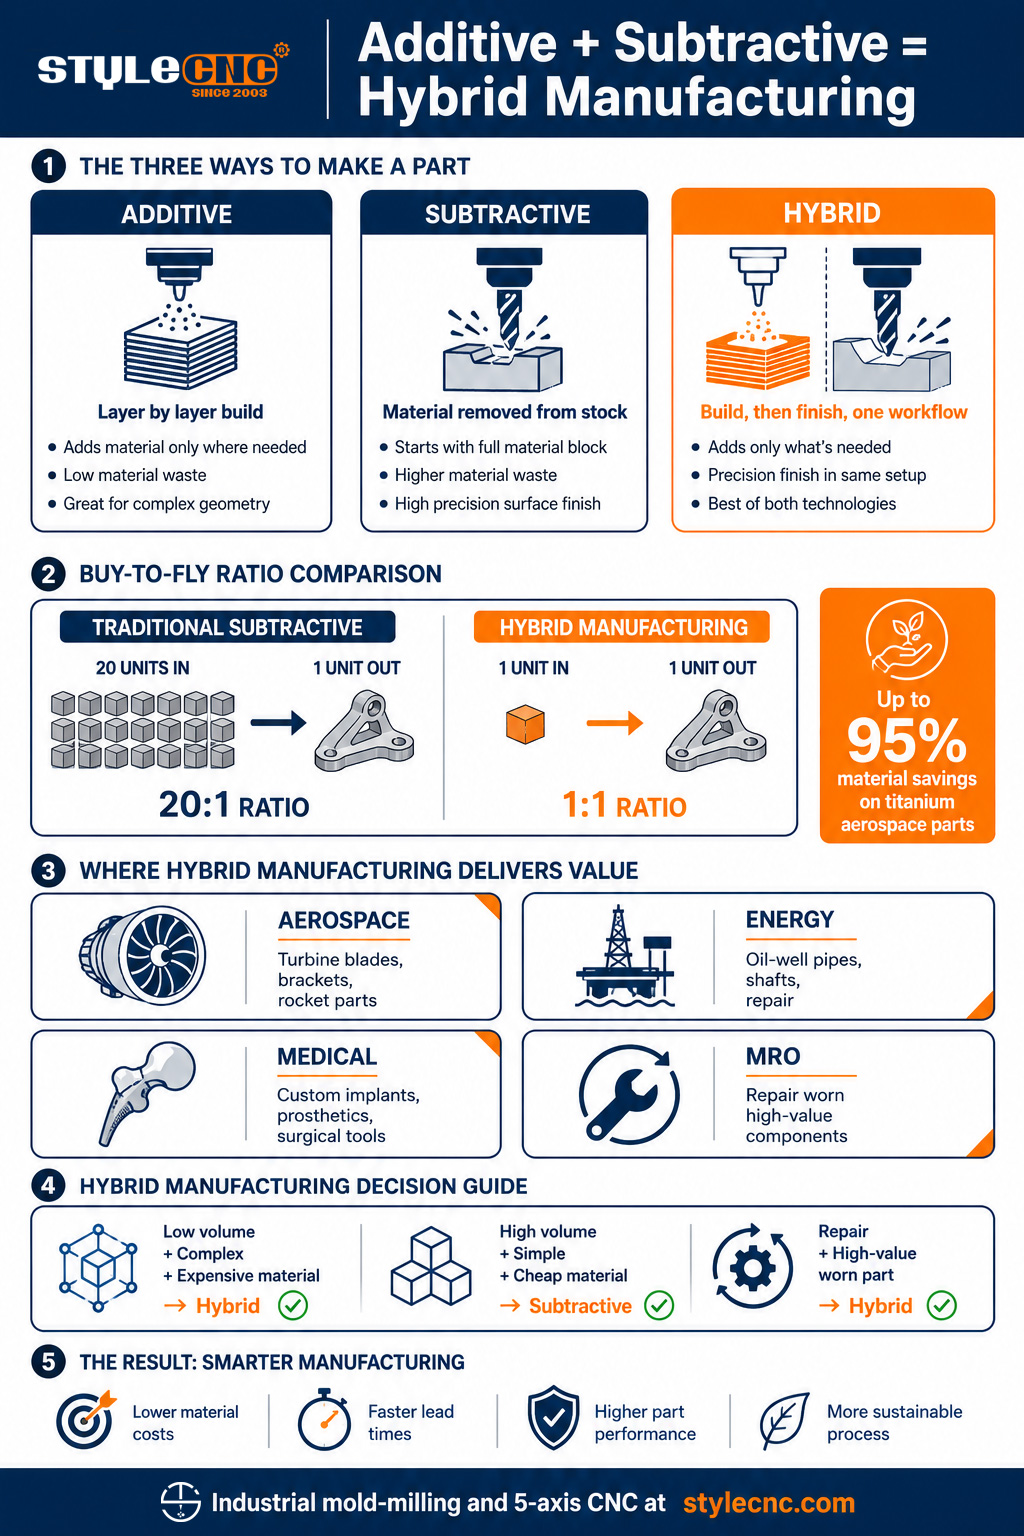
હાઇબ્રિડ મેન્યુફેક્ચરિંગ એડિટિવને જોડે છે (3D પ્રિન્ટિંગ અથવા મેટલ ડિપોઝિશન) અને સબટ્રેક્ટિવ (CNC મશીનિંગ) પ્રક્રિયાઓને એક જ વર્કફ્લો અથવા સિંગલ મશીનમાં રૂપાંતરિત કરે છે. એડિટિવ સ્ટેપ મેટલ પાવડર અથવા વાયરમાંથી નજીક-નેટ-આકારની ભૂમિતિ બનાવે છે, અને સબટ્રેક્ટિવ સ્ટેપ એ જ સેટઅપમાં મહત્વપૂર્ણ સપાટીઓ, આંતરિક સુવિધાઓ અને ચુસ્ત-સહનશીલતા પરિમાણોને સમાપ્ત કરે છે.
હાઇબ્રિડ ઉત્પાદન બે મુખ્ય સ્વરૂપોમાં અસ્તિત્વ ધરાવે છે. પહેલું સિંગલ-મશીન હાઇબ્રિડ છે, જ્યાં એડિટિવ ડિપોઝિશન હેડ અને CNC મિલિંગ સ્પિન્ડલ્સ સમાન એન્ક્લોઝર, સમાન અક્ષો અને સમાન વર્ક એન્વલપ શેર કરે છે. DMG MORI Lasertec 65 3D, Mazak Integrex i-400AM, અને Okuma LASER EX સૌથી વધુ ટાંકવામાં આવેલા ઉદાહરણો છે. બીજું વર્કફ્લો હાઇબ્રિડ છે, જ્યાં 3D પ્રિન્ટર ભાગ બનાવે છે અને એક અલગ CNC મશીન તેને પૂર્ણ કરે છે, બંને પ્રક્રિયાઓ સતત પાઇપલાઇન તરીકે સંચાલિત થાય છે. ઉદ્યોગ સાહિત્યમાં બંને સ્વરૂપો હાઇબ્રિડ ઉત્પાદન તરીકે લાયક ઠરે છે.
વિશિષ્ટ લક્ષણ ઉદ્દેશ્ય છે. એક દુકાન ચલાવતી 3D એક ખૂણામાં પ્રિન્ટર અને બીજા ખૂણામાં મિલ હાઇબ્રિડ ઉત્પાદન કરી રહી હોય તે જરૂરી નથી. એક દુકાન જે ભાગો ડિઝાઇન કરે છે તે જાણે છે કે કેટલીક સુવિધાઓ નેટ-આકારમાં છાપવામાં આવશે અને અન્ય સહનશીલતા માટે મશીન કરવામાં આવશે, તે હાઇબ્રિડ ઉત્પાદન કરી રહી છે, પછી ભલે બંને પ્રક્રિયાઓ એક જ મશીન શેર કરે છે કે નહીં.
ઉમેરણ વિ બાદબાકી વિ હાઇબ્રિડ: ચોક્કસ સરખામણી
નીચે આપેલ કોષ્ટક ઉત્પાદન વાતાવરણમાં પ્રક્રિયા પસંદગીને પ્રેરિત કરતા પરિબળોમાં 3 અભિગમોની તુલના કરે છે. આ સરખામણી ખરીદદારો માટે તેમના વિકલ્પો પર સંશોધન કરવા માટે એક ફીચર્ડ-સ્નિપેટ લક્ષ્ય તરીકે બનાવવામાં આવી છે.
| પરિબળ | ઉમેરણ (3D છાપકામ) | સબટ્રેક્ટિવ (CNC) | હાઇબ્રિડ |
|---|---|---|---|
| બિલ્ડ અભિગમ | ધાતુ અથવા પોલિમરનું સ્તર-દર-સ્તર નિક્ષેપન | સોલિડ સ્ટોક બ્લોકમાંથી સામગ્રી દૂર કરવી | નજીક-જાળી-આકારનું ડિપોઝિશન વત્તા ફિનિશ મશીનિંગ |
| ભૌમિતિક સ્વતંત્રતા | આંતરિક જાળી અને ચેનલો સહિત, સૌથી વધુ | ટૂલ એક્સેસ અને સ્ટોક ભૂમિતિ દ્વારા મર્યાદિત | મશીન ચોકસાઇ સાથે ડિપોઝિશન સ્વતંત્રતાને જોડે છે |
| સામગ્રીનો કચરો (ખરીદી-થી-ઉડાન) | મોટાભાગના ભાગો માટે 1:1 ની નજીક | જટિલ એરોસ્પેસ ભાગો માટે 20:1 સુધી | એરોસ્પેસ એલોય પર પણ 1:1 અભિગમ |
| સપાટી પૂર્ણાહુતિ | પોસ્ટ-પ્રોસેસિંગ સામાન્ય રીતે જરૂરી છે | મશીનથી સીધા જ Ra 1.6 થી 3.2 | મહત્વપૂર્ણ સપાટીઓ પર મશીન દ્વારા પૂર્ણાહુતિ |
| ઉત્પાદન વોલ્યુમ સ્વીટ સ્પોટ | ડિઝાઇન દીઠ 1 થી 50 ભાગો | ૧૦૦+ ભાગો જ્યાં ટૂલિંગ ઋણમુક્તિ કરે છે | ઓછા જથ્થાના, જટિલ, ઉચ્ચ-મૂલ્યના ભાગો |
| ટૂલિંગ ખર્ચ | કંઈ | ફિક્સર અને ટૂલ્સ માટે ઉચ્ચ સ્તરની તૈયારી | મધ્યમ, ફિક્સર હજુ પણ જરૂરી છે |
| ભાગ દીઠ ચક્ર સમય | ધાતુ માટે લાક્ષણિક 5 થી 15 કલાક | ધાતુ માટે લાક્ષણિક 30 થી 90 મિનિટ | ફિનિશ્ડ ભાગો પર શુદ્ધ ઉમેરણ કરતાં ઝડપી |
| મૂડી રોકાણ | ટેકનોલોજીના આધારે ૧૦,૦૦૦ થી ૧૦,૦૦૦ ડોલર | ઔદ્યોગિક CNC માટે 30 હજાર થી 500 હજાર ડોલર | સિંગલ-મશીન હાઇબ્રિડ સિસ્ટમ્સ માટે 1 મિલિયન થી 2 મિલિયન ડોલર |
| શ્રેષ્ઠ ફિટ | પ્રોટોટાઇપ્સ, જટિલ ભૂમિતિ, કસ્ટમ મેડિકલ | ઉત્પાદન ચાલે છે, ચુસ્ત સહિષ્ણુતા, કઠણ ધાતુઓ | એરોસ્પેસ, ઊર્જા, MRO, મોલ્ડ કન્ફોર્મલ કૂલિંગ |
સૌથી નોંધપાત્ર તફાવત એ બાય-ટુ-ફ્લાય રેશિયો છે. ટાઇટેનિયમ એરોસ્પેસ બ્રેકેટના પરંપરાગત સબટ્રેક્ટિવ મશીનિંગ ઘણીવાર પ્રારંભિક સ્ટોકના 95 ટકાને ચિપ્સ તરીકે દૂર કરે છે, જેના કારણે ગુણોત્તર 20:1 જેટલો ઊંચો થાય છે. હાઇબ્રિડ મેન્યુફેક્ચરિંગ પહેલા લગભગ ચોખ્ખા આકારના સ્વરૂપો બનાવે છે, પછી ફક્ત મહત્વપૂર્ણ સપાટીઓ પર મશીનો બનાવે છે, જેનાથી ગુણોત્તર 1:1 ની નજીક જાય છે. નિકલ સુપરએલોય અને ટાઇટેનિયમ પર જેની કિંમત પ્રતિ કિલોગ્રામ સેંકડો ડોલર છે, આ સામગ્રી બચત એકલા ઘણા એરોસ્પેસ અને ઊર્જા ઉત્પાદકો માટે મૂડી રોકાણને વાજબી ઠેરવે છે.
હાઇબ્રિડ ઉત્પાદન કેવી રીતે કાર્ય કરે છે
હાઇબ્રિડ મેન્યુફેક્ચરિંગ 3 મુખ્ય તકનીકોને જોડે છે: એક ડિપોઝિશન સિસ્ટમ, એક CNC મશીનિંગ સિસ્ટમ, અને એકીકૃત CAD/CAM સોફ્ટવેર જે બંને પ્રક્રિયાઓને સમાન ભાગ મોડેલ સામે પ્રોગ્રામ કરે છે.
ડાયરેક્ટેડ એનર્જી ડિપોઝિશન પ્લસ 5-એક્સિસ મિલિંગ
મુખ્ય ઔદ્યોગિક પેટર્ન 5-અક્ષ મિલિંગ સાથે જોડાયેલ ડાયરેક્ટેડ એનર્જી ડિપોઝિશન (DED) છે. લેસર અથવા ઇલેક્ટ્રોન બીમ ધાતુના પાવડર અથવા વાયરને કોએક્સિયલ નોઝલ દ્વારા ખવડાવવામાં આવે ત્યારે પીગળે છે, જે સ્તર દ્વારા સ્તરની નજીક-નેટ-આકારની સુવિધાઓ બનાવે છે. તે જ મશીન પછી ડિપોઝિશન હેડથી મિલિંગ સ્પિન્ડલમાં બદલાય છે અને મહત્વપૂર્ણ સપાટીઓને સહિષ્ણુતામાં સમાપ્ત કરે છે. DMG MORI Lasertec 65 3D અને Mazak Integrex i-400AM સંદર્ભ અમલીકરણો છે. ઉદ્યોગ કવરેજ અનુસાર, Lasertec 65 3D 500 મીમી વ્યાસ સુધીના ભાગોને હેન્ડલ કરે છે અને એક જ એન્ક્લોઝરમાં 5-અક્ષ સામગ્રી ડિપોઝિશનને સંપૂર્ણ 5-અક્ષ મિલિંગ સાથે જોડે છે.
પાવડર બેડ ફ્યુઝન પ્લસ સબટ્રેક્ટિવ ફિનિશિંગ
બીજો પેટર્ન પાવડર બેડ ફ્યુઝન (PBF) નો ઉપયોગ કરીને એક મશીનમાં ભાગ છાપે છે, પછી તેને a માં ટ્રાન્સફર કરે છે CNC મિલ ફિનિશિંગ માટે. આ વર્કફ્લો નાની દુકાનોમાં વધુ સામાન્ય છે કારણ કે તે એકીકૃત મશીનના મૂડી ખર્ચને ટાળે છે. ટ્રેડ-ઓફ એ ભાગોનું સંચાલન અને પ્રક્રિયાઓ વચ્ચે ફરીથી ફિક્સરિંગ છે. માત્સુરા લ્યુમેક્સ અને સોડિક ઓપીએમ પ્લેટફોર્મ નાના, વધુ જટિલ ભાગો માટે આ વર્કફ્લોને એક જ મશીનમાં સંકુચિત કરે છે.
વાયર આર્ક એડિટિવ પ્લસ સીએનસી મિલિંગ
વાયર આર્ક એડિટિવ મેન્યુફેક્ચરિંગ (WAAM) પાવડર-આધારિત પદ્ધતિઓ કરતાં ઘણા ઊંચા દરે સામગ્રી જમા કરવા માટે વેલ્ડીંગ-શૈલીના હેડનો ઉપયોગ કરે છે, ઘણીવાર ફિનિશિંગ માટે 5-એક્સિસ મિલિંગ સાથે જોડાય છે. Mazak Variaxis j-600AM આ અભિગમનો ઉપયોગ કરે છે. WAAM એરોસ્પેસ અને ઊર્જામાં મોટા માળખા માટે પસંદ કરવામાં આવે છે જ્યાં ડિપોઝિશન ગતિ બારીક રિઝોલ્યુશન કરતાં વધુ મહત્વની હોય છે. દરેક પેટર્ન સમાન મૂળભૂત ડિઝાઇન ફિલસૂફી શેર કરે છે: નજીક-નેટ-આકારને કાર્યક્ષમ રીતે બનાવો, પછી ચોકસાઇ માટે મશીન.
3 પેટર્ન વચ્ચે પસંદગી ભાગના કદ, સામગ્રી અને ચોકસાઈની જરૂરિયાતો પર આધારિત છે. 5-અક્ષ મિલિંગ સાથે DED એરોસ્પેસ અને મોટા ઉર્જા ઘટકો પર પ્રભુત્વ ધરાવે છે જ્યાં ભાગનો વ્યાસ 200 મીમીથી વધુ હોય છે અને ટાઇટેનિયમ અથવા નિકલ સુપરએલોય સામેલ હોય છે. સબટ્રેક્ટિવ ફિનિશિંગ સાથે PBF 200 મીમીથી ઓછા નાના જટિલ ભાગોને હેન્ડલ કરે છે જ્યાં સપાટીની વિગતો બિલ્ડ રેટ કરતાં વધુ મહત્વપૂર્ણ છે. CNC મિલિંગ સાથે WAAM ખૂબ મોટા માળખાકીય કાર્યનું સંચાલન કરે છે જ્યાં ડિપોઝિશન સ્પીડ ગેટિંગ ફેક્ટર છે અને સપાટીની પૂર્ણાહુતિની જરૂરિયાતો મધ્યમ હોય છે. મોટાભાગની ઉત્પાદન-ગ્રેડ હાઇબ્રિડ દુકાનો આખરે આમાંથી એક કરતાં વધુ પેટર્નનો ઉપયોગ કરે છે, દરેક ભાગને એક જ મશીન દ્વારા દબાણ કરવાને બદલે ભાગ સાથે પ્રક્રિયાને મેચ કરે છે.
ઉદ્યોગ એપ્લિકેશનો: એરોસ્પેસ, ઉર્જા, તબીબી અને MRO
હાઇબ્રિડ મેન્યુફેક્ચરિંગે 4 વર્ટિકલ્સમાં પોતાનો મજબૂત પગપેસારો કર્યો છે, દરેકમાં ચોક્કસ આર્થિક અથવા તકનીકી પરિબળો છે.
એરોસ્પેસ
એરોસ્પેસ એ પહેલો ઉદ્યોગ હતો જેણે મોટા પાયે હાઇબ્રિડ ઉત્પાદન અપનાવ્યું. એન્જિન બ્રેકેટ, ટર્બાઇન બ્લેડ, સ્ટ્રક્ચરલ ફિટિંગ અને રોકેટ એન્જિન ઘટકો લાક્ષણિક એપ્લિકેશનો છે, ખાસ કરીને ટાઇટેનિયમ અને નિકલ સુપરએલોયમાં. મેન્યુફેક્ચરિંગ ટેકનોલોજી સેન્ટરના સંશોધનમાં પરંપરાગત સબટ્રેક્ટિવ પદ્ધતિઓની તુલનામાં જટિલ એરોસ્પેસ ઘટકો પર 23 થી 47 ટકાની રેન્જમાં ઉત્પાદન ખર્ચ ઘટાડાનું દસ્તાવેજીકરણ કરવામાં આવ્યું છે. DMG MORI Lasertec 6600 DED હાઇબ્રિડ ખાસ કરીને રોકેટ એન્જિન ભાગો સહિત મોટા વર્કપીસ માટે સ્થિત છે.
એનર્જી
ઉર્જા ઉત્પાદકો તેલ-કુવાના પાઈપો, ટર્બાઇન બ્લેડ, વાલ્વ બોડી અને મોટા શાફ્ટ માટે હાઇબ્રિડ ઉત્પાદનનો ઉપયોગ કરે છે જ્યાં વસ્ત્રો-પ્રતિરોધક સુવિધાઓ ઓછી કિંમતના બેઝ મટિરિયલ પર જમા કરી શકાય છે અને પછી મશીનિંગ કરી શકાય છે. પાઇપલાઇન અને ડાઉનહોલ ટૂલિંગ રિપેર એક મુખ્ય ઉપયોગ કેસ બની ગયો છે: ઘસાઈ ગયેલા ઉચ્ચ-મૂલ્યના ઘટકોમાં DED દ્વારા નવી સામગ્રી ઉમેરવામાં આવે છે અને પછી તેને મૂળ સ્પષ્ટીકરણો પર પાછા મશિન કરવામાં આવે છે. જ્યારે રિપ્લેસમેન્ટ પાર્ટનો ખર્ચ 50,000 $કે તેથી વધુ હોય છે અને હાઇબ્રિડ દ્વારા સમારકામ તે રકમનો એક અંશ ખર્ચ કરે છે ત્યારે અર્થશાસ્ત્ર આકર્ષક છે.
મેડિકલ
તબીબી ઉત્પાદન દર્દી-વિશિષ્ટ ઇમ્પ્લાન્ટ્સ, સર્જિકલ સાધનો અને ડેન્ટલ પ્રોસ્થેટિક્સ પર હાઇબ્રિડ વર્કફ્લો લાગુ કરે છે. ટાઇટેનિયમ હિપ અને ઘૂંટણના ઇમ્પ્લાન્ટ છિદ્રાળુ એડિટિવ સ્ટ્રક્ચર્સથી લાભ મેળવે છે જે હાડકાના એકીકરણને પ્રોત્સાહન આપે છે, જે મશીન્ડ સંપર્ક સપાટીઓ સાથે ગ્રાઉન્ડ ટુ મિરર ફિનિશ સાથે જોડાયેલ છે. હાઇબ્રિડ ઉત્પાદન ક્રેનિયલ અને મેક્સિલોફેસિયલ કાર્યમાં ઝડપી કસ્ટમાઇઝેશનને પણ સમર્થન આપે છે જ્યાં દરેક દર્દીનો કેસ અનન્ય હોય છે અને પરંપરાગત ઉત્પાદન અર્થશાસ્ત્ર તૂટી જાય છે.
જાળવણી, સમારકામ અને ઓવરહોલ (MRO)
MRO એ સૌથી ઝડપથી વિકસતું હાઇબ્રિડ એપ્લિકેશન છે કારણ કે તે લાંબા સમયથી ચાલતી રિપેર ઇકોનોમિક્સની સમસ્યાનું નિરાકરણ લાવે છે. ઘસાઈ ગયેલા જેટ એન્જિન બ્લેડ, ગિયરબોક્સ હાઉસિંગ, મોલ્ડ કેવિટી અને પંપ ઘટકોને ક્ષતિગ્રસ્ત વિસ્તારો પર નવી સામગ્રી જમા કરીને અને પછી રિપેર કરેલી સપાટીને મૂળ સહિષ્ણુતા પર પાછી મશીન કરીને પુનઃસ્થાપિત કરી શકાય છે. Mazak Variaxis j-600AM આ કાર્ય માટે સ્થિત છે, જે વાયર આર્ક એડિટિવને એક જ સેટઅપમાં 5-અક્ષ સબટ્રેક્ટિવ સાથે જોડે છે, ખાસ કરીને એરોસ્પેસ ભાગો, મોલ્ડ, ડાઈ અને ઓઇલ-ડ્રિલિંગ ઘટકો માટે.
ચારેય ક્ષેત્રોમાં એક પેટર્ન એ છે કે જ્યાં પાર્ટ વેલ્યુ વધારે હોય છે અને પરંપરાગત અભિગમો તૂટી જાય છે ત્યાં હાઇબ્રિડ મેન્યુફેક્ચરિંગ સફળ થાય છે. એરોસ્પેસ અને ઉર્જામાં સૌથી વધુ મટીરીયલ ખર્ચ હોય છે, મેડિકલમાં સૌથી વધુ કસ્ટમાઇઝેશન માંગ હોય છે, અને MROમાં સૌથી મોંઘા પાર્ટ-રિપ્લેસમેન્ટ વિકલ્પો હોય છે. જે ઉદ્યોગો આ લાક્ષણિકતાઓ શેર કરતા નથી, જેમાં સામાન્ય ગ્રાહક ઉત્પાદનો, કોમોડિટી ઓટોમોટિવ ભાગો અને ઉચ્ચ-વોલ્યુમ એલ્યુમિનિયમ ફેબ્રિકેશનનો સમાવેશ થાય છે, તેઓએ તે જ ગતિએ હાઇબ્રિડ અપનાવ્યું નથી. જ્યારે મટીરીયલ સસ્તી હોય, વોલ્યુમ વધારે હોય અને પાર્ટ્સ બદલી શકાય તેવા હોય ત્યારે અર્થશાસ્ત્ર ફક્ત તેની તરફેણ કરતું નથી.
ડિસિઝન મેટ્રિક્સ: જ્યારે હાઇબ્રિડ મેન્યુફેક્ચરિંગ અર્થપૂર્ણ બને છે
આપેલ ભાગ અથવા ઉત્પાદન દૃશ્ય શુદ્ધ ઉમેરણ અથવા શુદ્ધ બાદબાકી અભિગમો વિરુદ્ધ હાઇબ્રિડ ઉત્પાદનને વાજબી ઠેરવે છે કે કેમ તેનું મૂલ્યાંકન કરતી વખતે નીચેના મેટ્રિક્સનો પ્રારંભિક માળખા તરીકે ઉપયોગ કરો.
| ઉત્પાદન દૃશ્ય | ભલામણ કરેલ અભિગમ | તર્ક |
|---|---|---|
| ઓછું કદ, જટિલ ભૂમિતિ, મોંઘી સામગ્રી | હાઇબ્રિડ | ડિપોઝિશન સાથે બાય-ટુ-ફ્લાય અભિગમ 1:1; સહિષ્ણુતા માટે રચાયેલ મહત્વપૂર્ણ સુવિધાઓ |
| ઉચ્ચ વોલ્યુમ, સરળ ભૂમિતિ, સામાન્ય સામગ્રી | બાદબાકી | CNC ચક્ર સમય 30 થી 90 મિનિટનો છે, જે ભાગ દીઠ 5 થી 15 કલાકના ઉમેરણને હરાવે છે. |
| પ્રોટોટાઇપ, જટિલ આંતરિક ચેનલો, પોલિમર | એડિટિવ | 3D પ્રિન્ટિંગ હેન્ડલ્સ જાળી અને કન્ફોર્મલ ચેનલોને મિલિંગ કરવું અશક્ય છે |
| ઘસાઈ ગયેલા ઉચ્ચ-મૂલ્યના ઘટકનું સમારકામ | હાઇબ્રિડ | ડિપોઝિશન સામગ્રીને પુનઃસ્થાપિત કરે છે; મશીનિંગ તેને મૂળ સહિષ્ણુતા પર પાછું લાવે છે |
| કસ્ટમ મેડિકલ ઇમ્પ્લાન્ટ, ટાઇટેનિયમ | હાઇબ્રિડ | એડિટિવમાંથી દર્દી-વિશિષ્ટ ભૂમિતિ; મશીનિંગમાંથી તૈયાર સપાટીઓ |
| કન્ફોર્મલ કૂલિંગ ચેનલો સાથે મોલ્ડ કેવિટી | હાઇબ્રિડ | અંદર છાપેલ કૂલિંગ ચેનલો; ટૂલ સ્ટીલ ફેસ મિરર ફિનિશ માટે મશિન કરેલ |
| ૫૦૦+ એલ્યુમિનિયમ ભાગોનું ઉત્પાદન | બાદબાકી | ટૂલિંગ અને સાયકલ ખર્ચમાં ઘટાડો; હાઇબ્રિડ મૂડી ખર્ચ વાજબી નથી |
| સિંગલ-બેચ જીગ્સ અને ફિક્સ્ચર | એડિટિવ | 3D પ્રિન્ટેડ સોફ્ટ જડબા અને ફિક્સરની કિંમત મશીનવાળા સમકક્ષ કરતા થોડી ઓછી છે |
મેટ્રિક્સ એક શરૂઆતનું માળખું છે, અંતિમ જવાબ નથી. વ્યક્તિગત ભાગનું અર્થશાસ્ત્ર મશીનની ઉપલબ્ધતા, પ્રોગ્રામર કુશળતા, ખરીદી સમયે સામગ્રી ખર્ચ અને ગ્રાહક-વિશિષ્ટ ગુણવત્તા આવશ્યકતાઓ પર આધાર રાખે છે. બધી પરિસ્થિતિઓમાં જે પેટર્ન માન્ય છે તે એ છે કે જ્યારે સામગ્રી મોંઘી હોય, ભૂમિતિ જટિલ હોય અને વોલ્યુમ ઓછું હોય ત્યારે હાઇબ્રિડ જીતે છે.
મોલ્ડ અને ડાઇ ઉત્પાદન: જ્યાં હાઇબ્રિડ મળે છે STYLECNC ક્ષમતા
મોલ્ડ અને ડાઇ મેન્યુફેક્ચરિંગ દરેક હાઇબ્રિડ મેન્યુફેક્ચરિંગ ડ્રાઇવરના આંતરછેદ પર બેસે છે. મોલ્ડ પોલાણ ભૌમિતિક રીતે જટિલ હોય છે, સામગ્રી મોંઘા ટૂલ સ્ટીલ્સ હોય છે, વોલ્યુમ ઓછું હોય છે (ડિઝાઇન દીઠ એક થી થોડા મોલ્ડ), અને ગ્રાહકો સપાટી ફિનિશની માંગ કરે છે જે ફક્ત મશીનિંગ જ આપી શકે છે. ઇન્જેક્શન દરમિયાન થર્મલ વર્તણૂકને નિયંત્રિત કરવા માટે મોલ્ડ દ્વારા વણાટ કરતી કન્ફોર્મલ કૂલિંગ ચેનલો એક પાઠ્યપુસ્તક હાઇબ્રિડ એપ્લિકેશન છે: પરંપરાગત રીતે ડ્રિલ કરવું અશક્ય, એડિટિવલી પ્રિન્ટ કરવામાં સરળ, અને ફક્ત ચોકસાઇ મિલિંગ દ્વારા ફિનિશ કરી શકાય છે.
STYLECNC ઔદ્યોગિક મોલ્ડ-મિલિંગ ક્ષમતા આ સમીકરણના બાદબાકી અડધા ભાગની આસપાસ બનેલી છે. CNC મોલ્ડ મેકિંગ મશીન શ્રેણી કઠણ ટૂલ સ્ટીલ, એલ્યુમિનિયમ મોલ્ડ ટૂલિંગ અને મોટા મલ્ટી-કેવિટી પ્રોડક્શન મોલ્ડ માટે સંપૂર્ણપણે સ્વચાલિત મોલ્ડ મિલિંગ મશીનોનો સમાવેશ થાય છે. પરંપરાગત રીતે મોલ્ડનું ઉત્પાદન કરતી અને હાઇબ્રિડ વર્કફ્લોનું અન્વેષણ કરતી દુકાનો માટે, STYLECNC મોલ્ડ બનાવવા માટે સંપૂર્ણ સ્વચાલિત CNC મિલિંગ મશીન બાહ્ય એડિટિવ સિસ્ટમ્સ દ્વારા ઉત્પાદિત નજીકના-નેટ-આકારના મોલ્ડ પોલાણ પર ફિનિશિંગ પાસને હેન્ડલ કરે છે.
આ 5-અક્ષ CNC મશીન શ્રેણી હાઇબ્રિડ મોલ્ડ ફિનિશિંગ માટે જરૂરી મલ્ટિ-એક્સિસ સપાટી કાર્ય માટે આ ક્ષમતાને વિસ્તૃત કરે છે, ખાસ કરીને કન્ફોર્મલ કૂલિંગ ટૂલ ફેસ અને જટિલ કેવિટી ભૂમિતિ પર. STYLECNC ઓટોમેટિક ટૂલ ચેન્જર્સ સાથે CNC મોલ્ડિંગ મશીનો ઉત્પાદન વાતાવરણનું ચિત્ર પૂર્ણ કરો જ્યાં બહુવિધ સાધનો અને કામગીરી એક જ સેટઅપ દ્વારા ક્રમબદ્ધ થાય છે, જે પરંપરાગત રીતે ઉમેરણ અને બાદબાકી પ્રક્રિયાના પગલાંને અલગ પાડતી હેન્ડલિંગને ઘટાડે છે.
એરોસ્પેસ, ઉર્જા, તબીબી અને MRO દુકાનો માટે શુદ્ધ સબટ્રેક્ટિવથી હાઇબ્રિડ વર્કફ્લોમાં સ્કેલ કરવામાં આવે છે, વ્યવહારુ પ્રવેશ બિંદુ પહેલા સબટ્રેક્ટિવ બાજુને અપગ્રેડ કરવાનો છે. ઓટોમેટિક ટૂલ ચેન્જર્સ અને ચકાસાયેલ પોસ્ટ-પ્રોસેસર્સ સાથે સક્ષમ 5-અક્ષ મશીનિંગ કેન્દ્રો તૃતીય-પક્ષ વિક્રેતાઓ પાસેથી એડિટિવ સિસ્ટમ્સ સાથે સ્વચ્છ રીતે સંકલિત થાય છે, જે દુકાનને પ્રથમ દિવસે સિંગલ-મશીન ઇન્ટિગ્રેટેડ સિસ્ટમ માટે 1 થી 2 મિલિયન $પ્રતિબદ્ધ કર્યા વિના હાઇબ્રિડ વર્કફ્લોનું પરીક્ષણ કરવાની મંજૂરી આપે છે.
તબક્કાવાર દત્તક લેવાનો માર્ગ સામાન્ય રીતે 3 તબક્કાઓમાંથી પસાર થાય છે. પ્રથમ તબક્કો રજૂ કરે છે 3D- પરંપરાગત CNC મોલ્ડ મિલિંગની સાથે પ્રિન્ટેડ જિગ્સ, ફિક્સર અને સોફ્ટ જડબા, ભાગ બનાવવાની પ્રક્રિયામાં ફેરફાર કર્યા વિના ટૂલિંગ પર સમય અને ખર્ચ બચત મેળવે છે. તબક્કો 2 પ્રોટોટાઇપ્સ અને ઓછા-વોલ્યુમ ભાગો માટે એક સ્વતંત્ર મેટલ એડિટિવ સિસ્ટમ ઉમેરે છે, જેમાં હાલના સી.એન.સી. મશીનો મેન્યુઅલ ટ્રાન્સફર દ્વારા ફિનિશિંગ કામગીરીનું સંચાલન. તબક્કો 3 કાં તો એકીકૃત સિંગલ-મશીન હાઇબ્રિડ સિસ્ટમ માટે પ્રતિબદ્ધ છે અથવા શેર્ડ પ્રોગ્રામિંગ, શેડ્યુલિંગ અને ગુણવત્તા નિયંત્રણ સાથે 2-મશીન વર્કફ્લોને ઉત્પાદન પાઇપલાઇનમાં ઔપચારિક બનાવે છે. દરેક તબક્કામાં માપી શકાય તેવું વળતર હોય છે, અને આ માર્ગને અનુસરતી દુકાનો સિંગલ-મશીન હાઇબ્રિડ સિસ્ટમ ખરીદતી દુકાનો કરતાં વધુ સારા હાઇબ્રિડ રોકાણ નિર્ણયો લે છે, તે સમજ્યા વિના કે કયા ભાગોને ખરેખર તેની જરૂર છે.
શબ્દાવલિ: હાઇબ્રિડ ઉત્પાદન શરતો
હાઇબ્રિડ મશીનોની સરખામણી કરતી વખતે, વિક્રેતાઓ સાથે વાત કરતી વખતે અથવા ઉદ્યોગના તકનીકી દસ્તાવેજોની સમીક્ષા કરતી વખતે આ સંદર્ભનો ઉપયોગ કરો.
| શબ્દ | વ્યાખ્યા |
|---|---|
| હાઇબ્રિડ ઉત્પાદન | એક જ મશીનમાં અથવા સતત કાર્યપ્રવાહમાં ઉમેરણ અને બાદબાકી પ્રક્રિયાઓને જોડતો ઉત્પાદન અભિગમ. |
| નિર્દેશિત ઊર્જા નિક્ષેપન (DED) | ધાતુના પાવડર અથવા વાયરને લેસર, ઇલેક્ટ્રોન બીમ અથવા ચાપ વડે જમા કરતી વખતે ઓગાળવામાં આવતી ઉમેરણ પ્રક્રિયા. |
| પાવડર બેડ ફ્યુઝન (PBF) | લેસર અથવા ઇલેક્ટ્રોન બીમનો ઉપયોગ કરીને ધાતુના પાવડરના સ્તરોને પસંદગીયુક્ત રીતે ઓગાળતી એડિટિવ પ્રક્રિયા. |
| વાયર આર્ક એડિટિવ મેન્યુફેક્ચરિંગ (WAAM) | વેલ્ડીંગ-શૈલીના હેડનો ઉપયોગ કરીને ઊંચા દરે ધાતુના વાયર જમા કરાવવા માટે ઉમેરણ પ્રક્રિયા, જે મોટા માળખા માટે અનુકૂળ છે. |
| નજીક-જાળી-આકાર | ભાગની ભૂમિતિ અંતિમ સ્વરૂપની નજીક છે પરંતુ મહત્વપૂર્ણ સપાટીઓ અને સહિષ્ણુતા માટે ફિનિશ મશીનિંગની જરૂર છે. |
| બાય-ટુ-ફ્લાય રેશિયો | ખરીદેલા કાચા માલ અને ફિનિશ્ડ ભાગમાં રહેલા માલનું ગુણોત્તર. નીચું સારું છે; હાઇબ્રિડ ૧:૧ ની નજીક છે. |
| કન્ફોર્મલ કૂલિંગ | મોલ્ડ કૂલિંગ ચેનલો જે પોલાણના રૂપરેખાને અનુસરે છે, સામાન્ય રીતે એડિટિવ ડિપોઝિશન દ્વારા બનાવવામાં આવે છે અને સીલિંગ માટે મશીન કરવામાં આવે છે. |
| ક્લેડીંગ હેડ | એડિટિવ ડિપોઝિશન નોઝલ જે સામગ્રીના નિર્માણ માટે લેસર બીમ સાથે કોએક્ષિયલી મેટલ પાવડર પહોંચાડે છે. |
| બંધ-લૂપ નિયંત્રણ | ગુણવત્તા સુસંગતતા માટે એડિટિવ બિલ્ડ દરમિયાન ડિપોઝિશન પરિમાણોનું રીઅલ-ટાઇમ મોનિટરિંગ અને ગોઠવણ. |
| મલ્ટી-ટાસ્કિંગ મશીન | CNC પ્લેટફોર્મ જે એક જ સેટઅપમાં ટર્નિંગ, મિલિંગ, ડ્રિલિંગ અને ઘણીવાર એડિટિવ કામગીરીને જોડે છે. |
વારંવાર પૂછાતા પ્રશ્નો
શું હાઇબ્રિડ ઉત્પાદન પરંપરાગત CNC મશીનિંગનું સ્થાન લેશે?
ના. પ્રેક્ટિકલ મશીનિસ્ટ "એડિટિવ મેન્યુફેક્ચરિંગનો સબટ્રેક્ટિવ મેન્યુફેક્ચરિંગ પર પ્રભાવ" થ્રેડ પરની ચર્ચાઓ વ્યાપક ઉદ્યોગ સર્વસંમતિને પ્રતિબિંબિત કરે છે: હાઇબ્રિડ સામાન્ય સામગ્રીના ઉચ્ચ-વોલ્યુમ ઉત્પાદન માટે સબટ્રેક્ટિવ મશીનિંગને બદલતું નથી. તે જટિલ ભૂમિતિઓ, ખર્ચાળ એલોય અને ઉચ્ચ-મૂલ્યના ઘટકોની સમારકામ સહિત શુદ્ધ મશીનિંગ આર્થિક રીતે બનાવી શકતા નથી તેવા ભાગોને હેન્ડલ કરીને સબટ્રેક્ટિવને પૂરક બનાવે છે. મોટાભાગની ઉત્પાદન દુકાનો તેઓ ઉમેરતી કોઈપણ હાઇબ્રિડ ક્ષમતા સાથે સમર્પિત CNC મશીનો ચલાવવાનું ચાલુ રાખશે.
હાઇબ્રિડ મેન્યુફેક્ચરિંગ મશીનની કિંમત કેટલી છે?
DMG MORI Lasertec 65 જેવી સિંગલ-મશીન હાઇબ્રિડ સિસ્ટમ્સ 3D VoxelMatters અને Modern Machine Shop ના ઉદ્યોગ કવરેજમાં Mazak Integrex i-400AM અને Mazak Integrex i-400AM પ્રતિ મશીન 1 થી 2 મિલિયન $ના દરે વેચાય છે. વર્કફ્લો હાઇબ્રિડ સેટઅપ્સ, જ્યાં એક અલગ એડિટિવ સિસ્ટમ અલગ CNC મશીનને ફીડ કરે છે, તે ધીમે ધીમે બનાવવા માટે નોંધપાત્ર રીતે સસ્તા હોય છે પરંતુ મશીનો વચ્ચે પાર્ટ હેન્ડઓફનું સંચાલન કરવા માટે કાળજીપૂર્વક પ્રક્રિયા આયોજનની જરૂર પડે છે.
હાઇબ્રિડ ઉત્પાદન માટે કઈ સામગ્રી શ્રેષ્ઠ કામ કરે છે?
હાઇબ્રિડ ઉત્પાદન સાહિત્યમાં ટાઇટેનિયમ, નિકલ સુપરએલોય (ઇન્કોનેલ 625 અને 718), ટૂલ સ્ટીલ્સ (H13, P20), અને સ્ટેનલેસ સ્ટીલ્સ સૌથી વધુ દસ્તાવેજીકૃત છે. અર્થશાસ્ત્ર મોંઘા પદાર્થોની તરફેણ કરે છે કારણ કે જ્યારે દરેક કિલોગ્રામ સેંકડો ડોલરનો ખર્ચ કરે છે ત્યારે નજીકના-નેટ-આકારના ઉમેરણ જમાવટમાંથી ખરીદ-થી-ફ્લાય સુધારો સૌથી મૂલ્યવાન હોય છે. એલ્યુમિનિયમ હાઇબ્રિડ કાર્ય ઓછું સામાન્ય છે કારણ કે એલ્યુમિનિયમ એટલું સસ્તું છે કે પરંપરાગત મશીનિંગ આર્થિક રહે છે.
શું હાઇબ્રિડ મેન્યુફેક્ચરિંગ ઘસાઈ ગયેલા ભાગોનું સમારકામ કરી શકે છે?
હા, અને MRO એ સૌથી ઝડપથી વિકસતા હાઇબ્રિડ ઉપયોગના કેસોમાંનો એક છે. SME અને મોર્ડન મશીન શોપના ઉદ્યોગ કવરેજમાં માઝક વેરિયાક્સિસ પ્લેટફોર્મનો ઉપયોગ ઘસાઈ ગયેલા જેટ એન્જિન બ્લેડ, મોલ્ડ કેવિટી અને ઓઇલ-ડ્રિલિંગ ઘટકો પર નવી સામગ્રી જમા કરવા માટે થાય છે, પછી સમારકામ કરેલી સપાટીને મૂળ સહિષ્ણુતા પર પાછી લાવવા માટે થાય છે. અર્થશાસ્ત્ર કામ કરે છે કારણ કે હાઇબ્રિડ દ્વારા સમારકામનો ખર્ચ સામાન્ય રીતે મૂળ ભાગને બદલવાનો એક અંશ હોય છે.
હાઇબ્રિડ ઉત્પાદન માટે મારે કયા સોફ્ટવેરની જરૂર છે?
CAD/CAM પ્લેટફોર્મ જે એક જ મોડેલમાં એડિટિવ અને સબટ્રેક્ટિવ પ્રોગ્રામિંગ બંનેને હેન્ડલ કરે છે તે જરૂરી છે. સિમેન્સ NX હાઇબ્રિડ CAD/CAM, એડિટિવ મોડ્યુલ્સ સાથે ઓટોડેસ્ક પાવરમિલ અને DMG MORI CELOS જેવા મશીન બિલ્ડર્સના માલિકીનું સોફ્ટવેર બજારમાં પ્રભુત્વ ધરાવે છે. હાઇબ્રિડ મશીનોને પ્રોગ્રામ કરવા માટે એડિટિવ ડિપોઝિશન પરિમાણો અને પરંપરાગત CAM બંનેમાં કુશળતાની જરૂર પડે છે, જે ઉદ્યોગ અપનાવવાના અભ્યાસોમાં ચિહ્નિત થયેલ મુખ્ય કાર્યબળ પડકારોમાંનો એક છે.
શું નોકરી માટે હાઇબ્રિડ ઉત્પાદન યોગ્ય છે?
તે કાર્ય મિશ્રણ પર આધાર રાખે છે. SME અને એડિટિવ મેન્યુફેક્ચરિંગ ટ્રેડ પ્રકાશનો સહિતના ઉદ્યોગ સ્ત્રોતો સૂચવે છે કે ઓછાથી મધ્યમ વોલ્યુમમાં મોંઘા સામગ્રી પર એરોસ્પેસ, ઉર્જા, તબીબી અથવા MRO કામ કરતી દુકાનોમાં હાઇબ્રિડ સૌથી ઝડપી વળતર આપે છે. એલ્યુમિનિયમ અને હળવા સ્ટીલ જેવી સામાન્ય ધાતુઓના ઉચ્ચ-વોલ્યુમ ઉત્પાદન પર ધ્યાન કેન્દ્રિત કરતી દુકાનો ભાગ્યે જ મૂડી ખર્ચને યોગ્ય ઠેરવે છે. એક સામાન્ય પ્રવેશ વ્યૂહરચનાનો ઉપયોગ કરવો એ છે 3D- પરંપરાગત સાથે પ્રિન્ટેડ ફિક્સર અને નરમ જડબાં સી.એન.સી. ઇન્ટિગ્રેટેડ હાઇબ્રિડ હાર્ડવેરમાં રોકાણ કરતા પહેલા.