ફેબ્રિકેશન શોપ્સમાં હેન્ડહેલ્ડ વેલ્ડર કરતાં વધુ ઝડપથી કોઈ લેસર પ્રોડક્ટનો વિકાસ થયો નથી. તેનું કારણ ટેકનોલોજી પોતે નથી, જે દાયકાઓથી ઓટોમેટેડ સ્વરૂપમાં અસ્તિત્વમાં છે, પરંતુ હેન્ડહેલ્ડ ફોર્મેટ ખૂબ જ જૂની સમસ્યાનું શું કરે છે: કુશળ વેલ્ડર દુર્લભ છે, ખર્ચાળ છે અને તેમને બદલવામાં આવે તેના કરતાં ઝડપથી નિવૃત્ત થાય છે. આ માર્ગદર્શિકા સમજાવે છે કે મશીન શું સારું કરે છે, પાવર ક્લાસ અને કૂલિંગ પ્રકાર કેવી રીતે પસંદ કરવો, વાયર ફીડર શું ઉમેરે છે, હેન્ડહેલ્ડ ક્લાસ 4 બીમ સાથે આવતા સલામતી નિયમો અને TIG હજુ પણ ક્યાં કામને પાત્ર છે.
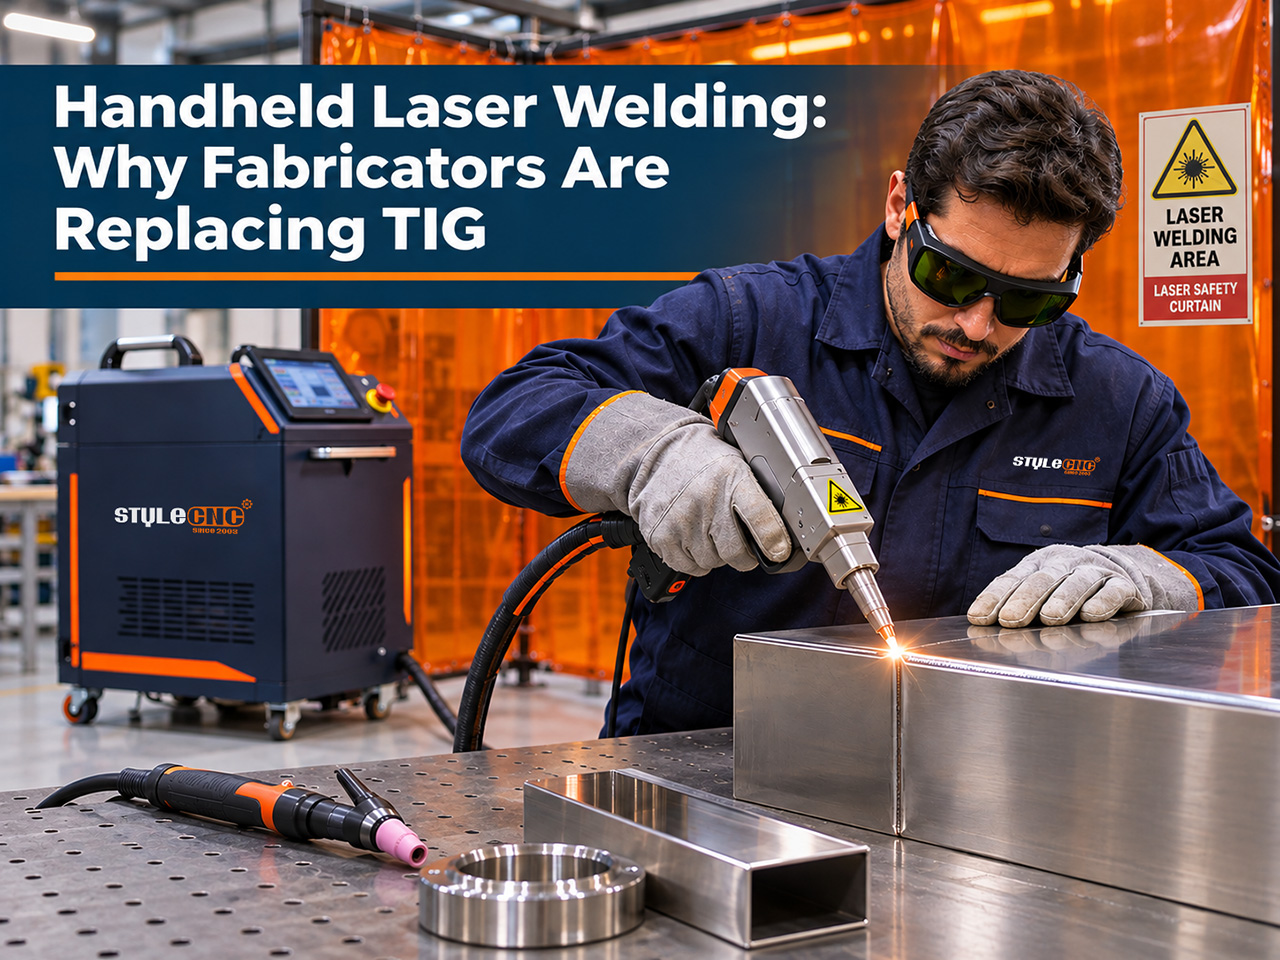
હેન્ડહેલ્ડ લેસર વેલ્ડીંગ શા માટે હાથમાં આવ્યું?
3 ફાયદાઓ પરિવર્તનને આગળ ધપાવે છે, અને દરેક ફાયદા અલગ ખર્ચ રેખા પર હુમલો કરે છે:
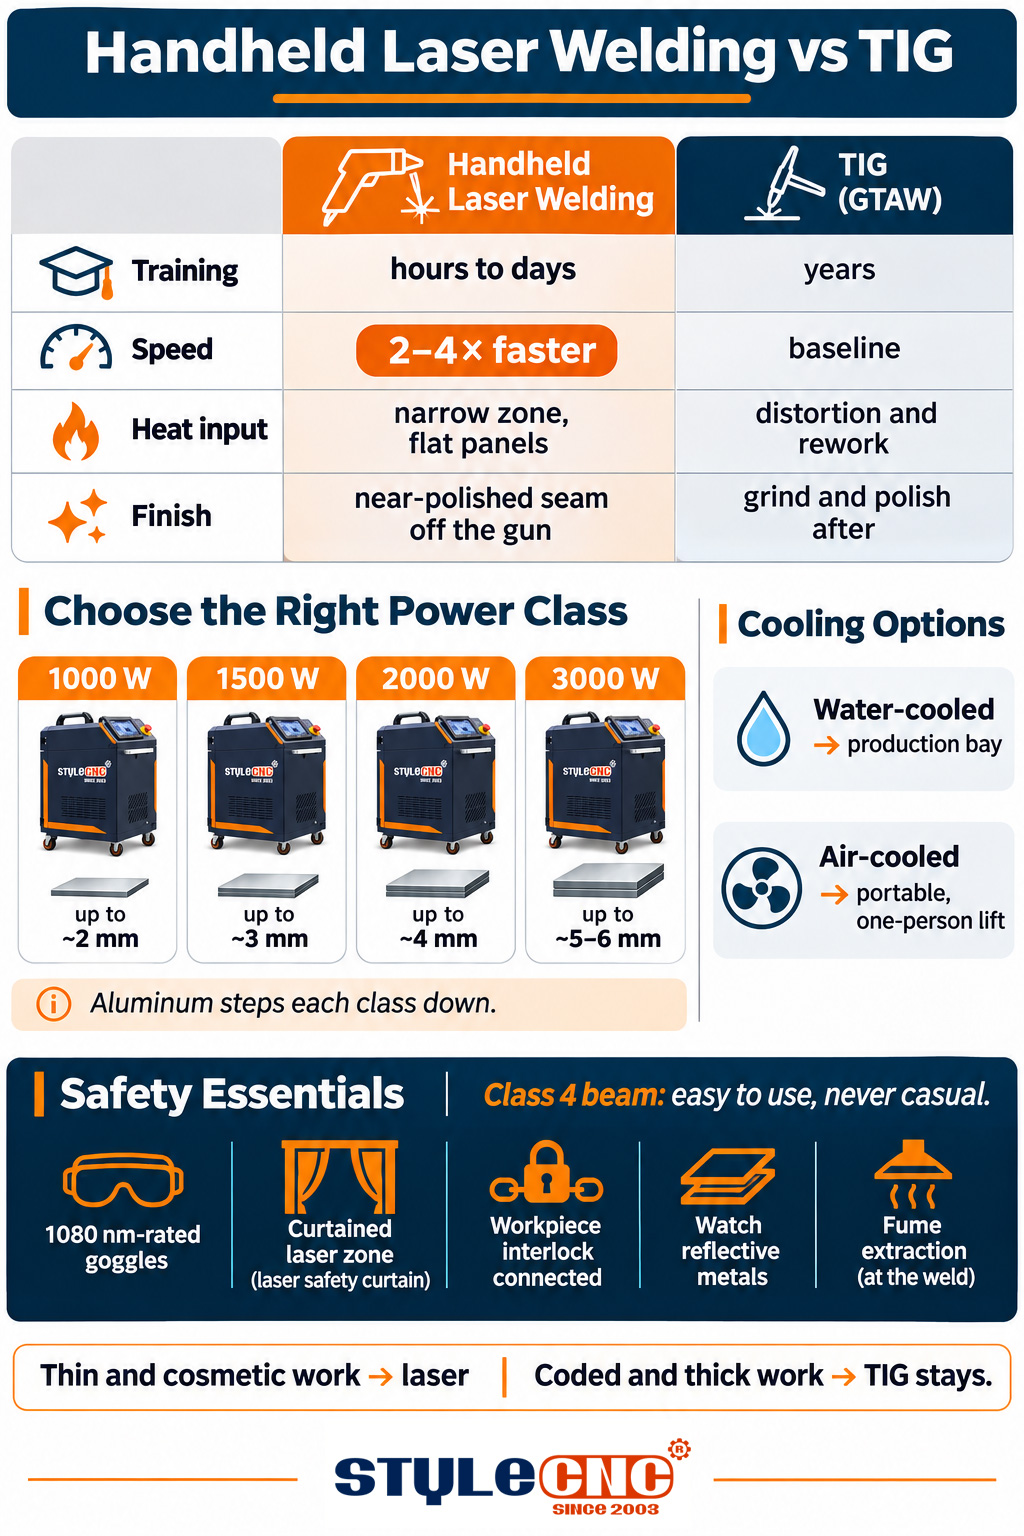
⦿ તાલીમ સમય: એક સાવચેત ઓપરેટર કલાકોમાં હેન્ડહેલ્ડ લેસર પર સ્વીકાર્ય સીમ ઉત્પન્ન કરે છે અને દિવસોમાં સારું ઉત્પાદન કાર્ય કરે છે; સ્ટેનલેસ અને એલ્યુમિનિયમ પર TIG ની નિપુણતા બનાવવામાં વર્ષો લાગે છે.
⦿ ઝડપ: લાક્ષણિક શીટ વર્ક પર, લેસર વેલ્ડીંગ TIG કરતા લગભગ 2 થી 4 ગણું ઝડપી ચાલે છે, કારણ કે બીમ ખાબોચિયું બનવાની અને મુસાફરી કરવાની રાહ જોયા વિના કેન્દ્રિત ઊર્જા પહોંચાડે છે.
⦿ ગરમીનું ઇનપુટ: કેન્દ્રિત બીમ એક સાંકડા ઝોનને પીગળીને આગળ વધે છે, તેથી પાતળા પેનલ સપાટ રહે છે, સ્ટેનલેસ પર રંગો સ્વચ્છ રહે છે, અને TIG ને અનુસરતા ગ્રાઇન્ડીંગ અને સ્ટ્રેટનિંગ મોટાભાગે અદૃશ્ય થઈ જાય છે.
ડાઉનસ્ટ્રીમ અસર વેલ્ડ જેટલી જ મહત્વપૂર્ણ છે. ઓછી ગરમીનો અર્થ ઓછો વિકૃતિ થાય છે, જેનો અર્થ થાય છે વેલ્ડીંગ પછીનું ફિનિશિંગ ઓછું થાય છે, જે ઘણીવાર પાતળા શીટ ફેબ્રિકેશનનો માર્જિન ગુમાવે છે. દુકાનો આ ફેરફારનું સ્પષ્ટ વર્ણન કરે છે: લેસર આવ્યાના મહિને પોલિશિંગ બેન્ચ શાંત થઈ ગઈ. બંદૂકમાંથી સીધો સીમ દેખાવ ફિનિશ્ડ TIG વેલ્ડની નજીક છે, અને લેસર વેલ્ડીંગ મશીન પ્રોજેક્ટ ગેલેરી સ્ટેનલેસ, કાર્બન સ્ટીલ અને એલ્યુમિનિયમના કામમાં તે ફિનિશ દર્શાવે છે.
ફોર્મેટ ખરીદનારાઓને પણ બદલી નાખ્યું લેસર વેલ્ડર. ઓટોમેટેડ લેસર વેલ્ડીંગ કોષો આ બંદૂક 6-આંકડાના બજેટ અને રોબોટ પ્રોગ્રામર્સ ધરાવતા ઓટોમોટિવ અને ઇલેક્ટ્રોનિક્સ પ્લાન્ટ્સનું હતું. આ હેન્ડહેલ્ડ બંદૂકે 2-વ્યક્તિની રેલિંગ શોપ, ફૂડ ઇક્વિપમેન્ટ ફેબ્રિકેટર અને મોબાઇલ રિપેર વાનના હાથમાં સમાન જોડાણ ભૌતિકશાસ્ત્ર આપ્યું, જેની કિંમત રોબોટ સેલ કરતાં સારા TIG સેટઅપની નજીક હતી. ખરીદદાર આધારનો આ વિસ્તાર, કોઈપણ એકલ સ્પષ્ટીકરણ કરતાં વધુ, તેને બજારમાં સૌથી ઝડપથી વિકસતું લેસર ઉત્પાદન બનાવ્યું.
સામગ્રીની જાડાઈ દ્વારા પાવર વર્ગો
પાવર એ પહેલું સ્પષ્ટીકરણ છે જે નક્કી કરવું જોઈએ, અને પ્રામાણિક નિયમ એ છે કે તમે દર અઠવાડિયે જેટલી જાડાઈથી વેલ્ડ કરો છો તે પ્રમાણે ખરીદો, ક્યારેય જોયેલા સૌથી જાડા ભાગ માટે નહીં:
| પાવર ક્લાસ | સિંગલ-પાસ ક્ષમતા (સ્ટીલ) | લાક્ષણિક કાર્ય | ઠંડક | માપન |
|---|---|---|---|---|
| 1000 W | લગભગ 2 મીમી સુધી પાતળી શીટ | HVAC, એન્ક્લોઝર, લાઇટ સ્ટેનલેસ ફેબ્રિકેશન | પાણી કે હવા | તમારી સૌથી પાતળી અને જાડી ચાદર પર સંપૂર્ણ પ્રવેશ |
| 1500 W | લગભગ ૧.૩ મીમી સુધી | સામાન્ય ફેબ્રિકેશન, રેલિંગ, રસોડાના સાધનો | પાણી; એર-કૂલ્ડ મોડેલો અહીં સામાન્ય છે | ૧ મીટર ટેસ્ટ સીમ પર વેલ્ડિંગ ગતિ |
| 2000 W | લગભગ ૧.૩ મીમી સુધી | નોકરીની દુકાનો, સમારકામનું કામ, ~3 મીમી સુધીનું એલ્યુમિનિયમ | પાણી | વિભાગીય કૂપન પર ઘૂંસપેંઠ |
| 3000 W | લગભગ ૫ થી ૬ મીમી સુધી | ભારે ફેબ્રિકેશન, જાડું એલ્યુમિનિયમ અને સ્ટીલ | પાણી | સંપૂર્ણ શિફ્ટ દરમ્યાન ફરજ ચક્ર |
જાડાઈ ક્ષમતા સાંધાના ફિટિંગ, મુસાફરીની ગતિ અને તમે બહુવિધ પાસ સ્વીકારો છો કે નહીં તેના પર પણ આધાર રાખે છે, તેથી સ્ટીલ પર સિંગલ-પાસ માર્ગદર્શન તરીકે આંકડાઓનો ઉપયોગ કરો. એલ્યુમિનિયમ અને કોપર બીમનું વધુ પ્રતિબિંબ પાડે છે અને મશીનને અસરકારક રીતે એક વર્ગ નીચે લઈ જાય છે: 2000 W યુનિટ એલ્યુમિનિયમ પર લગભગ તે રીતે વર્તે છે જે રીતે 1500 W યુનિટ સ્ટીલ પર વર્તે છે. 1500 W અને 2000 W વર્ગો સામાન્ય ફેબ્રિકેશન પર પ્રભુત્વ ધરાવે છે કારણ કે તેઓ મોટાભાગની દુકાનો ખરેખર જોતી શીટ શ્રેણીને આવરી લે છે.
વોટર-કૂલ્ડ વિરુદ્ધ એર-કૂલ્ડ પોર્ટેબલ્સ
પરંપરાગત હેન્ડહેલ્ડ વેલ્ડર્સ લેસર સ્ત્રોતને વોટર ચિલર સાથે જોડે છે, જે બીજી કેબિનેટ, શીતક જાળવણી અને ફરવા માટે વાસ્તવિક w8 ઉમેરે છે. એર-કૂલ્ડ મશીનોની નવી પેઢી ચિલરને સંપૂર્ણપણે દૂર કરે છે:
⦿ એર-કૂલ્ડ: એક કોમ્પેક્ટ કેસ, ઘણીવાર એક વ્યક્તિ વાનમાં ઉપાડી શકે તેટલો પ્રકાશ; સાઇટ વર્ક, સમારકામ અને મશીનને દરરોજ ખસેડતી દુકાનો માટે આદર્શ.
⦿ વોટર-કૂલ્ડ: ઉચ્ચ ટકાઉ ડ્યુટી ચક્ર અને સંપૂર્ણ પાવર રેન્જ; નિશ્ચિત સ્ટેશન પર આખા દિવસના ઉત્પાદન વેલ્ડીંગ માટે યોગ્ય પસંદગી.
⦿ આબોહવા મહત્વપૂર્ણ છે: એર-કૂલ્ડ યુનિટ્સ આસપાસની હવા પર આધાર રાખે છે, તેથી ગરમ વર્કશોપ ઠંડા પાણીના લૂપ કરતાં તેમના ડ્યુટી ચક્રને વહેલા ક્લિપ કરે છે.
વ્યવહારુ વિભાજન ઉત્પાદન વિરુદ્ધ ગતિશીલતા છે. એક નિશ્ચિત વેલ્ડીંગ બે રનિંગ સીમ જે બધી શિફ્ટ થાય છે તે 1500 થી 2000 વોટ વોટર-કૂલ્ડ મશીનની તરફેણ કરે છે; જાળવણી ટીમ અથવા સાઇટ ફેબ્રિકેટર એર-કૂલ્ડ પોર્ટેબલ હેન્ડહેલ્ડ લેસર વેલ્ડર જે કામ પર જાય છે. ઘણી દુકાનો આખરે એક-એક દુકાન ચલાવે છે.
વાયર ફીડર શું ઉમેરે છે
ઓટોજેનસ લેસર વેલ્ડીંગ, જે ફિલર વિના પેરેન્ટ મેટલને ફ્યુઝ કરે છે, તેને ચુસ્ત ફિટ-અપની જરૂર પડે છે કારણ કે સાંકડી બીમ TIG પુડલની જેમ ગાબડાઓને પુલ કરી શકતી નથી. વાયર ફીડર તેને ઉકેલે છે. તે ફિલર વાયરને આપમેળે વેલ્ડ પૂલમાં ધકેલે છે, જે બંદૂકને વાસ્તવિક બનાવટના અપૂર્ણ ગાબડા, બહારના ખૂણા અને ફિલેટ સાંધાઓને હેન્ડલ કરવા દે છે.
મોટાભાગના ખરીદદારો માટે ફીડર વૈકલ્પિક નથી. તેની સાથે મશીન ઓર્ડર કરો, તમારી સામાન્ય જાડાઈ શ્રેણી સાથે વાયર વ્યાસ મેચ કરો, અને પાવર અને મુસાફરીની ગતિ સાથે ફીડ ગતિને સમાયોજિત કરવાની અપેક્ષા રાખો. બંદૂકની ગતિ પોતે, જેમાં સીમને પહોળી કરતી વોબલ સેટિંગનો સમાવેશ થાય છે, તે વર્ણવ્યા કરતાં બતાવવામાં સરળ છે; વોકથ્રુ ઇન હેન્ડહેલ્ડ લેસર વેલ્ડીંગ મશીનનો ઉપયોગ કેવી રીતે કરવો વાસ્તવિક સાંધા પર તકનીક દર્શાવે છે.
ગેસ અને ઉપભોજ્ય વસ્તુઓનું રક્ષણ
TIG ની જેમ, લેસર વેલ્ડીંગ પીગળેલા પૂલને ગેસથી ઢાંકે છે, સામાન્ય રીતે સામાન્ય કાર્ય માટે આર્ગોન અને ક્યારેક સ્ટેનલેસ પર નાઇટ્રોજન. ઇન્સ્ટોલેશનમાં સિલિન્ડર અને રેગ્યુલેટરનું આયોજન કરો, અને બંદૂકની ટોચ પર રહેતા નાના ઉપભોક્તા વસ્તુઓનું બજેટ બનાવો: રક્ષણાત્મક લેન્સ, નોઝલ અને કોપર ટીપ્સ ઉપયોગ સાથે ઘસાઈ જાય છે અને સમયસર બદલવામાં આવે ત્યારે તેનો ખર્ચ ઓછો થાય છે. શાંત લેન્સ એ રક્ષણાત્મક લેન્સ છે; સ્પ્રેટર ધીમે ધીમે તેને ઢાંકી દે છે, અને વાદળછાયું લેન્સ કોઈને મશીન પર શંકા થાય તે પહેલાં વેલ્ડને નબળું પાડે છે.
સલામતી: તમારા હાથમાં ક્લાસ 4 બીમ
હેન્ડહેલ્ડ લેસર વેલ્ડર એ ક્લાસ 4 લેસર ડિવાઇસ છે, અને તે આર્ક વેલ્ડર કરતાં વધુ આદરને પાત્ર છે, ઓછું નહીં. બીમ અને તેના પ્રતિબિંબ દૂરથી આંખોને ઇજા પહોંચાડી શકે છે, અને આર્કથી વિપરીત, છૂટાછવાયા લેસર પ્રતિબિંબ જ્યાં સુધી તે નુકસાન ન કરે ત્યાં સુધી અદ્રશ્ય રહે છે:
⦿ આંખનું રક્ષણ: લેસર વિસ્તારમાં દરેક વ્યક્તિ ૧૦૮૦ એનએમની આસપાસના સ્ત્રોત તરંગલંબાઇ માટે રેટ કરેલા ગોગલ્સ પહેરે છે; સામાન્ય વેલ્ડીંગ શેડ્સ તેનાથી રક્ષણ આપતા નથી.
⦿ નિયંત્રિત વિસ્તાર: ચેતવણી ચિહ્નો સાથે સ્ક્રીનવાળા અથવા પડદાવાળા ઝોનની અંદર વેલ્ડ કરો, જેથી પ્રતિબિંબ પસાર થતા લોકો સુધી પહોંચી ન શકે.
⦿ ઇન્ટરલોક: બંદૂકનું સેફ્ટી સર્કિટ ડિઝાઇન મુજબ વર્કપીસ ક્લેમ્પ સાથે જોડાયેલ હોવું જોઈએ; તેને બાયપાસ કરવાથી તે સિસ્ટમ નિષ્ફળ જાય છે જે ખુલ્લી હવામાં બીમ ફાયરિંગ અટકાવે છે.
⦿ પ્રતિબિંબિત લક્ષ્યો: પોલિશ્ડ એલ્યુમિનિયમ અને કોપર બીમને ઉછાળે છે; બંદૂકને એંગલ કરો અને તે મુજબ સ્ક્રીનોને સ્થિત કરો.
⦿ ધુમાડો કાઢવા: લેસર વેલ્ડીંગ કોઈપણ વેલ્ડીંગ પ્રક્રિયાની જેમ ધાતુનો ધુમાડો ઉત્પન્ન કરે છે, તેથી સ્ત્રોત પર જ ધુમાડો કાઢો, ખાસ કરીને સ્ટેનલેસ અને ગેલ્વેનાઈઝ્ડ કાર્ય પર.
ઓપરેટર તાલીમને ઇન્સ્ટોલેશનના ભાગ રૂપે ગણો, વધારાની નહીં. મશીન વાપરવામાં સરળ છે, તેથી જ તાલીમ વગરના હાથ તેને ઉપાડે છે; ગોગલ્સ અને પડદાના નિયમોને પાવર સ્વીચની જેમ નિયમિત બનાવો.
જ્યાં TIG હજુ પણ જીતે છે
એક પ્રામાણિક માર્ગદર્શક આ સ્પષ્ટપણે કહે છે: લેસર દરેક જગ્યાએ TIG ને નિવૃત્ત કરતું નથી.
⦿ કોડ અને પ્રમાણિત કાર્ય: TIG ની આસપાસ ઘણી પ્રક્રિયાઓ અને પ્રમાણપત્રો લખાયેલા હોય છે; લેસર વેલ્ડ ધાતુશાસ્ત્રની દ્રષ્ટિએ ઉત્તમ હોય ત્યારે પણ પ્રક્રિયાને ફરીથી લાયક બનાવવામાં સમય લાગે છે.
⦿ ખૂબ જાડા વિભાગો: સિંગલ-પાસ રેન્જની બહાર મલ્ટી-પાસ માળખાકીય કાર્ય હજુ પણ ચાપ પ્રક્રિયાઓની તરફેણ કરે છે.
⦿ અજીબ પ્રવેશ: TIG ટોર્ચ ખૂણાઓ અને આંતરિક સાંધાઓમાં પહોંચે છે જ્યાં લેસર ગનની નોઝલ અને સ્ટેન્ડઓફ પહોંચી શકતા નથી.
⦿ વિચિત્ર અને મહત્વપૂર્ણ ધાતુશાસ્ત્ર: ટાઇટેનિયમ એરોસ્પેસ કાર્ય અને સમાન એપ્લિકેશનો તેમની પ્રક્રિયાઓને લાયક ઠરે છે તે પ્રક્રિયાઓ સાથે રહે છે.
આ તફાવતો પાછળના વ્યાપક ભૌતિકશાસ્ત્ર માટે, પ્રાથમિક લેસર વેલ્ડીંગના મૂળભૂત સિદ્ધાંતો બીમ જોડાવાનું વધુ ઊંડાણપૂર્વક આવરી લે છે. દુકાનોમાં વ્યવહારુ પેટર્ન સહઅસ્તિત્વ છે: લેસર પાતળા અને કોસ્મેટિક કાર્ય લે છે, ચાપ જાડા અને કોડેડ કાર્ય રાખે છે, અને બંને વ્યસ્ત રહે છે.
ઓપરેટર-ખર્ચ દલીલ
સામાન્ય રીતે અર્થશાસ્ત્ર નિર્ણયને પૂર્ણ કરે છે. પ્રમાણિત TIG વેલ્ડર ફેબ્રિકેશનમાં સૌથી મુશ્કેલ ભરતીઓમાંનો એક છે, અને વેતન તેનું પ્રતિબિંબ પાડે છે. હેન્ડહેલ્ડ લેસર અર્ધ-કુશળ ઓપરેટરને શીટ પર TIG ગતિ કરતા 2 થી 4 ગણી ઝડપે, પહેલા દિવસે સ્વચ્છ સીમ અને એક અઠવાડિયામાં ઉત્પાદન-ગુણવત્તાવાળા કામ કરવાની મંજૂરી આપે છે.
તમારા પોતાના આંકડાઓ પર અંકગણિત ચલાવો: પ્રમાણિત વેલ્ડર અને તાલીમ પામેલા ઓપરેટર વચ્ચેના વેતન તફાવતને, મહિનામાં પાતળા-શીટ વેલ્ડીંગના કલાકો દ્વારા ગુણાકાર કરવાથી, વત્તા ગરમીના ઇનપુટને ઘટાડતા અંતિમ કલાકો દૂર થાય છે. ઘણી દુકાનો માટે તે રકમ મધ્યમ-શક્તિ ચૂકવે છે ધાતુઓ માટે હેન્ડહેલ્ડ લેસર વેલ્ડીંગ મશીન ઝડપી ટર્નઅરાઉન્ડ પર જીતેલી નોકરીઓની ગણતરી કરતા પહેલા, પહેલા વર્ષની અંદર. દુકાનના કદમાં માલિકના અનુભવો એકત્રિત કરવામાં આવે છે લેસર વેલ્ડર ગ્રાહક સમીક્ષાઓ, અને તેઓ શીખવાની કર્વ અને વળતર બંને વિશે સ્પષ્ટ છે.
ખરીદનાર ચેકલિસ્ટ
✔ તમારી સામાન્ય સામગ્રી અને જાડાઈની યાદી બનાવો, અને એક જ પાસમાં સાપ્તાહિક કાર્યને આવરી લેતો પાવર ક્લાસ પસંદ કરો.
✔ ઉપયોગ પેટર્ન દ્વારા ઠંડક પસંદ કરો: નિશ્ચિત ઉત્પાદન ખાડી માટે પાણીથી ઠંડુ, ગતિશીલતા માટે હવાથી ઠંડુ.
✔ મશીન સાથે વાયર ફીડર અને નોઝલ, લેન્સ અને ગોગલ્સનો સ્ટાર્ટર સેટ ઓર્ડર કરો.
✔ લેસર-સેફ ઝોનની યોજના બનાવો: પડદા, સંકેતો, તરંગલંબાઇ-રેટેડ ગોગલ્સ અને ધુમાડો નિષ્કર્ષણ.
✔ ખરીદતા પહેલા તમારા પોતાના નમૂનાના સાંધાને વેલ્ડ કરો, અને TIG ને કોડેડ અને જાડા કામ માટે લાયક રાખો.
તમારી દુકાનમાં લેસર વેલ્ડર મૂકો
પાવર ક્લાસ, કૂલિંગ વિકલ્પો અને વાયર ફીડરની તુલના કરો ધાતુઓ માટે હેન્ડહેલ્ડ લેસર વેલ્ડીંગ મશીન, અને તમારી સામગ્રી, જાડાઈ અને દૈનિક વેલ્ડીંગ કલાકો સાથે મેળ ખાતો મફત ભાવ મેળવો.