શું ફાઇબર લેસર પિત્તળ અને તાંબુ કાપી શકે છે?
હા. આધુનિક ફાઇબર લેસરો પિત્તળ અને તાંબાને નિયમિતપણે કાપો કારણ કે તેમની 1064 nm તરંગલંબાઇ આ ધાતુઓમાં એક કરતાં ઘણી સારી રીતે જોડાય છે CO2 લેસરના ૧૦.૬ માઇક્રોન બીમ અને વર્તમાન સ્ત્રોતો બેક-રિફ્લેક્શન પ્રોટેક્શન સાથે આવે છે. વિશ્વસનીય ઉત્પાદન કાર્ય માટે પ્રતિ ૧ મીમી કોપર આશરે ૧ કિલોવોટ પાવર, કોપર માટે ઉચ્ચ-દબાણ ઓક્સિજન, પિત્તળ માટે નાઇટ્રોજન અને ૨ કિલોવોટ અને તેથી વધુ પાવરનું આયોજન કરો.
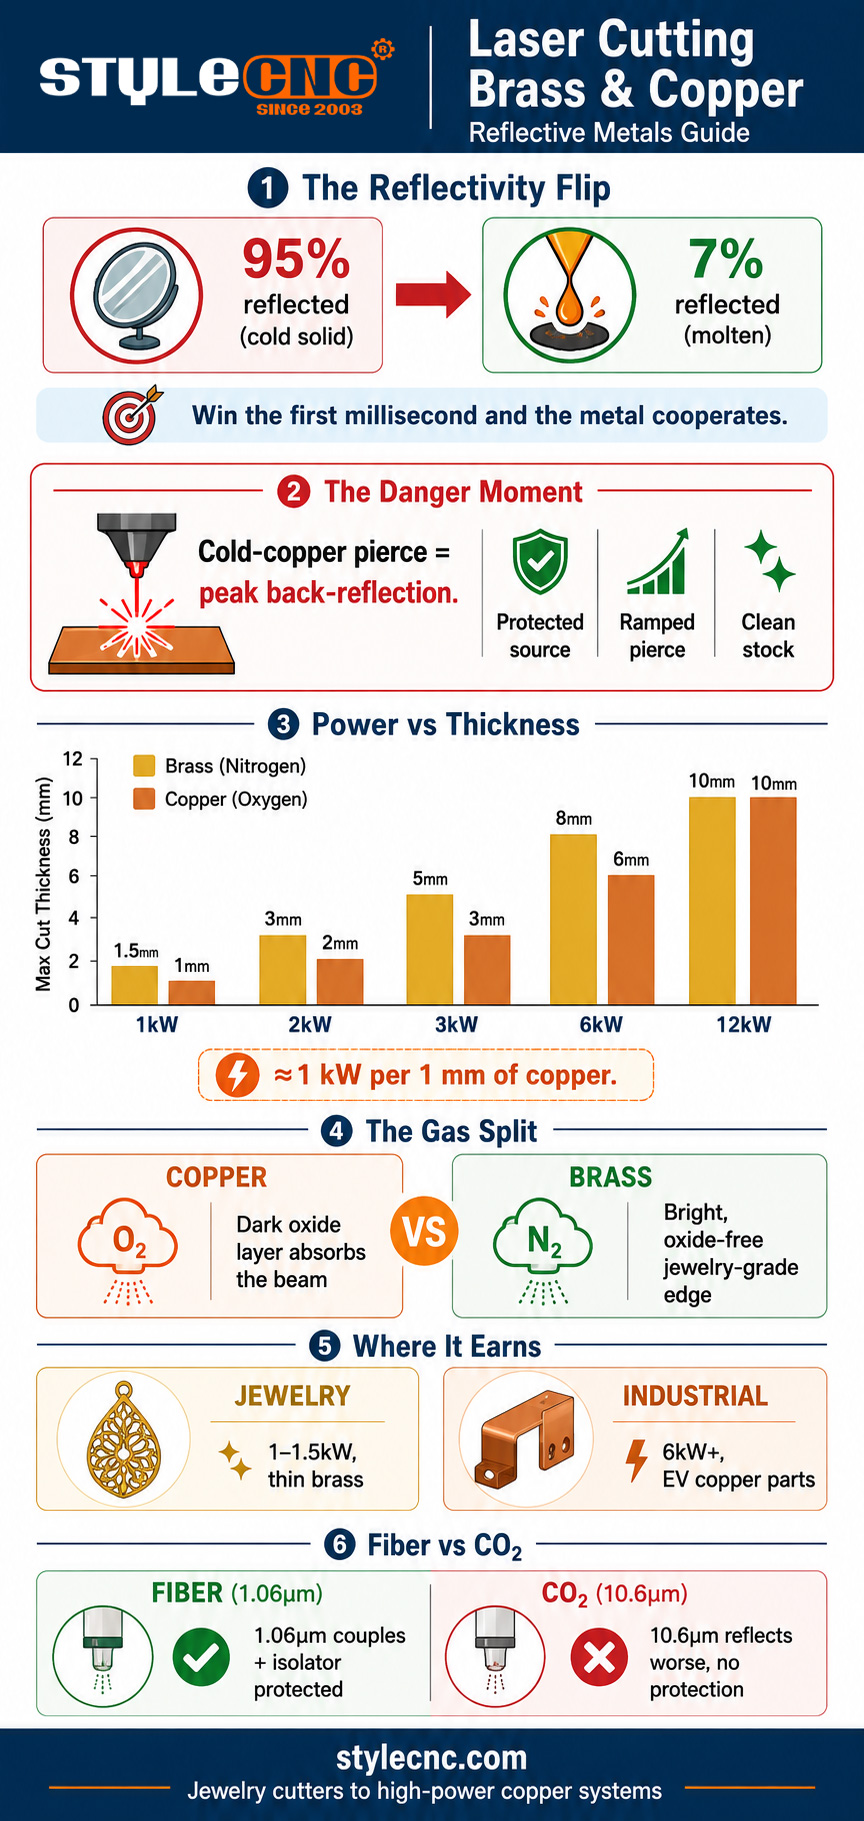
ભૌતિકશાસ્ત્ર જે તેને શક્ય બનાવે છે તે તાપમાનની યુક્તિ છે. ઠંડા અને ઘન હોય ત્યારે તાંબાની પરાવર્તનક્ષમતા લગભગ 95 ટકા હોય છે, પરંતુ ધાતુ પીગળી જાય પછી તે લગભગ 7 ટકા થઈ જાય છે. ફાઇબર લેસર તે સંક્રમણને બ્રુટ-ફોર્સિંગ દ્વારા જીતે છે: નાના સ્થાન પર મહત્તમ પાવર ઘનતા મિલિસેકન્ડમાં સપાટીને પીગળે છે, અને તે ક્ષણથી ધાતુ બીમને લગભગ સંપૂર્ણપણે શોષી લે છે અને કટીંગ સામાન્ય રીતે આગળ વધે છે. પ્રતિબિંબિત ધાતુઓનો સમગ્ર પડકાર ઓગળેલા પૂલના અસ્તિત્વમાં પહેલાંની ક્ષણમાં સંકુચિત થાય છે.
પાછળનું પ્રતિબિંબ: વાસ્તવિક જોખમ ક્યાં રહે છે
પીગળવા પહેલાંનો તે ક્ષણ પિયર્સ છે, અને તે સમગ્ર કટીંગ ક્રમમાં સૌથી વધુ જોખમી ઘટના છે. ઠંડા, અરીસા જેવા તેજસ્વી તાંબામાં પૂર્ણ-શક્તિથી સતત પિયર્સ કરવાથી સેકન્ડના પહેલા ભાગમાં બીમ પાથ પર મહત્તમ શક્ય પ્રતિબિંબિત ઊર્જા સીધી પાછી મોકલવામાં આવે છે. જૂના, અસુરક્ષિત સ્ત્રોતો પર, તે રીટર્ન લાઇટ ડિલિવરી ફાઇબર અથવા લેસર મોડ્યુલને નુકસાન પહોંચાડી શકે છે, જ્યાંથી લેસર અને કોપર વિશેની લોકવાયકા આવે છે.
3 વાતો એ લોકવાયકાથી દૂર થઈ ગઈ. આધુનિક ફાઇબર સ્ત્રોતો બેક-રિફ્લેક્શન આઇસોલેશન અને સેન્સર્સથી સજ્જ છે જે નુકસાન પહેલાં લેસરને ફોલ્ટ કરે છે, જે ઘણીવાર રિફ્લેક્શન-મોનિટરિંગ શટડાઉન લોજિક દ્વારા સમર્થિત હોય છે. પિયર્સિંગ રૂટિન બદલાયા: રેમ્પ્ડ અથવા સ્પંદિત પિયર્સ ઠંડા ધાતુ પર સંપૂર્ણ પાવર પર રહેવાને બદલે મિરર ફેઝને મિલિસેકન્ડ સુધી રાખે છે. અને સપાટીની તૈયારી પ્રમાણભૂત બની ગઈ, કારણ કે તેલ, ઓક્સાઇડ ફિલ્મ અને ભેજ બધા પ્રતિબિંબ વધારે છે.
ખરીદીનો અર્થ સરળ છે: પિત્તળ અને તાંબાના કામ માટે, લેખિતમાં ખાતરી કરો કે સ્ત્રોત, કટીંગ હેડ અને રક્ષણ પ્રણાલીઓ તમારી જાડાઈ પર પ્રતિબિંબીત ધાતુઓ માટે રેટ કરેલ છે. જ્યારે અનરેટેડ મશીન શાંતિથી નુકસાનકારક રીટર્ન લાઇટ શોષી લે છે ત્યારે ભાગો સારા દેખાઈ શકે છે.
ફાઇબર કેમ ખરાબ થાય છે CO2 પ્રતિબિંબીત ધાતુઓ પર
કોઈપણ અન્ય વિશિષ્ટતાઓ પહેલાં તરંગલંબાઇ અંતર આ નક્કી કરે છે. તાંબુ અને પિત્તળ પ્રતિબિંબિત કરે છે CO2 લેસરનો ૧૦.૬ માઇક્રોન બીમ ફાઇબર લેસરના ૧.૦૬ માઇક્રોન બીમ કરતાં પણ વધુ મજબૂત છે, તેથી CO2 મશીન ઘણી વખત ઓછી ઉર્જા જોડાણ અને વધુ ખરાબ બેક-રિફ્લેક્શન સમસ્યા સાથે લડાઈ શરૂ કરે છે, જેની ભરપાઈ કરવા માટે કોઈ રક્ષણાત્મક આઇસોલેટર ટેકનોલોજી નથી. CO2 સિસ્ટમો બિન-ધાતુઓ અને કેટલાક જાડા-પ્લેટ માળખામાં તેમનું સ્થાન જાળવી રાખે છે, પરંતુ પિત્તળ અને તાંબા માટે ઉદ્યોગનો નિર્ણય નક્કી છે: ફાઇબર અથવા કંઈ નહીં.
સમાન તરંગલંબાઇનો ફાયદો એ સમગ્ર ફાઇબર શ્રેણીનો પાયો છે, જે ઊંડાણપૂર્વક આવરી લેવામાં આવ્યો છે ફાઇબર લેસર ટેકનોલોજી માર્ગદર્શિકા. પ્રતિબિંબીત ધાતુઓ માટે તે સીધા જ ઓછી લઘુત્તમ શક્તિ, ઝડપી વેધન અને સુરક્ષિત ઓપ્ટિકલ પાથમાં રૂપાંતરિત થાય છે.
ન્યૂનતમ શક્તિ અને જાડાઈ મર્યાદા
તાંબા માટે કાર્યકારી નિયમ એ છે કે પ્રતિ મિલીમીટર જાડાઈમાં આશરે 1,000 વોટ પાવર મળે છે, જ્યારે પિત્તળ થોડું વધુ ક્ષતિગ્રસ્ત છે કારણ કે તેમાં ઝીંકનું પ્રમાણ વધુ સારી રીતે શોષાય છે. નીચે આપેલ કોષ્ટક તેને વ્યવહારુ વિંડોમાં અનુવાદિત કરે છે.
| લેસર પાવર | પિત્તળ (ઉત્પાદન) | કોપર (ઉત્પાદન) | લાક્ષણિક કાર્ય |
|---|---|---|---|
| 1 કેડબલ્યુ | 1.5 મીમી સુધી | 1 મીમી સુધી | ઘરેણાં, ટૅગ્સ, પાતળી ચાદર |
| 2 કેડબલ્યુ | 2 થી 3 મીમી | 1.5 થી 2 મીમી | સંકેતો, સુશોભન પેનલ્સ |
| 3 કેડબલ્યુ | 4 થી 5 મીમી | 3 મીમી | સામાન્ય બનાવટ |
| 6 કેડબલ્યુ | 6 થી 8 મીમી | 5 થી 6 મીમી | બસબાર, ઇલેક્ટ્રિકલ ભાગો |
| ૨૦ કિલોવોટ+ | ૨૦,૦૦૦ મીમી+ | ૮ થી ૧૦ મીમી+ | ઉત્પાદન તાંબુ/પિત્તળ પ્લેટ |
2 પેરામીટર ટેવો કાપને સુરક્ષિત બારીની અંદર રાખે છે. સ્ત્રોત દ્વારા પરવાનગી આપવામાં આવતી સૌથી વધુ શક્તિ ચલાવો, કારણ કે પાવર ઘનતા પ્રતિબિંબીત તબક્કાને ટૂંકી કરે છે, પછી ફીડ રેટને મહત્તમથી 10 થી 15 ટકા ઘટાડીને ખરીદી પ્રક્રિયા માર્જિન બનાવો. અને પિયર્સ અને કટ બંને માટે સામગ્રીની સપાટી પર અથવા તેની ખૂબ નજીક ધ્યાન કેન્દ્રિત કરો; પ્રતિબિંબીત ધાતુઓ સ્ટીલ્સ કરતા વધુ ઝડપથી ડિફોકસને સજા કરે છે.
પિત્તળને તાંબાથી અલગ કરતી ગેસ વ્યૂહરચના
અહીં વિરોધાભાસી ભાગ છે: બંને ધાતુઓને અલગ અલગ વાયુઓ જોઈએ છે, અને તાંબાનો જવાબ સામાન્ય સફાઈ-કટીંગ નિયમનો ભંગ કરે છે.
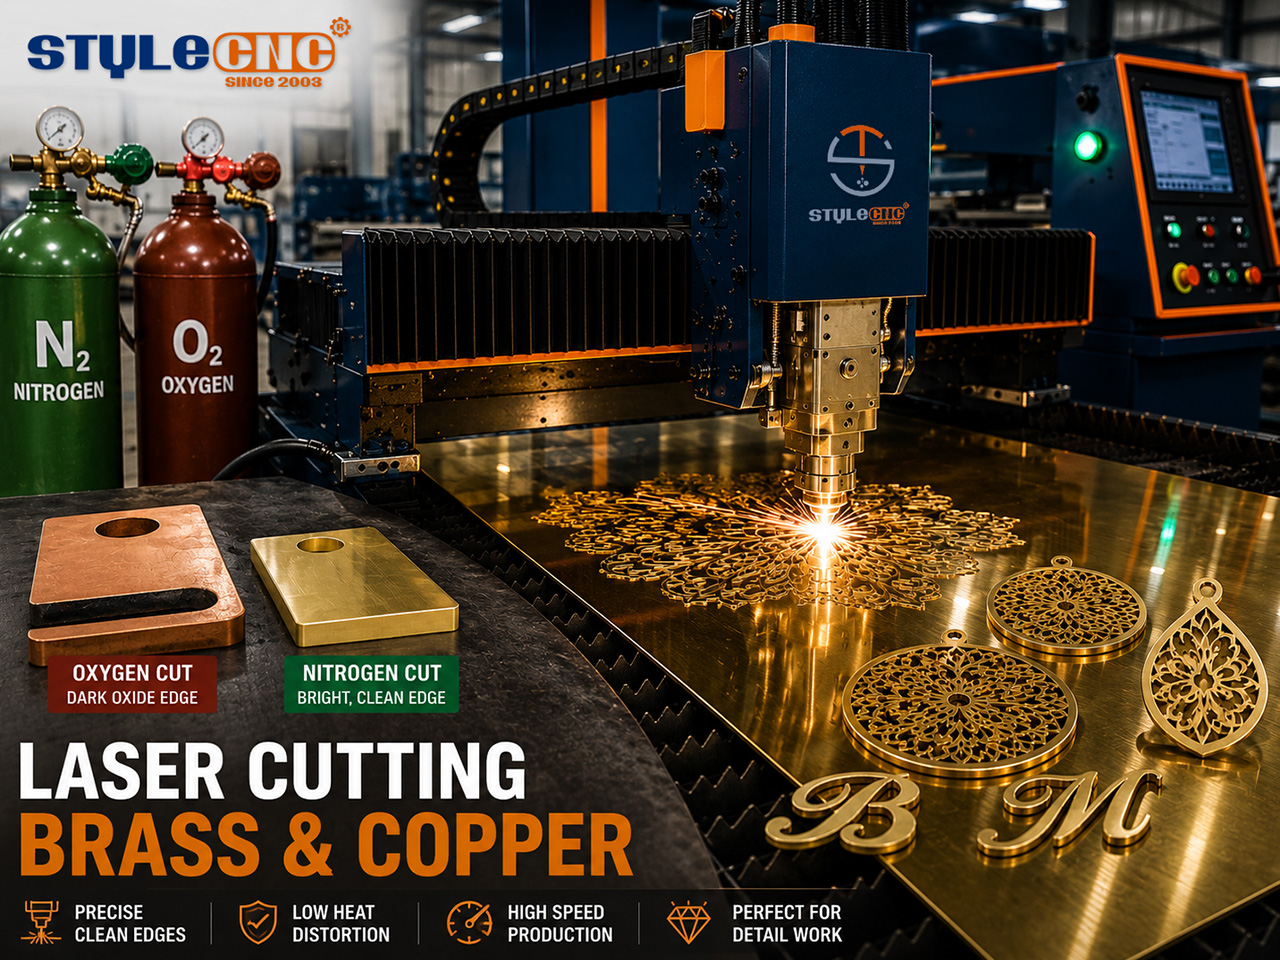
✓ તાંબુ: ઉચ્ચ દબાણવાળો ઓક્સિજન. ઓક્સિજન તાંબાની સપાટી સાથે પ્રતિક્રિયા કરીને ઘેરો ઓક્સાઇડ સ્તર બનાવે છે, અને તે અંધકાર જ મુખ્ય મુદ્દો છે: કોપર ઓક્સાઇડ તેજસ્વી તાંબુ પ્રતિબિંબિત કરે છે તેના કરતાં બીમને વધુ સારી રીતે શોષી લે છે. લગભગ 2 મીમી ઉપરથી, નાઇટ્રોજન-માત્ર તાંબુ કાપવાનું બંધ થાય છે અને વિશ્વસનીય પિયર્સ અને કટ માટે ઓક્સિજન ફરજિયાત બની જાય છે.
✓ પિત્તળ: નાઇટ્રોજન. પિત્તળ તેના ઝીંકના પ્રમાણને કારણે પરંપરાગત ધાતુની નજીક વર્તે છે, તેથી નાઇટ્રોજન તે હંમેશા જે આપે છે તે જ પહોંચાડે છે: ઓક્સાઇડ-મુક્ત, તેજસ્વી, સ્વચ્છ ધાર જે સુશોભન અને દાગીનાના કામને સીધા ટેબલ પરથી અનુકૂળ આવે છે. એલોય રચના વર્તનમાં ફેરફાર કરે છે, તેથી દરેક નવા પિત્તળ ગ્રેડનું પરિમાણ-પરીક્ષણ કરો.
✓ બંને: પહેલા સ્ટોક સાફ કરો. તેલ, ઓક્સિડેશન ફિલ્મ, કોટિંગ્સ અને ભેજ, આ બધું સપાટીના પ્રતિબિંબને વધારે છે. કાપતા પહેલા સ્ટોક સાફ કરવું એ સૌથી સસ્તું બેક-રિફ્લેક્શન રક્ષણ છે.
જ્યાં પિત્તળ અને તાંબાના કટિંગથી પૈસા કમાય છે
ઘરેણાં અને નાના સુશોભન કાર્ય એ કુદરતી પ્રવેશ બિંદુ છે: ૧.૫ મીમીથી ઓછી પિત્તળની શીટ કોમ્પેક્ટ ૧ થી ૧.૫ kW મશીનો પર સ્વચ્છ રીતે કાપવામાં આવે છે, અને લેસર મેટલ જ્વેલરી કટર પેન્ડન્ટ્સ, ઇયરિંગ બ્લેન્ક્સ અને ફિલિગ્રી પીસ માટે જરૂરી ફાઇન-ફીચર ચોકસાઈ સાથે, તે વર્ગના કામ માટે બરાબર ગોઠવાયેલ છે. સાઇનેજ એ બીજો કુદરતી ફિટ છે: પિત્તળના અક્ષરો, લોગો પ્લેટો અને આર્કિટેક્ચરલ ટ્રીમ તેજસ્વી નાઇટ્રોજન-કટ ધાર પર વેપાર કરે છે જેને પોલિશિંગ અથવા પેટિના પહેલાં ફરીથી કામ કરવાની જરૂર નથી.
ઔદ્યોગિક સ્તરે, કોપર બસબાર, ટ્રાન્સફોર્મર ભાગો અને ઇલેક્ટ્રિકલ કનેક્ટર્સ વોલ્યુમ લેસર વર્ક છે, અને EV બેટરી ઉત્પાદને માંગમાં અનેકગણો વધારો કર્યો છે. તે 6 kW-અને-ઉપરનો પ્રદેશ છે, જ્યાં હાઇ-પાવર ફાઇબર લેસર મેટલ કટીંગ મશીન વર્ગમાં કોપર ઉત્પાદન માટે જરૂરી પાવર ડેન્સિટી અને ગેસ ડિલિવરી હોય છે. મધ્ય-શ્રેણીમાં પુરાવા માટે, STYLECNC's 2000 વોટ ફાઇબર લેસર કટીંગ કોપર પ્રદર્શન વાસ્તવિક સામગ્રી પર ચાલતી પ્રક્રિયા દર્શાવે છે.
વારંવાર પૂછાતા પ્રશ્નો
શું કોપર કાપવાથી મારા ફાઇબર લેસરને નુકસાન થશે?
આધુનિક, યોગ્ય રીતે ગોઠવેલા મશીન પર નહીં. જોખમ વિન્ડો એ ઠંડા તાંબામાં પ્રવેશ છે, જ્યારે પરાવર્તનક્ષમતા 95 ટકાની નજીક બેસે છે અને પ્રકાશની ટોચ પરત કરે છે. વર્તમાન સ્ત્રોતો બેક-રિફ્લેક્શન આઇસોલેશન અને તે ફોલ્ટનું સુરક્ષિત રીતે નિરીક્ષણ સાથે મોકલવામાં આવે છે, અને રેમ્પ્ડ પિયર્સિંગ મિરર ફેઝને મિલિસેકન્ડ સુધી રાખે છે. ચેતવણી: લેખિત પુષ્ટિ મેળવો કે તમારા સ્ત્રોત અને હેડને તમારી જાડાઈ પર કોપર માટે રેટ કરવામાં આવ્યા છે.
તાંબા માટે ઓક્સિજન અને પિત્તળ માટે નાઇટ્રોજન શા માટે વપરાય છે?
કારણ કે તાંબાની સમસ્યા પ્રતિબિંબની છે અને ઓક્સિજન તેને રાસાયણિક રીતે હલ કરે છે: તે જે ઓક્સાઇડ સ્તર બનાવે છે તે ઘાટો હોય છે અને તેજસ્વી તાંબા કરતાં બીમને નાટકીય રીતે વધુ સારી રીતે શોષી લે છે. લગભગ 1 મીમીથી નીચે, નાઇટ્રોજન મેનેજ કરી શકે છે; લગભગ 2 મીમીથી, ઓક્સિજન જરૂરી બને છે. પિત્તળ, તેના ઝીંક સામગ્રી દ્વારા મદદ કરાયેલ, એટલું સારી રીતે શોષી લે છે કે નાઇટ્રોજનનો સામાન્ય ફાયદો જીતે છે: પોલિશિંગ માટે તૈયાર તેજસ્વી, ઓક્સાઇડ-મુક્ત ધાર, જે સુશોભન અને દાગીનાના કામ માટે જરૂરી છે.
પિત્તળની શીટ કાપવા માટે મને કેટલી શક્તિની જરૂર પડશે?
લગભગ 1.5 મીમી સુધીના દાગીના અને પાતળા સુશોભન પિત્તળ માટે, 1 kW પૂરતું છે અને તે સ્વચ્છ રીતે કાપે છે. 2 થી 3 મીમી પર સિગ્નેજ-ગેજ પિત્તળ માટે 2 kW જરૂરી છે. 4 થી 5 મીમી પર સામાન્ય ફેબ્રિકેશન 3 kW પ્રદેશમાં બેસે છે, અને જાડી પિત્તળ પ્લેટ 6 kW અને તેનાથી વધુ ક્ષેત્રમાં ખસે છે. પિત્તળ દરેક પાવર લેવલ પર તાંબા કરતાં થોડું જાડું ચાલે છે કારણ કે તે ફાઇબર તરંગલંબાઇને વધુ સારી રીતે શોષી લે છે.
કરી શકો છો CO2 લેસર કટ પિત્તળ કે તાંબુ?
અસરકારક રીતે ના, અને પ્રતિબિંબીત-ધાતુ સુરક્ષા વિના મશીનો પર તેનો પ્રયાસ કરવો જોઈએ નહીં. બંને ધાતુઓ 10.6 માઇક્રોનને પ્રતિબિંબિત કરે છે CO2 તરંગલંબાઇ ફાઇબર તરંગલંબાઇ કરતાં પણ વધુ મજબૂત છે, તેથી ઓપ્ટિકલ પાથમાં કોઈ આઇસોલેટર ટેકનોલોજી ન હોવાથી, જોડાણ વધુ ખરાબ છે અને બેક-રિફ્લેક્શનનું જોખમ વધારે છે. મેટલ કટીંગમાં આ સૌથી સ્પષ્ટ કિસ્સાઓમાંનું એક છે જ્યાં ફાઇબર લેસર ફક્ત વધુ સારું જ નથી પણ સ્પષ્ટ રીતે યોગ્ય સાધન છે.
મારા પિત્તળના કાપ મટીરીયલ બેચમાં કેમ બદલાય છે?
પિત્તળ એ તાંબા-ઝીંક એલોયનો પરિવાર છે, એક સામગ્રી નહીં, અને શોષણમાં મદદ કરતો ઝીંક અપૂર્ણાંક ગ્રેડ પ્રમાણે બદલાય છે. ઉચ્ચ-ઝીંક એલોય વધુ સરળતાથી કાપવામાં આવે છે; લીડ ફ્રી-મશીનિંગ ગ્રેડ ફરીથી અલગ રીતે વર્તે છે. સપાટીની સ્થિતિ બીજા ચલને ઉમેરે છે, કારણ કે ઓક્સિડેશન અને ફિલ્મ પ્રતિબિંબને બદલે છે. કાર્યકારી ફિક્સ એલ્યુમિનિયમ એલોય માટે સમાન છે: ગ્રેડ દીઠ પરિમાણો રાખો અને જ્યારે નવી બેચ આવે ત્યારે ટૂંકા પરીક્ષણ કટ ચલાવો.
આ બોટમ લાઇન
જે દિવસે ફાઇબર સ્ત્રોતોને બેક-રિફ્લેક્શન પ્રોટેક્શન મળ્યું અને ઓપરેટરોએ પિયર્સનો આદર કરવાનું શીખ્યા તે દિવસથી પિત્તળ અને તાંબાને પ્રતિબંધિત ધાતુઓ તરીકે જોવાનું બંધ કરી દીધું. રેસીપી સુસંગત છે: પ્રતિબિંબીત તબક્કામાંથી પસાર થવા માટે મહત્તમ પાવર ઘનતા, સપાટી પર ચુસ્તપણે ધ્યાન કેન્દ્રિત કરવું, તાંબા માટે ઓક્સિજન અને પિત્તળ માટે નાઇટ્રોજન, સ્વચ્છ સ્ટોક, અને કદ બદલવાના નિયમ તરીકે તાંબાના મિલીમીટર દીઠ આશરે એક કિલોવોટ.
STYLECNC તે સમગ્ર શ્રેણીમાં ફાઇબર લેસરોને ગોઠવે છે, થી જ્વેલરી-ક્લાસ મેટલ કટર પાતળા પિત્તળના કામ માટે ઉચ્ચ-શક્તિ પ્રણાલીઓ ઉત્પાદન તાંબા માટે. મોકલો STYLECNC પ્રતિબિંબીત-ધાતુ-રેટેડ રૂપરેખાંકન અને ગેસ ભલામણ માટે તમારી ધાતુઓ, જાડાઈ અને વોલ્યુમનું જૂથ બનાવો.